English
A ニッケルベースろう付けエコノマイザー i ヒートパイプまたはフィン付きチューブ束のフィンとチューブおよびチューブとヘッダーの接合部が、従来の溶融溶接や機械的拡管の代わりにニッケルベースのろう材を使用して形成される排ガス熱交換ユニットです。この接合方法は、連続的でボイドのない冶金結合を生成します。これは、石炭化学、冶金、発電、合成アンモニアの排ガスの流れに見られる硫酸露点腐食や重硫酸アンモニウムの堆積に対して、一般的により耐性があります。これが、プラントが酸性ガスまたは高水分ガスから低〜中温の廃熱を回収する際にこの設計を選択する主な理由です。以下のセクションでは、この機器がどのように分類されるか、どのように構築されるか、どこに適用されるか、従来のフィン付きチューブ設計との比較、および通常どのような日常的なケアが必要かについて説明します。比較を一目で読みやすくするためにいくつかの図表と構造図が含まれています。
ニッケルベースろう付けエコノマイザーの理解: 定義、機能、および核となる価値
一般的なボイラーおよび工業炉の文脈におけるエコノマイザーは、ガスが排出される前に残留熱エネルギーを回収する、最終燃焼排ガス経路に配置された熱交換器であり、通常は供給水、プロセス水、または燃焼用空気の予熱に使用されます。この回収された熱により、同じプロセス温度に到達するために必要な燃料投入量が削減されます。これが、より厳格な産業エネルギー効率の期待の下で稼働するプラントから廃熱回収装置が常に注目を集めている理由の 1 つです。ニッケルベースのろう付けエコノマイザーは、この機器カテゴリ内の特定の構築アプローチであり、フィン付き鋼管またはヒート パイプ要素を中心に構築されており、その重要な接合部は、アーク溶接やローラー拡張ではなく、制御されたニッケルベースのろう付けプロセスを通じて接着されています。
この設計の際立った特徴は、接合品質です。溶接または拡張継手では、煙道ガスが酸露点以下に冷えて凝縮水が形成され始めると、微細な隙間や熱影響部が隙間腐食の開始点となる可能性があります。ニッケルベースのフィラー金属でろう付けすると、これらの界面がより完全に充填され、フィンベースとヘッダー接続に沿った腐食開始部位の数が減少する傾向があります。 これは、ニッケルベースのろう付けエコノマイザーの中核となる価値提案です。これは、多くの従来の低温エコノマイザーの耐用年数を制限する、フィンとチューブの接合部における露点腐食という特定の故障モードをターゲットとしています。 石炭化学オフガス、冶金炉の排気ガス、合成アンモニアプロセスガス、石炭焚きボイラーテールガスを扱うプラントは、これらのガス流が一般に硫黄化合物、塩化物、または高水分を運ぶため、この装置の典型的なユーザーです。
ニッケルベースのろう付けエコノマイザーは単一の固定された製品ではなく、いくつかの構造形式に適用できる構築方法であることに注意してください。これについては次のセクションで説明します。タイプの違いを理解することは、用語だけではチューブの配置、フィンの形状、バンドルの構成を指定するものではないため、ニッケルベースのろう付けエコノマイザーのメーカーからの見積もりを比較したり、排ガス廃熱回収装置のサプライヤーからの提案を評価したりするときに役立ちます。
重要なポイント: ニッケルベースのろう付けプロセスは主に耐食性と接合部の完全性を目的とした戦略であり、露点凝縮が繰り返し懸念される排ガス条件で動作するヒートパイプやフィンチューブエコノマイザーに適用されます。
ニッケルベースろう付けエコノマイザーの一般的なタイプとその特徴
ニッケルベースのろう付けエコノマイザーは通常 4 つの構造形式で製造され、それぞれが異なる排ガス条件に適しています。どちらを選択するかは、主に粉塵の負荷、利用可能なスペース、および動作温度が酸露点にどれだけ近いかによって決まります。ニッケルベースのろう付けエコノマイザーのサプライヤーから購入するプラントは、通常、構成を提案する前にこれらの変数について質問されます。これは、ガス状態とチューブの形式の不一致が早期の汚れや腐食の一般的な原因であるためです。以下の表は、4 つのフォーマットとその構造的特徴、および一般的な適用条件をまとめたものです。
ヒートパイプタイプ
ろう付けされた蒸発器セクションと凝縮器セクションを備えた密封されたヒートパイプ要素。排ガス側の流体と水側の流体が直接混合することはありません。 スパイラルフィンチューブタイプ
フィンはチューブの外面に巻き付けられろう付けされており、コンパクトな設置面積内でガス側の伝熱面積を増やします。 ベア(ライト)チューブタイプ
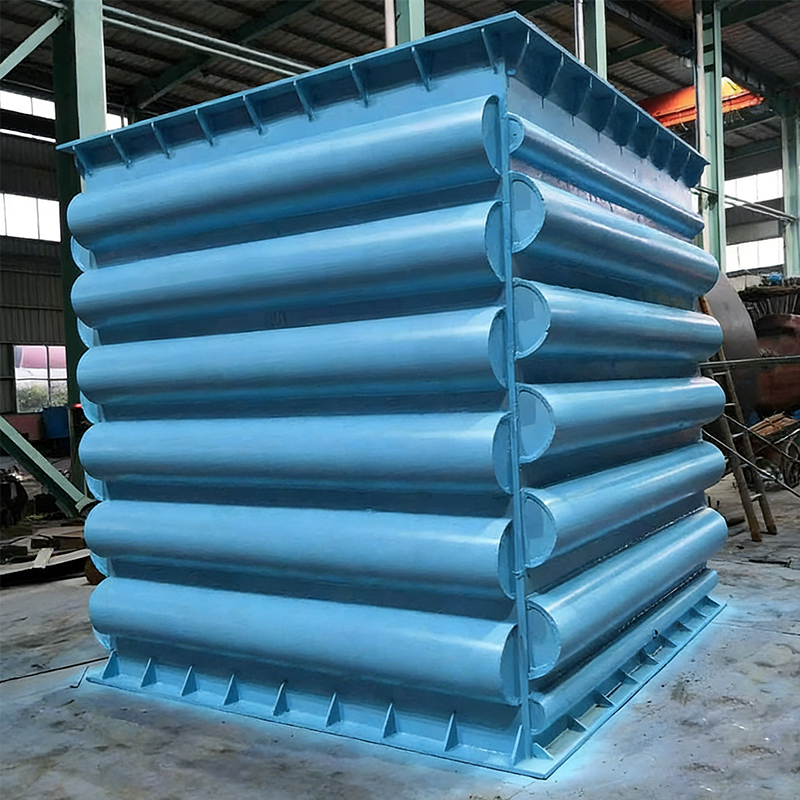
フィンのない滑らかなチューブ表面は、フィンの間隔がすぐに汚れてしまう、粉塵や灰の負荷が大きい排ガス用に選択されます。 モジュラースキッドマウントタイプ
共通フレームに取り付けられた事前に組み立てられたバンドルセクションにより、改修プロジェクトでの現場での設置が迅速化されます。
| 種類 | 構造上の特徴 | 典型的な排ガス状態 | 主な特徴 |
|---|---|---|---|
| ヒートパイプタイプ | ろう付けされた蒸発器/凝縮器ジョイントを備えた密封された作動流体パイプ | 中程度のほこり、湿気に敏感なプロセス | ガス回路と水回路の間にクロスフローがありません |
| スパイラルフィンチューブタイプ | チューブ表面にろう付けされたスパイラルまたは鋸歯状のフィン | 低~中程度の塵埃、限られたスペースのレイアウト | 単位長さあたりのガス側表面積が大きい |
| ベア(ライト)チューブタイプ | 滑らかな外管表面、ろう付けされたヘッダージョイント | 粉塵や灰を含むガスが多い | チューブ列間の汚れが少ない |
| モジュール式スキッドマウントタイプ | 共通のフレームに事前に組み立てられたろう付けバンドル | 限られた設置時間での改修プロジェクト | 現場での組立作業の軽減 |
構造形式を超えて、ジョイントの材料自体は、より広範なエコノマイザー市場全体にわたる主要な変数であり、残りのセクションを検討する前に、ニッケルベースのろう付けジョイントが他の一般的なチューブ処理とどのように比較されるかを確認することは有益です。以下の表は、4 つの一般的なチューブ継手アプローチを一般的な耐食性スケールに並べて示しています。このスケールは実験室でのテスト結果ではなく、工学的な比較を説明するものであり、正確な数値ではなく相対的な位置を示すことを目的としています。裸の炭素鋼チューブは、接合部に追加の腐食保護が施されていないため、ベースライン参照として含まれています。塗装またはコーティングされた炭素鋼は表面バリアを追加しますが、このバリアは動作中に局所的に損傷する可能性があります。標準合金チューブは、必ずしも接合部の品質を変えることなく母材の抵抗を改善しますが、ニッケルベースのろう付けチューブは、低温エコノマイザーの最初の故障点となることが多い接合部自体に対処します。
このグラフを上から下に読むと、各バーは、ベース チューブの材料のみの変化ではなく、接合部または表面が露点腐食にどのように耐えるかの段階的な変化を表しています。裸の炭素鋼バーは、フィンとチューブまたはヘッダーの接合部に追加の保護がないため、最も下に位置し、形成される凝縮水は保護されていない鋼に直接接触します。塗装またはコーティングされたスチールバーはこのベースラインに沿って改善されますが、コーティングは熱サイクル、粉塵浸食、またはすす吹き作業により局所的な損傷を受ける傾向があり、時間の経過とともに保護されていない箇所が再び開く可能性があります。標準合金チューブは、バルク材料自体がより固有の抵抗を持っているため、再び優れた性能を発揮しますが、ろう付けではなく溶接または拡張した場合、接合領域は依然として親チューブとは異なる動作をする可能性があります。ニッケルベースのろう付けチューブは、ろう付けプロセスが特に接合界面をターゲットにし、腐食の集中が集中する小さな隙間を閉じるため、この例示的な比較ではスケールの最上位に位置します。 このパターンは、ニッケルベースのろう付けエコノマイザーが酸性または高水分の排ガス用に指定されている一般的な理由と一致しています。改善は、従来の設計が最初に失敗しがちな場所に正確に集中しています。 また、耐食性はいくつかの設計変数のうちの 1 つにすぎず、完全な機器を選択するには、粉塵負荷、ガス速度、利用可能なスペースと併せて考慮する必要があることにも注意してください。これらについてはすべて、次のセクションで説明します。ニッケルベースのろう付けエコノマイザーメーカーの提案を評価する読者は、この一般的なランキングを開始フレームワークとして使用し、その後、自社の排ガス化学に関連する特定の共同認定データを要求できます。示されている値は実験室で認定された数値ではなく説明用であるため、サイト固有の腐食試験の代替としてではなく、設計アプローチを比較するための概念的なガイドとして扱う必要があります。
重要なポイント: タイプの選択と接合処理は別個の決定であり、ニッケルベースのろう付けプロセスは、従来の溶接または拡張設計では最初に露点腐食で失われがちな接合領域を特に強化します。
動作原理と構造設計
ヒートパイプ形式に基づいて構築されたニッケルベースのろう付けエコノマイザのほとんどは、密閉された受動的熱伝達システムとして動作します。各ヒート パイプ エレメントには、部分真空下の金属チューブ内に封入された少量の作動流体が含まれています。パイプの下部セクションは蒸発器と呼ばれ、高温の排ガス経路内にあり、そこで作動流体が熱を吸収して蒸発します。次に、蒸気は水またはプロセス流体の経路にある凝縮器と呼ばれる上部セクションに移動し、そこで熱を放出し、凝縮して液体に戻り、重力によって蒸発器に戻ります。ガス側回路と水側回路はヒートパイプエコノマイザー内で物理的に混ざり合うことがないため、この配置は一般に、ガスと水が同じチューブ壁を直接共有する設計と比較して、単一チューブの故障による影響を軽減すると考えられています。
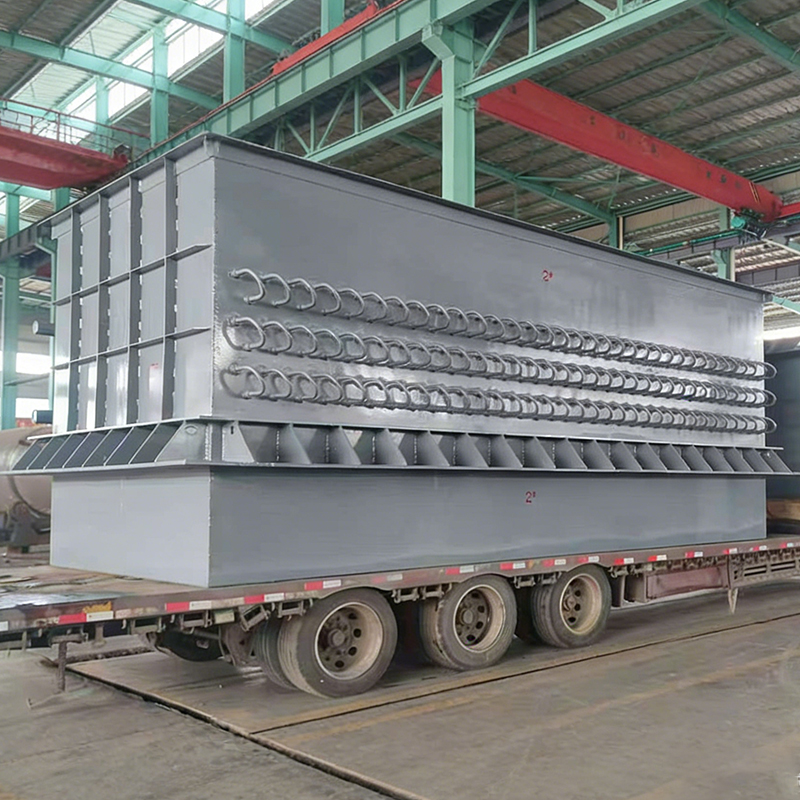
ニッケルベースのろう付けプロセスは、フィンがチューブ本体に取り付けられる箇所、個々のチューブがヘッダーマニホールドに接続される箇所、サポートバッフルがチューブ束に接触する箇所など、いくつかの構造点に適用されます。 これらの点での全面冶金接合により、熱接触抵抗が低減され、凝縮水や塵が閉じ込められる小さな隙間が除去されます。 以下の図は、典型的なニッケルベースのろう付けエコノマイザユニットに見られるケーシング、管束、ヘッダー、およびガスポートの一般的な配置を示しています。
この一般的な構造図では、ケーシングは制御された経路で管束全体に煙道ガスを導く外側シェルを形成し、ユニットの上部近くに入り、フィン付きまたは裸の管表面を通過した後に排出されます。切り欠き窓の内側に円形断面の格子として示されている管束自体は、ニッケルベースのろう付け接合部が最も機能する場所です。これは、最も広い温度変動にさらされ、凝縮水形成のリスクが最も高い領域であるためです。入口ヘッダーと出口ヘッダーは、水やプロセス流体をヒート パイプまたはフィン付きチューブの排ガスとは反対側に集めて分配します。これらのヘッダー接合部のろう付け接続は、熱応力と、多くの設計ではチューブ束の重量による機械的負荷の両方を受けるため、通常、定期メンテナンス中に検査されます。ケーシングの下の支持フレームはユニットの組み立て重量を支え、周囲の鉄骨構造の大規模な構造の再加工を必要とせずにユニットを既存のダクトまたは排ガス経路内に配置することができます。別々に溶接されたチューブ部分から構築されたエコノマイザーと比較して、ニッケルベースのろう付けバンドルは一般に、設置前に完全なユニットとして事前に組み立てて品質チェックすることができるため、現場で必要な現場接合作業の量が削減される傾向があります。この構造的アプローチは、社内のヒートパイプ開発、ニッケルベースのろう付け、および圧力容器の製造能力を備えた排ガス廃熱回収装置メーカーが、複数の下請け接合ステップに依存するのではなく、バンドル全体にわたってより一貫した品質管理を提供できる理由の 1 つです。
重要なポイント: ニッケルベースのろう付け接合は、フィンとチューブおよびヘッダーの接続部に集中しています。まさに、従来のエコノマイザーバンドルが露点結露や熱サイクルストレスに最もさらされる場所です。
多段熱交換全体の熱性能プロファイル
ニッケルベースのろう付けエコノマイザーが単一の熱交換ステップで行われることはほとんどありません。より一般的には、煙道ガスが順番に通過する一連の段階として配置され、各段階でガス温度が徐々に低下します。この段階的な温度プロファイルを理解することは、ニッケルベースのろう付けバンドルなどの低温耐食セクションをガス経路全体のどこに配置するかを選択するのに役立ちます。一般に、初期の段階では腐食のリスクが低い高温のガスを処理しますが、最終段階では酸露点に近づき、まさにニッケルベースのろう付け接合が最大のメリットをもたらします。以下のグラフは、排ガス入口から 3 つの中間段階を経て最終出口までの、多段階の温度曲線を示しています。示されている値は、特定の設備からの測定データではなく、一般的なエンジニアリング パターンを表しており、実際の数値は燃料の種類、空気過剰率、および上流の機器によって異なります。
上の曲線は、4 つの熱交換ステージにわたって、およそ摂氏 350 度の入口条件からおよそ 120 度の出口条件まで煙道ガスの温度が低下することを示しています。最も急な降下は入口と最初のステージの間で発生します。これは、ガスと水の温度差がこの時点で最大となり、最高の熱伝達率をもたらすという事実を反映しています。ガスがステージ 2 とステージ 3 を通過し続けると、温度差が狭まり、ステージごとの熱収集率が小さくなります。これは、機器の性能低下の兆候ではなく、逆流または直交流の熱交換の通常の特性です。ガスが出口に近づくまでに、通常は硫黄含有燃料の酸露点の範囲内になります。この段階で凝縮水が形成される可能性が最も高いため、ニッケルベースのろう付け接合が最も一般的に指定される動作ゾーンです。 特に最終の低温ステージにニッケルベースのろう付けバンドルを配置するのは一般的な設計戦略です。初期の高温ステージでは、同様の腐食にさらされることなく、より従来のチューブ接合方法を使用できることが多いためです。 この段階的なアプローチには、メンテナンス計画にも実際的な利点があります。腐食のリスクが最も低温の段階に集中するため、検査と清掃のスケジュールを、バンドル全体を同じように扱うのではなく、そのセクションに重点を置くことができます。ニッケルベースのろう付けエコノマイザーメーカーからの提案を検討するエンジニアは、ろう付け部分がステージ全体にどのように配置されているかを具体的に尋ねることがよくあります。これは、腐食防止戦略と全体の装置レイアウトの両方に影響を与えるためです。また、特定のプラントの正確な温度値は、燃料の硫黄分、排ガスの水分、およびバンドルの反対側の水またはプロセス流体の温度に依存することに注意することも有益です。そのため、ここで示されている曲線は、固定された仕様ではなく、一般的な形状として解釈される必要があります。
重要なポイント: ガスと水の温度差が最も大きいところでは熱伝達率が最も高くなりますが、腐食のリスクは出口近くの最も低温の段階で最も高くなります。そのため、ニッケルベースのろう付け部分は通常、多段エコノマイザーの最終段に向かって集中しています。
適用シナリオと選択基準
ニッケルベースのろう付けエコノマイザーは、さまざまな工業用排ガス源に適用されており、適切な構成は各現場の特定のガス条件に機器を適合させるかどうかによって決まります。以下の表は、一般的なアプリケーション シナリオと、通常、特定のユニットの設計をガイドする選択要素を示しており、2 つのリストを一緒に読めるように並べて表示されています。
典型的なアプリケーションシナリオ
| 主要な選択要素
|
各アプリケーション シナリオは、上記の選択要素に異なる重みを置く傾向があります。たとえば、石炭焚きボイラーの排ガスには、中程度の粉塵負荷と石炭源に直接関係する硫黄分が含まれることが多いため、通常は露点マージンと粉塵処理能力が主な考慮事項となります。石炭化学オフガスはプロセス間で大きく異なる可能性があり、場合によってはより多くの水分や化学汚染物質を運ぶため、特に接合部の耐食性の重要性が高まり、ニッケルベースのろう付け構造が一般的に適合します。冶金炉の排ガスは、より粗い粒子を含む高いダスト負荷で頻繁に実行されます。これが、このシナリオでは、すぐに汚れてしまう密な間隔の螺旋フィンではなく、ベアチューブまたはより広いフィン間隔の形式が選択されることが多い理由の 1 つです。合成アンモニアプロセスガスの熱回収は、アンモニア生成の継続的な性質を考慮すると、一貫した長期運転を優先する傾向があるため、選択の際には接続の信頼性と検査へのアクセスが重視されます。比較すると、発電用補助ボイラーはガス条件がより標準化されていることが多く、スペースの制約や既存のダクト工事との統合に重点を置いて選択することができます。 実際には、これら 2 つの要素が設計を異なるフィン構成に導くため、ほとんどの選択決定は、ダスト負荷に対する露点マージンのバランスに帰着します。 ニッケルベースのろう付けエコノマイザーのサプライヤーは通常、特定のチューブの形式とフィンの配置を提案する前に、排ガス分析データ、予想される粉塵濃度、目標水出口温度を要求します。これは、これらの入力によって、ヒート パイプ、スパイラル フィン付き、ベア チューブ、またはモジュラー構成のどれがより良い出発点であるかが直接決定されるためです。
重要なポイント: チューブの形式とフィンの構成を用途の特定の粉塵負荷と露点マージンに適合させることは、通常、ろう付けプロセスのみよりも長期的な性能にとって重要です。
詳細な比較: ニッケルベースのろう付けと従来のフィン付きチューブ エコノマイザ
以下の表は、ニッケルベースのろう付けエコノマイザと、従来の溶接または機械的に拡張されたフィン付きチューブエコノマイザを、いくつかの実用的な寸法にわたって比較しています。これらの比較は、特定のテスト プログラムの結果ではなく、各接合方法に関連する一般的なエンジニアリング特性を反映しており、あらゆる設置における実際の性能は、ガスの化学的性質、動作サイクル、およびメンテナンス方法によって異なります。
| 次元 | ニッケルベースろう付けエコノマイザー | 従来の溶接・拡張エコノマイザー |
|---|---|---|
| 接合部形成方法 | ろう付けによる全面金属接合 | 融着または機械的拡張嵌め |
| 露点付近での耐食性 | ジョイントギャップが減少するため、一般に高くなる | 接合部の隙間腐食がさらに起こりやすい |
| 接触熱抵抗 | 継続的なジョイント接触により低下 | 時間の経過とともに拡張フィットが緩む場合は、より高くなる可能性があります |
| 高硫黄排ガスへの適合性 | この条件でよく指定されるのは | 多くの場合、追加の保護措置が必要です |
| 一般的なメンテナンスの焦点 | ろう付け接合部や汚れの定期検査 | 溶接継ぎ目と拡張嵌合の完全性の検査 |
この比較を行ごとではなく全体として読みやすくするために、以下のレーダー チャートは、耐食性、接合部の完全性、熱接触効率、コンパクトな設置面積、および一般的なメンテナンス間隔の長さという 5 つの次元にわたって両方の建設アプローチを同じ例示的な 0 から 10 のスケールでプロットしています。青色の形状はニッケルベースのろう付けエコノマイザーを表し、栗色の形状は従来の溶接または拡張フィン付きチューブ エコノマイザーを表します。これらの値も、特定のテスト レポートではなく、一般的なエンジニアリングの位置付けを反映しており、2 つのアプローチが最も相違する箇所と、両者が最も接近している箇所を視覚化するのに役立つことを目的としています。
レーダー チャートを見ると、2 つの構造アプローチが耐食性と接合部の完全性に関して最も異なっていることが一目でわかります。これらの 2 つの側面は接合部自体の形成方法に最も直接関係しています。ニッケルベースのろう付け形状は、これら 2 つの軸上でさらに外側に広がります。これは、ろう付けプロセスが、溶接または拡張された接合部が保持できる小さなギャップや隙間を閉じることを特に目的としているためです。熱接触効率の点でも、ろう付け構造は利点を示しています。これは、連続的な冶金的接合の方が、始動と停止の繰り返しによる熱サイクルでわずかに緩む可能性がある機械的な嵌合よりも熱を均一に伝達するためです。対照的に、コンパクトな設置面積の寸法は、2 つの形状が密接に重なり合っていることを示しています。これは、ユニット全体のサイズが、接合方法自体ではなく、主にチューブの配置、フィンの間隔、ガス速度によって左右されるという事実を反映しています。ニッケルベースのろう付けユニットは、同じチューブレイアウトで構築された従来の設計よりも本質的にコンパクトになるわけではありません。メンテナンス間隔の長さは、ろう付け構造の方が適度に有利であることを示しています。これは一般に、注意が必要な接合関連の故障箇所が少ないことに起因しますが、接合方法に関係なく、どちらの設計でも定期的なすすやほこりの清掃が必要です。 2 つの側面を合わせて読むと、実際的な意味は、ニッケルベースのろう付けエコノマイザは、基本的な熱伝達形状の変更ではなく、ヒート パイプまたはフィン付きチューブの設計に重ねられた腐食と接合の信頼性のアップグレードとして最もよく理解されるということです。 これは、見積を比較する際に役立つ枠組みです。購入者は、ろう付け接合が使用されていることを確認するだけでなく、フィンのタイプ、チューブの間隔、およびガス速度が排ガスの状態に適切に適合していることを確認する必要があります。これら 2 つの決定は、長期的なパフォーマンスの異なる側面に対処するためです。従来の低温エコノマイザで以前にフィンベースの腐食故障を経験したプラントは、多くの場合、この比較に最も関心を持っています。これは、ろう付けプロセスが提供することを目的とした特定の改善を分離するためです。
重要なポイント: 2 つの構造アプローチの測定可能な最大の違いは、耐食性と接合部の完全性に集中していますが、ユニット全体の設置面積は接合方法自体よりもチューブとフィンのレイアウトに大きく依存します。
排ガス温度帯全体にわたる回復の可能性
排ガス温度範囲のすべての部分が同じ実用的な熱回収能力を提供するわけではなく、これはニッケルベースのろう付けエコノマイザーのサイズとガス経路内での配置方法に影響します。一般に、温度帯域が高いほど、熱伝達を引き起こす温度差が大きくなるため、熱伝達面の単位あたりより多くの熱を回収できます。より低い温度帯域、特に酸露点に近づく温度帯域でも回復可能な熱が保持されますが、熱を取り出すには、凝縮水への曝露に耐えることができる材料と接合部が必要であり、これがまさにニッケルベースのろう付けプロセスが果たす役割です。以下の縦棒グラフは、4 つの温度帯にわたる例示的な相対回復指数を示しています。これは、特定の設備からの測定された出力数値ではなく、一般的なエンジニアリング パターンを示すことを目的としています。
このグラフの最も高い縦棒は最高温度帯域に対応しており、ガスと水の温度差が大きいほど、特定の表面積での熱伝達率が高くなるという一般原則を反映しています。バンドが中露点ゾーンおよび近露点ゾーンに向かって下降するにつれて、相対回復指数は減少します。これは、前述の熱性能セクションで説明した温度差の縮小を反映しています。酸性露点に最も近いゾーンを表す最も短いカラムは、依然としてゼロではない回収可能性を示しています。これは重要な点です。熱回収は、単にガスが露点に近づいたからといって止まるわけではなく、この帯域内で形成される可能性のある凝縮液に耐えられる装置に依存するようになります。これは、接合部保護のない従来の炭素鋼エコノマイザが最も加速腐食を受ける可能性が高い温度範囲であり、技術的根拠に基づいてニッケルベースのろう付けエコノマイザが最も一般的に正当化される温度範囲でもあります。 実際問題として、これは、エコノマイザバンドルを露点付近のゾーンまでさらに深く延長するための経済的ケースは、その帯域内で追加の回収可能な熱が、そこにアクセスするために必要な耐食構造に見合うかどうかに大きく依存することを意味します。 一部のプラントでは、この最終バンドをカバーするために特別にニッケルベースのろう付けセクションのサイズを選択する一方、より高温のバンドにはより従来の構造を使用します。これにより、追加された複雑さに対して最もメリットが得られる箇所に耐食性構造が集中し続けます。燃焼排ガスの水分含量と燃料の硫黄レベルは両方とも実際の露点が該当する場所でシフトするため、たとえ回復曲線の一般的な形状が両方にわたって維持される傾向があるとしても、「近露点」ゾーンの正確な境界は、石炭化学プロセスガス流と石炭焚きボイラー排ガス流との間で異なります。システムのサイジングを行うエンジニアは、多くの場合、ニッケルベースのろう付けエコノマイザのサプライヤーと協力して、特定の燃料とガス組成の実際の露点マージンを特定してから、ろう付け部分を低温帯域にどこまで延ばすかを最終決定します。
重要なポイント: 排ガス温度が低下すると回収可能な熱量は減少しますが、そのゾーンの機器が凝縮水への曝露を許容できるように構築されている限り、近露点帯は依然として有意な回収可能性を保持しています。
メンテナンスに関するガイダンスとサービスに関する考慮事項
ニッケルベースのろう付けエコノマイザーの定期メンテナンスは、通常、他の排ガス熱回収装置と同じ広範なカテゴリに従いますが、定期検査の際にはろう付け接合部にさらに注意を払う必要があります。定期的なスートブローや機械的洗浄は、フィンやチューブ列間の灰や塵の蓄積を防ぐのに役立ちます。そうしないと、ガス側の熱伝達が低下し、バンドル全体の通風抵抗が増加する可能性があります。このガイドの前半の構造図に示されている検査ポートとアクセス ドアを使用すると、技術者はユニット全体を分解することなく、チューブの表面、フィンの状態、ヘッダーの接続を視覚的に確認できます。
- 特に露点に最も近い最低温度段階で、ヘッダーとチューブのろう付け接合部の定期的な目視検査を計画してください。
- 計算された酸露点に対して排ガス出口温度を監視し、結露のリスクがいつ増加するかを特定します。
- 特定のガス流の粉塵負荷に合わせたスケジュールで、スートブローや機械的クリーニングを実行します。
- 水側のスケールをチェックし、必要に応じて給水を処理して、凝縮器または水側での一貫した熱伝達を維持します。
- 特に長期間の高負荷運転期間の後は、構造サポートとケーシングの完全性を確認します。
ヒートパイプエコノマイザーの凝縮器または水側にスケールが蓄積すると、ガス側の表面がきれいなままであっても熱伝達が低下する可能性があるため、水側の状態も長期的なパフォーマンスに影響します。プラントの水源に適した給水処理は、一般に、無関係な個別の作業としてではなく、ガス側のメンテナンスと並行して補完的な実施として推奨されます。 ニッケルベースのろう付け接合は、フィンとチューブの界面での腐食リスクを排除するのではなく、軽減するように設計されているため、この改良された構造であっても、定期的な検査は長期使用に関連した部分であり続けます。 すす吹きの頻度、検査結果、バンドル全体で観察された通風抵抗の変化を網羅する一貫したメンテナンス ログを保持しているプラントは、性能上の問題が明らかになった場合にのみ検査を行うプラントよりも、新たな問題を早期に特定する傾向があります。この種の予防的アプローチは、一般に、あらゆる構造タイプの産業用熱交換装置がその動作寿命にわたって管理されると予想される方法と一致しています。
重要なポイント: ニッケルベースのろう付け接合は、フィンとチューブの界面での腐食リスクを軽減しますが、定期的なすすの洗浄、水処理、および定期的な接合検査の必要性がなくなるわけではありません。
製造能力と業界経験
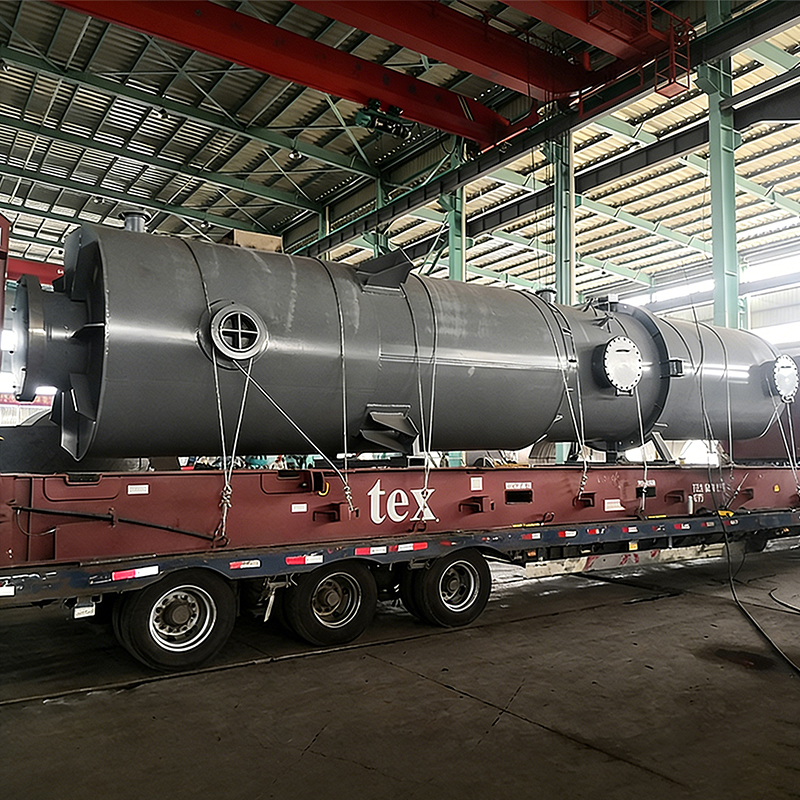
ニッケルベースのろう付けエコノマイザーの品質は、その背後にある製造プロセスに大きく依存します。これは、ろう付けの品質、チューブ材料の取り扱い、および圧力容器の製造がすべて相互作用して、完成したバンドルが使用中にどのように機能するかを決定するためです。ヒートパイプの開発、ニッケルベースのろう付け、圧力容器の製造にわたって社内の能力を維持している排ガス廃熱回収装置メーカーは、一般に、プロセスごとに個別の下請けステップに依存するアプローチと比較して、生産工程全体にわたって一貫して品質を管理するのに有利な立場にあります。
Jiangsu Shineng Chemical Equipment Co., Ltd.は2005年に設立され、中国を拠点とする排ガス廃熱回収装置メーカーおよび化学プロセス装置工場です。 は、ニッケルベースのろう付けエコノマイザー構造を含む、排ガス廃熱回収システムおよび化学プロセス装置の研究、開発、製造を専門としています。同社の社内能力は、ヒートパイプの開発、ニッケルベースのろう付け、圧力容器の製造に及びます。これにより、バンドルは複数の外部サプライヤー間を通過するのではなく、調整された生産プロセス内でチューブの準備からろう付け、最終組み立てまでを行うことができます。その製品は、このガイドで前述した石炭化学、冶金、発電、合成アンモニア産業全体に適用されており、さまざまな排ガス条件や地域の産業基盤にわたるニッケルベースのろう付けエコノマイザー技術の広範な分野の関連性を反映して、海外市場にも供給されています。
ニッケルベースのろう付けエコノマイザーの卸売注文や、特定のガス条件向けにカスタム設計されたユニットを評価するプラントの場合、ヒートパイプ設計の経験と圧力容器製造のノウハウを組み合わせた化学プロセス機器工場と連携することで、構造、熱、冶金の考慮事項が個別のベンダーに分かれるのではなく、1 つの技術チーム内で処理されるため、設計と設置の両方の段階での調整が簡素化されます。
重要なポイント: ヒート パイプの開発、ニッケル ベースのろう付け、圧力容器の製造にわたる調整された社内機能により、完成したエコノマイザー バンドル全体でより一貫した品質管理がサポートされます。
 Previous