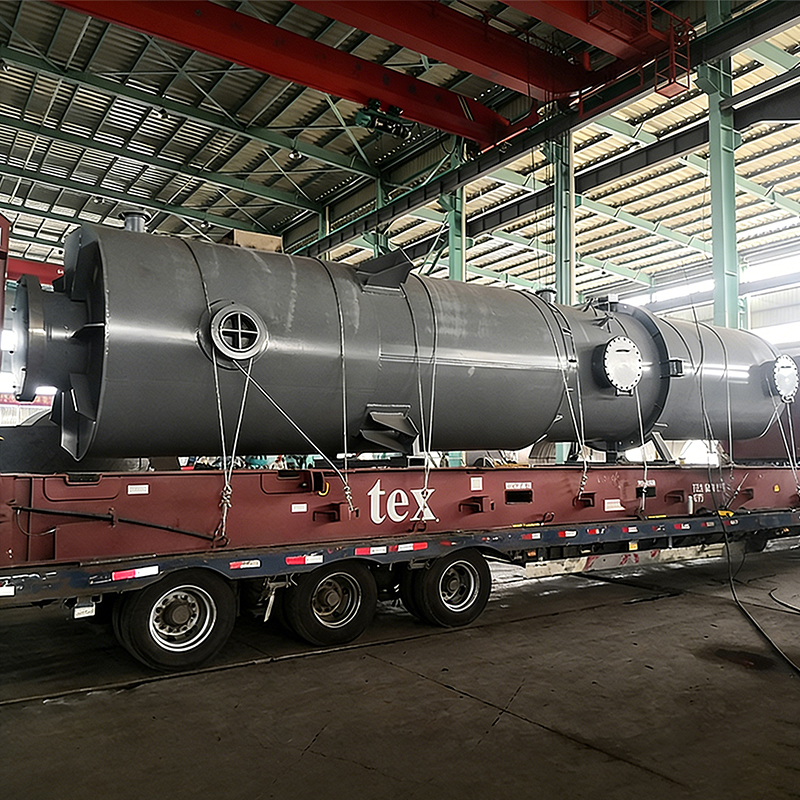
1. 高温廃熱回収ボイラーとは? A 高温廃熱回収ボイラー(WHB) は、酸素吹きガス化装置やその他の工業炉で生成される高温排ガス (通常 800°C を超える) を捕捉し、使用可能な蒸気または電気に変換するように設計された工業用熱交換器システムです。の重要なコンポーネントとして、 排熱回収システム 石炭化学、冶金、発電産業の施設は、エネルギーの無駄と運用コストを大幅に削減できます。の 熱回収ボイラー はエネルギー効率と環境責任の交差点に位置し、現代の産業プロセスにとって不可欠なソリューションとなっています。
国際エネルギー機関 (IEA) が発表したデータによると、 2023 年のエネルギー効率 )、産業プロセスは世界のエネルギー消費の約 37% を占め、そのかなりの部分が廃熱として失われます。効果的な導入 産業廃熱回収 中国の高温 WHB などのソリューションは、損失した熱エネルギーの 60 ~ 80% を回収でき、燃料消費量の削減と二酸化炭素排出量の削減に直接つながります。
業種別廃熱回収率(%) 石炭化学 冶金学 発電 合成アンモニア バイオマスガス化 78% 65% 70% 60% 53% この横棒グラフは、最新の設備を使用して 5 つの主要産業セクターにわたって達成可能な推定廃熱回収率を示しています。 排熱回収システムs 。石炭化学産業が約 78% で首位を占めていますが、これは主に酸素吹きガス化装置の安定した高温排ガス出力によるものです。冶金と発電も、継続的な大量の排気流の恩恵を受けて、それぞれ 65% と 70% に達する高い潜在力を示しています。合成アンモニアプロセスは約 60% を達成しますが、より変動する操作条件によって制約されます。バイオマスのガス化は新興の用途ではありますが、すでに 53% の回収可能性を示しており、技術が成熟するにつれて向上すると予想されています。これらの数値は、適切に設計された製品の具体的な価値を反映しています。 産業廃熱回収 インフラストラクチャはさまざまなアプリケーションにわたって機能します。
2. 酸素吹きガス化炉用高温WHBの主な特長 の 酸素吹きガス化炉の高温排ガスの廃熱回収装置 は、現代の産業における最も要求の厳しい熱環境に対応できるように設計されています。その設計哲学は、耐久性、効率性、シームレスな統合を中心としており、これらは信頼性の高い製品を定義する 3 つの柱です。 熱回収ボイラー 継続的な産業運転中。
(1) 高温耐性設計 熱交換エレメントは、以下のような高温耐性合金材料から製造されています。 310S ステンレス鋼とインコネル合金 、または 800 ~ 1200°C での連続的な排ガス洗浄に耐えることができるセラミック材料。この材料工学は、持続的な極度の熱負荷下でも変形、腐食、酸化を防ぎます。これは、信頼性の高いあらゆる機器にとって重要な要件です。 中国高温WHB .
(2) 防塵性・耐コーキング性 純酸素ガス化燃焼排ガスは、高い粉塵負荷と潜在的なコークス成分を運びます。の 排ガス回収装置 は、パルススートブロワーやメカニカルラッパーなどのオンライン洗浄装置と組み合わせた大口径の低抵抗熱交換チャネルでこの問題に対処し、延長された運転サイクル全体にわたって一貫した熱伝達効率を維持します。
(3) 高効率熱交換構造 千鳥配置のチューブバンドルやフィン付き熱交換などの最適化された熱交換面レイアウトにより、伝達面積が最大化され、熱伝達係数が向上します。この構造上の利点により、 排ガス回収システム 煙道ガス流からより多くの熱を吸収し、熱損失を最小限に抑え、蒸気または電気の出力を最大化します。
(4) 高いシステム適応性と動作の安定性 構造寸法とインターフェイスの設計は、特定のガス化炉の排ガス排出量と圧力パラメータに適合しており、主要装置の動作を中断することなくシームレスな統合が可能です。リアルタイムの温度と圧力のモニタリングと気密シール構造の組み合わせにより、 廃熱回収装置 動的なプロセス条件下でも安全に動作します。
特徴 仕様・技術 メリット 材質 310S ステンレス鋼 / インコネル 連続800~1200℃に耐える 洗浄システム パルススートブロー / メカニカルラッピング 粉塵負荷が高い場合でも効率を維持 熱交換器のレイアウト 千鳥状チューブバンドル/フィン付き表面 熱伝達率を最大化 モニタリング リアルタイム温度および圧力センサー 過熱/過圧障害を防止 インストール モジュラー設計オプション 簡素化されたメンテナンスと拡張性 表 1: 酸素吹きガス化炉用高温廃熱回収装置の主要な技術的特徴
WHB パフォーマンス レーダー: 主要な寸法 のrmal Resistance 防塵性 熱効率 システムの適応性 動作の安定性 4.8 4.5 4.7 4.4 4.9 パフォーマンス スコア (5.0 点満点) このレーダー チャートは、高温環境の主要な性能特性を多次元的に比較します。 廃熱回収装置 。動作安定性のスコアは 5.0 点中 4.9 で最高で、これはシステムの堅牢なリアルタイム監視と気密シール設計を反映しています。熱抵抗も 4.8 でほぼ続き、酸素吹きガス化炉の運転で見られる極端な温度環境に耐える高級合金材料の能力を裏付けています。熱交換効率 (4.7) と防塵性 (4.5) は、汚れやコーキングが継続的な運用上の課題となる現実の産業条件に合わせてユニットが最適化されていることを示しています。 4.4 のシステム適応性は、石炭化学プラントから新興のバイオマスおよび水素生産施設に至るまで、多様なガス化装置構成をサポートするモジュラー アーキテクチャを反映しています。これら 5 つの側面を総合すると、次のことが確認されます。 WHRボイラー 他の分野を犠牲にして特定の分野で優れているのではなく、総合的な産業パフォーマンスを目指して設計されています。
3. 廃熱回収システムの主要な応用分野 の versatility of a well-designed 排ガス回収システム これは、その利点が複数の産業ドメインに広がることを意味します。以下は、主なアプリケーション環境です。 ガス化炉廃熱回収 ユニットが最も大きな影響を与えます。
(1) 石炭化学工業 メタノール、合成アンモニア、オレフィン、水素を生産する石炭化学プラントでは、 コールケミカルWHB 中心的な役割を果たします。回収された蒸気は主に大型コンプレッサーを駆動し、プロセスの熱要件を満たし、全体のエネルギー消費量の削減に中心的に貢献します。業界データは、効果的な導入を示唆しています。 排熱回収 石炭化学プロセスにおけるシステムは、総エネルギーコストを 15 ~ 25% 削減できます (中国国家石炭協会、2022)。
(2) 熱電併給 複合発電システムは、 WHRボイラー 電気と蒸気の両方を同時に供給し、カスケード型のエネルギー利用を実現します。このデュアル出力構成は、統合化学生産システムと電力生産システムのエネルギーバランスの最適化を求める施設にとって特に価値があります。
(3) バイオマス・廃棄物ガス化 バイオマスおよび廃棄物のガス化における新たな用途により、その役割が急速に拡大しています。 産業廃熱回収 単位。これらのシステムは、グリーン燃料の生産と再生可能電力の生成をサポートし、世界的な脱炭素化目標に沿って、目に見える運用コストの削減を実現します。
(4) 炭素回収による水素製造(CCUS) 二酸化炭素回収・利用・貯蔵(CCUS)プロセスと統合された水素製造施設では、 排熱回収システム エネルギー集約型の炭素回収作業に必要なエネルギーを提供し、そのコストを直接削減し、低炭素水素製造経路のプロジェクト全体の経済性を向上させます。
アプリケーション別の推定エネルギーコスト削減量 (%) 0% 10% 20% 30% 40% 25% 石炭化学 20% 発電機 18% バイオマス 22% CCUS この縦棒グラフは、世界の 4 つの主要なアプリケーション ドメイン全体で達成可能な推定エネルギー コスト削減量を比較しています。 廃熱回収システム 。石炭化学産業は、ガス化プロセスに特有の大量の継続的な高温排ガスによって、約 25% という最も高い潜在的な節約効果を記録しています。 CCUS 統合型の水素生産が 22% で続き、これは回収された熱によって部分的に相殺できる炭素回収操作の多大なエネルギー需要を反映しています。発電では、特に蒸気利用が最適化される熱と電力を組み合わせた構成で、約 20% のコスト削減が達成されます。バイオマスガス化はまだ新興分野ですが、現在約 18% の節約を実現していますが、プロセス設計の標準化が進むにつれて改善の余地はかなりあります。これらの数字は、高品質の製品への投資が商業的および環境的に有利であることを裏付けています。 中国廃熱回収ボイラー 該当するすべての産業環境にわたって。
4. 廃熱回収ボイラーメーカーの主要な選択基準 正しい選択 廃熱回収ボイラーメーカー または 高温WHBサプライヤー 複数の技術的および商業的側面を評価する必要があります。次の基準は、調達チームとエンジニアリングの意思決定者のための業界のベスト プラクティスを表しています。
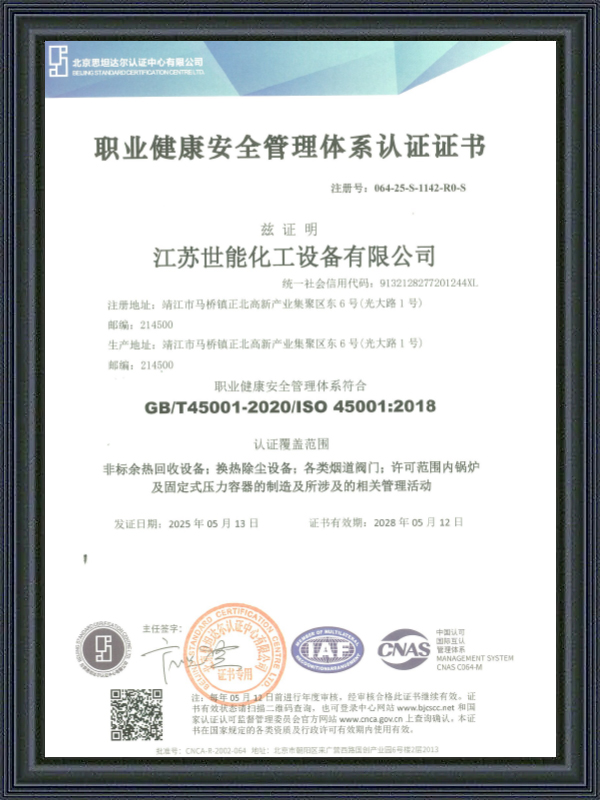
ヒートパイプの開発、ニッケルベースのろう付け、圧力容器の製造に及ぶ社内機能 石炭化学、冶金、発電プロジェクトにおける実証済みの実績 高温合金材料と高度な熱交換形状への研究開発投資 柔軟な設置と将来の容量拡張のためのモジュール設計機能 輸出経験と国際圧力容器規格への準拠 遠隔診断やオンサイト保守サービスなど充実したアフターサポート 江蘇新能化工設備有限公司 は 2005 年に設立され、大手企業としての地位を確立しています。 中国の排ガス回収装置メーカー そして 廃熱回収システム会社 。同社は排ガス廃熱回収システムおよび化学装置の研究開発と製造を専門とし、ヒートパイプの開発からニッケルベースのろう付けから圧力容器の製造に至るまでの包括的な社内能力を備えています。製品は石炭化学、冶金、発電、合成アンモニア産業で広く使用されており、複数の海外市場に輸出されています。これは、20 年近くにわたる継続的な革新によって築かれた技術的信頼性に対する評判を反映しています。
世界の産業用WHR市場規模(10億ドル、2019年~2025年E) 0 10 20 30 40 50 2019 2020 2021 2022 2023 2024E 世界のWHR市場 中国WHR市場(推計) この折れ線グラフは、世界の産業の推定成長軌道を追跡しています。 廃熱回収システム 2019 年から 2024 年までの市場を分析し、中国市場のサブトレンドを重ね合わせます。世界市場は2019年の約220億ドルから2024年までに推定380億ドルに拡大しており、これは約10~11%の年間複利成長率を反映しており、MarketsandMarketsが2023年の廃熱回収市場レポートで発表した予測と一致しています。中国国内 排熱回収 市場は、エネルギー効率基準の義務化と石炭化学およびクリーンエネルギー部門への投資の加速により、比例して成長してきました。持続的な上昇傾向は、経験豊富な企業との提携の戦略的重要性を浮き彫りにしています。 中国省エネWHB メーカー。この堅調な市場状況は、調達の決定が、実証済みの社内研究開発能力と、要求の厳しい産業環境での長い操業歴を備えたサプライヤーに焦点を当てるべきである理由も強調しています。サプライヤーの好み 江蘇新能化工設備有限公司 は、深い技術的専門知識と確立された製造インフラストラクチャにより、この市場の成長をサポートする有利な立場にあります。
5. よくある質問 Q1:高温廃熱回収ボイラーはどのくらいの温度まで対応できますか? 適切に設計された 高温WHB 酸素吹きガス化装置の排気の特徴である 800°C ~ 1200°C の範囲の入口排ガス温度に対応できるように設計されています。熱交換エレメントには、310S ステンレス鋼やインコネルなどの高温合金材料が使用されており、特に持続的な極限条件下での酸化、クリープ、熱疲労に対する耐性を考慮して選択されています。
Q2: 排ガス回収装置は粉塵やコーキングが多い状態にどのように対処しますか? の 排ガス回収装置 は、大口径、低抵抗の熱交換チャネル設計と統合されたオンライン洗浄システムの組み合わせを通じて、これらの課題に対処します。パルススートブローおよび機械的ラッピング装置は、蓄積した微粒子をリアルタイムで除去し、熱伝達面での粉塵の蓄積やコークス化によって生じる、段階的な効率の低下を防ぎます。
Q3: ガス化炉廃熱回収装置はどの業界で最も一般的に導入されていますか? の ガス化炉廃熱回収 このユニットはメタノール、合成アンモニア、オレフィン、水素製造などの石炭化学産業で最も広く導入されており、次に冶金、発電、そしてバイオマスガス化やCCUSと組み合わせた水素製造などの新興分野での導入が増えています。そのモジュール式の適応性のある設計は、蒸気と電気の両方の出力が同時に必要とされる熱電併給システムへの展開もサポートします。


 English