English
ボイラー PRV が漏れる理由: 結論を先に
午前3時、前日まで完璧に稼働していたボイラーの下の床に暖かい水たまりが広がる。自然な反応は、バルブが故障したと想定し、交換品を注文することです。その反応はたいてい間違っています。ボイラー PRV の漏れは、システム内のどこか別の場所での圧力トラブルの症状であり、安全弁はそれを報告できる唯一のコンポーネントにすぎません。
圧力リリーフバルブは、PRV、安全バルブ、リリーフバルブとも呼ばれ、固定設定値に固定された機械装置です。家庭用および軽度の業務用温水ボイラーは通常、2.5 bar または 30 psi に設定されています。工業用単位は、圧力クラスと適用される設計コードに応じてかなり高く設定されます。シール面がシートから一度でも離れると、水、スケール、浮遊物質がシート表面に付着する可能性があります。バルブが再び閉じると、面は完全にはかみ合わなくなります。そのとき、滴下が始まり、最初は断続的な泣き声として、次に完全に止まらない安定した滴として流れ始めます。
したがって、漏れは症状であると同時に結果でもあります。症状としては、圧力制御、熱膨張、または水構成の調整が挙げられます。結果として、バルブ自体が損傷している可能性があり、交換が必要になることを意味します。この順序を逆にすると、ほとんどのプラントおよび建築エンジニアが認識しているパターンが得られます。つまり、暖房シーズンごとにバルブを交換し、数週間以内に同じ漏れが再発します。
正しいシーケンスは短いです。最初にシステム圧力ゲージを読み取ります。 2 番目に膨張タンクのプリチャージをテストします。 3 番目に減圧バルブまたは自動充填バルブを検査します。その後初めてリリーフバルブの判断を下します。この手順を適切に実行すると、住宅のケースの約 4 分の 3 はバルブにまったく触れることなく解決されます。
産業側のリスクはより高くなります。廃熱ボイラー、エコノマイザーバンク、空気予熱器、シェルアンドチューブ熱交換器は、高温、粉塵、腐食性の高い排ガス条件下で連続的に稼働します。設定圧力ドリフト、熱サイクル、粒子の堆積はすべてシートの劣化を促進します。計画外の停止コストは 1 日あたり数万ドルと測定され、一方、ウィーピングバルブから失われる 1 リットルごとに、補給水の処理コスト、化学物質の消費量、下流のスケールリスクがそれに加えて追加されます。
重要なポイント: ボイラー PRV の漏れは、第一に圧力の問題であり、第二にバルブの欠陥です。コンポーネントを交換する前にシステムを診断してください。
ボイラー PRV 漏れのほとんどを引き起こす 5 つの原因
長年にわたる現場サービスを通じて、遭遇するボイラー PRV 漏れのほぼすべてのケースは、少数の再発原因によって説明されます。それらの診断シグネチャは異なるため、有用です。低温で漏れるもの、加熱サイクル中にのみ漏れるもの、および補給ポンプの動作中にのみ漏れるものがあります。漏れがいつ、どのくらいの頻度で発生するかを観察すると、1 つのスパナが持ち上げられる前に候補が 1 つまたは 2 つに絞り込まれます。以下の分布は、家庭用および軽商業用温水ボイラーのサービス記録からのものであり、いくつかのカテゴリは産業用廃熱ボイラーに直接引き継がれます。
水没または故障した拡張タンクが約 34% を占めており、依然として大差を付けて最大の原因となっています。膨張タンクはバッファーの役割を果たし、水が加熱するにつれて増加する体積を吸収します。ダイヤフラムが破裂するか、空気の充填が完全になくなると、そのバッファーがなくなり、システム圧力は点火サイクルごとにリリーフバルブの設定値に直接到達します。過充填システムが約 24% で 2 番目に多くなっています。これは通常、充填バルブが開いたままになっているか、減圧バルブの出口が高くなって、システムが数時間または数日かけて静かに設計圧力を超えてしまうことが原因です。熱膨張と圧力制御が 18% を占め、圧力維持制御やバッファ容量のない小規模システムで最も多く発生します。
スケールとシートの損傷は約 15% を占めます。これらのケースには通常、過去があります。バルブが一度持ち上げられ、座面に破片が詰まり、その後の小さな水漏れが今では永久的な漏れになっています。ばね疲労と単純なバルブ摩耗は 9% でリストに残ります。これは最小のカテゴリーですが、バルブがラインから出てベンチテストされると確認するのが最も簡単です。総合すると、パターンは明白です。漏れ事象のおよそ 4 分の 3 は、バルブではなくシステムに遡ります。直接交換のアプローチが頻繁に失敗するのはまさにこの理由です。未解決の膨張制御またはメイクアップ調整を備えたシステムに新しいバルブを取り付けても、同じ故障経路を繰り返すだけだからです。
産業側では、重み付けはバルブ自体に若干シフトします。継続的な煙道ガスの熱衝撃、粒子の堆積、および高温劣化により、家庭用システムよりもはるかに早く座面が消耗します。それでも、廃熱ボイラーや熱交換器トレインでは、システム圧力、水側制御ロジック、設定圧力の安定性を確認することが、ボイラー PRV 漏れ問題の実際の原因を特定するための最速のルートであることに変わりはありません。
1. 拡張タンクの水浸しまたは故障
タンクが空気ではなく水で満たされている場合、吸収はまったく行われません。圧力は温度に正比例して上昇し、リリーフバルブは各サイクルでわずかに開き、シートは毎回少しずつ劣化します。システムを空にしてプレチャージ圧力をテストするには 10 分かかり、最も一般的な原因を完全に排除できます。
2. システムが水で満たされすぎた
自動充填および減圧バルブがドリフトする。 1.5 bar に設定されたバルブが 2.2 bar まで上昇すると、リリーフバルブが開いて過剰分が排出されるまでシステムにゆっくりと充填されます。漏れはバルブの問題のように見えますが、実際には充填制御の問題です。ボイラーゲージではなく、充填アセンブリの出口圧力を測定してください。圧力は異なることが多いためです。
3. 熱膨張と圧力制御
適切なバッファーのないシステム、または空気の充填量が失われたクッション タンクを備えたシステムでは、バーナー サイクルごとに圧力が上昇します。関係は単純です。密閉された水の体積が摂氏 80 度で 1 パーセント膨張すると、ほとんどの小型システムが許容できるよりもはるかに大きな圧力上昇が発生します。膨張容積の正しいサイズ設定が解決策であり、より強力なリリーフバルブではありません。
4. スケールと座面の損傷
バルブが排出されると、硬水の堆積物がディスクとシートに焼き付きます。その結果、いくら締め付けても治らない永続的な涙が生じます。産業用機器でも、同じメカニズムが座面の硫化、酸化、灰の堆積として現れます。そのため、メンテナンスの頻度と同じくらい材料の選択が重要です。
5. ばね疲労とバルブの老化
リリーフバルブのスプリングは、何千回もの熱サイクルを繰り返すと張力を失います。定格 1.6 MPa のバルブは、数年後、誰も気づかないうちに 1.4 MPa で上昇し始める可能性があります。設定圧力を定期的にベンチテストすることが、迷惑な放電になる前にこれを発見する唯一の信頼できる方法です。
重要なポイント: 膨張制御と補給規制は、PRV 漏洩イベントの約 4 分の 3 を引き起こします。システムを修理すれば、通常はバルブの漏れは自然に止まります。
家庭用ボイラーと産業廃熱ボイラー:同じ症状、異なるリスク
漏れリリーフバルブの物理的性質は、ボイラーが小さな建物を加熱する場合でも、焼結ストランドから熱を回収する場合でも同じです。変化するのは、動作範囲、障害の結果、およびエンジニアリングの対応です。国内向けに書かれたガイダンスが工業規模で稼働する圧力容器に有効に転用されることはめったにないため、この 2 つを明確に区別する価値があります。
家庭用および軽商業用ボイラー
| 産業用廃熱ボイラー
|
結果は大きく異なります。家庭内で漏れが発生すると、1 日に数リットルが無駄になり、床が汚れる可能性があります。産業用廃熱ボイラーからの漏洩により、化学的に調整された処理水が排出され、すでにエネルギー、化学薬品、資本が消費されています。損失した立方メートルごとに、再度交換し、加熱して処理する必要があります。これに年間の継続運用を掛け合わせると、シャットダウンを考慮する前でもコストはかなりの額になります。
コンプライアンスの側面もあります。産業用圧力機器は一般に、文書化された設定圧力、容量認証、定期的な再テストの義務を伴う、認識された設計および製造基準に該当します。仕様から逸脱したバルブは単に迷惑なだけではありません。それは検査結果が起こるのを待っているのです。プラントのオペレータにとって、設定圧力検証の履歴を文書化して保管することは、バルブ自体を清潔に保つことと同じくらい重要です。
重要なポイント: 同じ漏洩でも、規模ごとに非常に異なる結果が生じます。産業運営者は、設定圧力ドリフトを事後修理ではなく、計画的なメンテナンス項目として扱う必要があります。
交換する前に測定: 診断シーケンス
次のシーケンスの作業には、家庭用システムでは 1 時間未満、産業用システムでは半シフトかかります。これにより、バルブがシステムから一貫して分離されます。これが、この段階で重要な唯一の決定です。
- ボイラーが冷えている状態でシステム圧力計を読み取ります。おおよその数値ではなく、正確な数値を記録してください。
- その数値をリリーフバルブの銘板に刻印されている設定圧力と比較してください。設定圧力の 80% を超えるコールド測定値は、すでに上流に問題があることを示しています。
- 膨張タンクを隔離して排水し、タイヤゲージで空気の事前充填を確認します。システムの冷却充填圧力と一致する必要があります。シュレーダーバルブから水が出てくる場合は、ダイヤフラムが故障しています。
- 加熱サイクル中は充填バルブまたは減圧バルブに注意してください。熱の要求がアクティブでないときにシステム圧力が上昇すると、充填制御は合格となります。
- 漏れのパターンを観察します。コールドリークは、過剰充填またはシートの損傷を示しています。ホットのみのリークは熱膨張を示しています。充填ポンプの作動時点と一致する漏れは、調整の基準に達します。
- 産業用機器では、保守記録から設定圧力の傾向を取得します。最後の 2 つの検証レポートを比較します。 5% を超える下方ドリフトは、スプリングに問題があることを示します。
- ステップ 1 から 6 までが正常な場合にのみ、リリーフバルブ自体を非難すべきです。その時点で、現場で再装着するのではなく、交換してください。
ステップ 3 をスキップする傾向は広く普及しており、コストが高くなります。目視検査で正確に測定された膨張タンクであっても、空気充填量を直接測定するまでは外部から兆候がないため、完全に浸水している可能性があります。産業用システムでは、生産圧力が高い場合、設定圧力の検証が延期されることが多いため、ステップ 6 が同様の盲点となります。
重要なポイント: 膨張量、充填制御、設定圧力履歴がすべてチェックされ、クリアされるまでは、リリーフバルブを決して非難しないでください。
最初の試みで PRV を正しく交換する
周囲の条件が適切であれば、交換は簡単な作業ですが、そうでない場合は繰り返しの失敗の原因となります。以下のリストは、最もよく問題が発生する点を示しています。
- 設定圧力、容量、接続サイズを正確に一致させてください。設定圧力が高いバルブはアップグレードではなく、安全装置が削除されたものです。
- ボイラーの負荷が正式に再評価されない限り、元の容量定格よりも低い定格容量のバルブを決して取り付けないでください。
- 排出パイプに詰まりがないか確認してください。吐出ラインが部分的に詰まっていると、ディスクに圧力がかかり、新しいバルブであっても滲みが発生します。
- 正しいネジ山シーラントを使用してください。余分なテープやペーストが座面に移動し、修理中の漏れが発生します。
- トルクはメーカーの仕様に従ってください。締めすぎるとボディが歪み、設定圧力が変化します。
- 設置後にシステム圧力を意図的に上げて再テストし、バルブが持ち上がり、きれいに再着座することを確認します。
- 設置日、設定圧力、テスト結果を記録します。産業検査制度はその記録に依存します。
産業用設備では、追加の考慮事項が適用されます。廃熱ボイラーのリリーフバルブからの吐出には、高エネルギーの蒸気や熱水が排出されるため、その吐出経路を設計する必要があります。出口側の背圧によって、実効設定圧力が大きく変化する可能性があるため、システム統合時に出口配管の設計がバルブの選択そのものと同じくらい注目されるのです。
重要なポイント: 詰まった排出ラインに正しく定格を定められたバルブを取り付けると、交換したバルブと同じくらい漏れがひどくなります。バルブだけでなく、吐出経路全体を確認してください。
産業廃熱ボイラーからの PRV 漏れ:なぜそれがより重要なのか
家庭用ボイラーでは、リリーフバルブから漏れが発生し、床に滴り落ちます。廃熱ボイラーや蒸気ドラムの上流のエコノマイザー バンクでは、静かに増加する形で圧力境界が侵食されます。補給水処理コストの上昇、下流でのスケール形成の加速、四半期ごとに設計からさらにずれていく圧力エンベロープです。
動作条件はガス燃焼ウォールユニットとは似ていません。排ガス入口温度は一般に摂氏 600 度から 1000 度の間にあり、多くの場合、大量の粉塵や腐食性成分が含まれます。熱サイクルはより厳しく、圧力変動はより頻繁になり、バルブが不必要に上昇する機会がはるかに多くなります。時間の経過とともに設定圧力が変化し、座面が汚れ、熱が続くとスプリングの張力が失われます。 2 年前に 1.6 MPa に設定されていたバルブが、誰もその変化に気付かないうちに、現在は 1.4 MPa で上昇している可能性があります。
コークス炉および焼結廃熱ボイラーのドラム設計は廃熱回収義務に適合しているため、水位制御、ブローダウン原理、および負荷応答が従来の動力ボイラーとは異なります。設定圧力が変動するリリーフバルブは、これらの外乱をすべて増幅します。負荷の変動、給水バルブのキャビテーション、蒸気水のキャリーオーバーはすべて、正しく設定されたバルブが許容し、ドリフトしているバルブが排出する圧力スパイクを生成します。
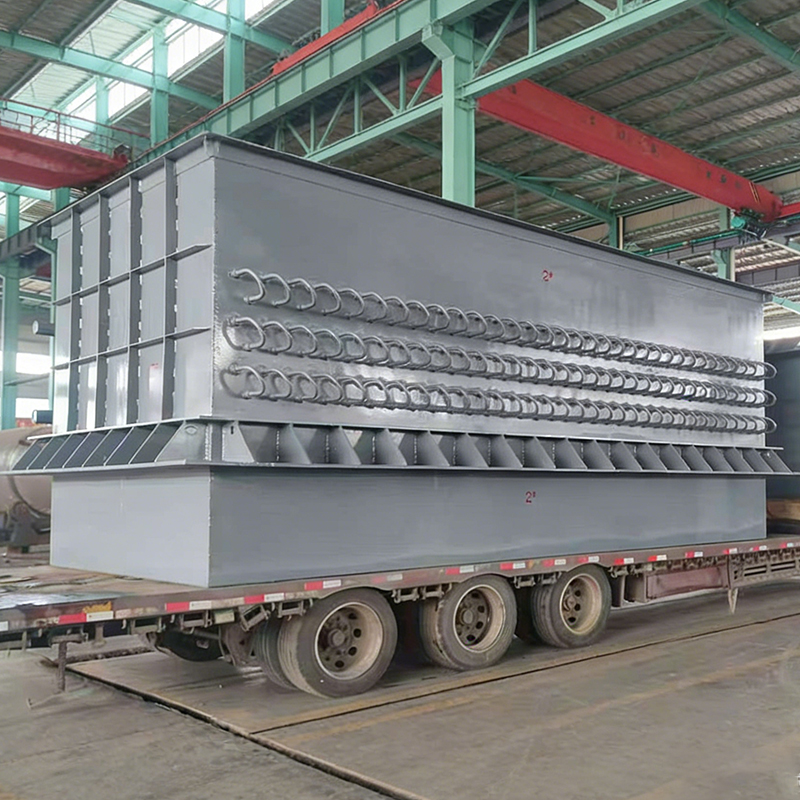
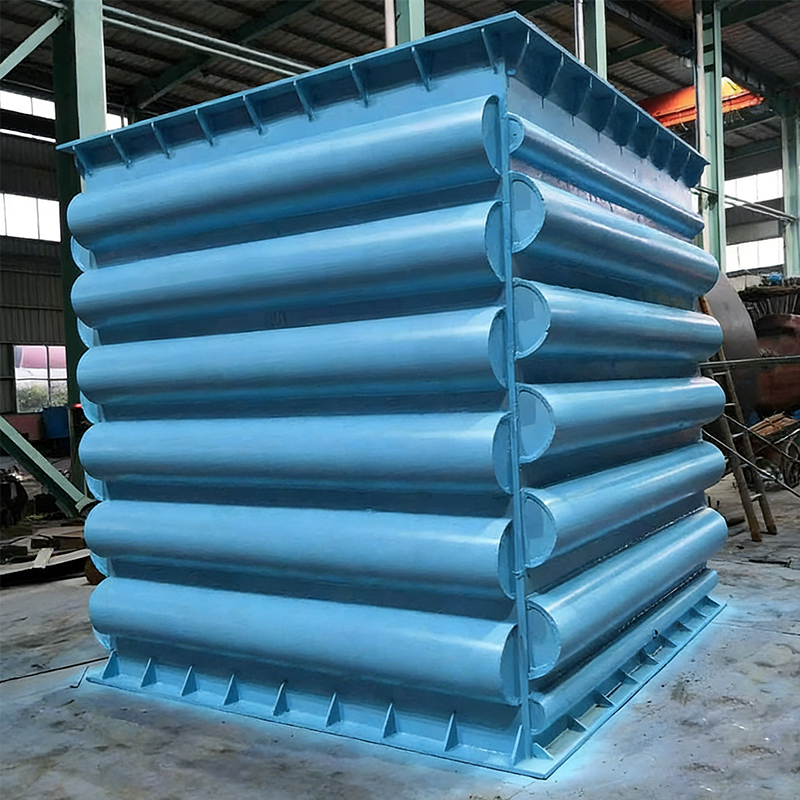
ドラムの上流では、後端の熱回収面が別の方向から同じ問題に直面しています。エコノマイザーのスケールや腐食は、排ガス側の抵抗を増加させ、水側の流れの分布を乱し、圧力境界を押し上げて繰り返し変動を生じさせます。ニッケルベースのろう付けエコノマイザーは、材料レベルでこれに対処します。ろう付け構造は、高温、高粉塵の排ガス中での酸化や硫酸露点腐食に耐え、熱伝達を安定に保ち、回避可能な過渡現象によって圧力境界が破壊されるのを防ぎます。排ガス側の汚れは、ほとんどの場合、他の場所で目に見えるようになるずっと前に、エコノマイザーから始まります。
ほこりの除去も同じ会話の中で同様に注目する価値があります。微粒子が適切に除去されずに煙道ガスが熱交換表面に到達すると、下流のすべてのコンポーネントの汚れ率が急激に上昇します。空気予熱器、エコノマイザー、シェルアンドチューブ熱交換器はすべて、性能の低下が早くなり、その結果生じる圧力の不安定性が最終的にリリーフバルブに伝わります。熱回収の前に集塵を配置することは、圧力エンベロープで利用できる最も安価な保護形式の 1 つです。
動作範囲を念頭に置いて機器を選択することが実際的な答えです。高温、高粉塵、高腐食の環境での使用を想定して設計されたシステムは、特定の排ガスの化学的性質に合わせて材料を選択するため、初期コストは高くなりますが、15 年の運用期間では大幅にコストが下がります。リリーフバルブが定期的なメンテナンス項目になるたびに、この計算を再検討する価値があります。焼結ボイラーおよび冶金廃熱ボイラーも同じ原理を示しており、エネルギー回収性能と圧力安定性は 1 つの設計上の決定から得られる 2 つの結果です。
オプションと投資回収期間を比較するエンジニアにとって、熱回収設計とプラントのエネルギーコストの関係は業界の文献に詳しく記載されており、通常は圧力境界の調査と並行して検討する価値があります。
重要なポイント: 産業廃熱ボイラーでは、PRV の漏れは通常、煙道ガス側の汚れと設定圧力の変動から始まるチェーンの目に見える端です。材質や粉塵負荷に対処すれば、バルブはメンテナンスアイテムではなくなります。
選択とメンテナンスのチェックリスト
作業が国内での交換であっても、プラント仕様のレビューであっても、設置が実行されるかどうかは同じパラメータによって決まります。以下の表は、確認すべき内容と一般的なエラーの場所をまとめたものです。
| パラメータ | 確認事項 | よくあるエラー |
|---|---|---|
| 設定圧力 | 容器またはボイラーの設計圧力を正しいマージンで一致させます | 設定圧力を高くして迷惑な排出を停止する |
| 容量 | 定格緩和能力が最大発生速度を超えています | 接続サイズのみを一致させ、容量を無視します |
| シート素材 | 水の化学および工業用ユニットの排ガス環境に適しています | 高温使用における標準エラストマー |
| 吐出配管 | 自由に流れ、正しくサポートされ、背圧が蓄積しない | 背圧を生み出す共有排出ヘッダー |
| 拡張ボリューム | システムの冷却充填圧力で空気充填量を検証 | タンクは無傷に見えるので良好であると仮定する |
| 検証間隔 | 一定間隔での設定圧力のベンチテストを文書化 | 迷惑放電が発生した後にのみ検査を行う |
そのテーブル上の 2 つのエントリは、残りのエントリを合わせたよりも多くの繰り返し失敗を引き起こします。 1 つ目は設定圧力置換です。システムを修正すれば適切に解決されるであろう症状を沈黙させるために、より強力なバルブが取り付けられます。 2 つ目は未確認の膨張容積で、無傷に見えるタンクが故障したダイヤフラムを隠しています。どちらもチェックするのは安く、無視するのは高くつきます。
産業面では、検証間隔という 3 番目のエントリがその役割を果たします。熱サイクルは予測可能な方法でスプリングを劣化させます。15% のドリフトになる前に 5% のドリフトを把握できるかどうかが、計画的な調整と計画外の停止の違いとなります。圧力機器のメーカーやサプライヤーは通常、推奨される再テスト間隔を公表していますが、それらの推奨事項には正当な理由があります。
重要なポイント: メンテナンス プログラム全体の中で最も重要な 2 つのチェックは、膨張タンクの空気充填と文書化された設定圧力の検証です。それ以外はすべて二の次です。
プラントチームが尋ねるトラブルシューティングの質問
漏れのあるボイラー PRV はどのくらいの期間使用し続けることができますか?長くは続かず、その理由は水分の損失ではありません。毎日、バルブから滲みが生じ、溶解固形物が座面に堆積し、その滲みが永久的な漏れとなります。国内システムでは、実質的な期間は数日です。産業廃熱ボイラーでは、監視対象ではなく、修正日が定められた欠陥として扱います。 |
バルブを交換しましたが、まだ漏れています。何が見逃されましたか?ほとんどの場合、拡張ボリュームまたはフィル コントロールが使用されます。膨張タンクに空気の充填量がなくなったシステムに取り付けられた新しいバルブは、1 回の加熱サイクル内に漏れ始めます。交換用バルブに欠陥があると判断する前に、空気の事前充填と充填バルブの出口圧力を確認してください。 |
実際に高すぎるシステム圧力はどれですか?密閉された温水システムでは、冷水充填圧力はリリーフバルブの設定値を十分に下回る必要があり、温水の作動圧力は余裕を持ってその値よりも低く維持する必要があります。有用な作業ルールは、通常の動作圧力がサイクルのどの時点でも設定圧力の約 80% を超えないようにすることです。存在する場合は、拡張ボリュームのサイズが小さすぎるか、フィル コントロールが合格しています。 |
工業用設定圧力はどのくらいの頻度で検証する必要がありますか?該当するコードと製造元の推奨に従い、熱サイクルが厳しい場合は間隔を短くしてください。高温廃熱サービスについては、多くの事業者にとって年次検証が合理的な出発点となります。ドリフトの傾向は結果を時間の経過とともに比較した場合にのみ明らかになるため、記録はテスト自体と同じくらい重要です。 |
充填ポンプが停止した後も、バルブはまだ短時間滴下します。それは普通ですか?椎間板が元に戻るため、排出直後に短い滴が出るのは正常です。 1 分程度を超えても滴り続ける場合は、シート上の破片または座面の歪みを示します。産業用ユニットでは、負荷過渡後の同じ動作は通常、汚れではなく設定圧力のドリフトを示しています。 |
重要なポイント: 繰り返される障害のほとんどは、最初にチェックされなかった 2 つの根本原因に起因します。交換用バルブを不良品にする前に、膨張容量と充填制御圧力を確認してください。
終わりのメモとさらなる読み物
ボイラー PRV の漏れは、蒸気および温水プラントで最も誤診される故障の 1 つです。このバルブは目に見えてアクセスでき、交換も安価であるため、証拠が別の場所を示している場合でも、デフォルトの容疑者になります。最初に圧力、次に膨張量、次に充填制御、次にバルブという正しい順序で作業を行うことで、ほとんどのケースは 2 回目の訪問なしで解決されます。
産業用設備では、同じロジックがスケールアップしてより大きな結果をもたらします。高温、高粉塵、高腐食の環境で稼働する廃熱ボイラー、エコノマイザー、および空気予熱器のサービスには、メンテナンス プログラムに組み込まれた設定圧力検証が必要であり、水側を妨害する前に排ガス側の汚れを管理する必要があります。熱回収面の上流での材料の選択と塵の除去は、その規模ではオプションの改良ではありません。これらは、リリーフバルブがメンテナンス項目になる頻度を決定します。
機器を評価したり、廃熱回収プロジェクトの事例を構築したりするチームの場合、出発点として次のリソースが役立つ場合があります。
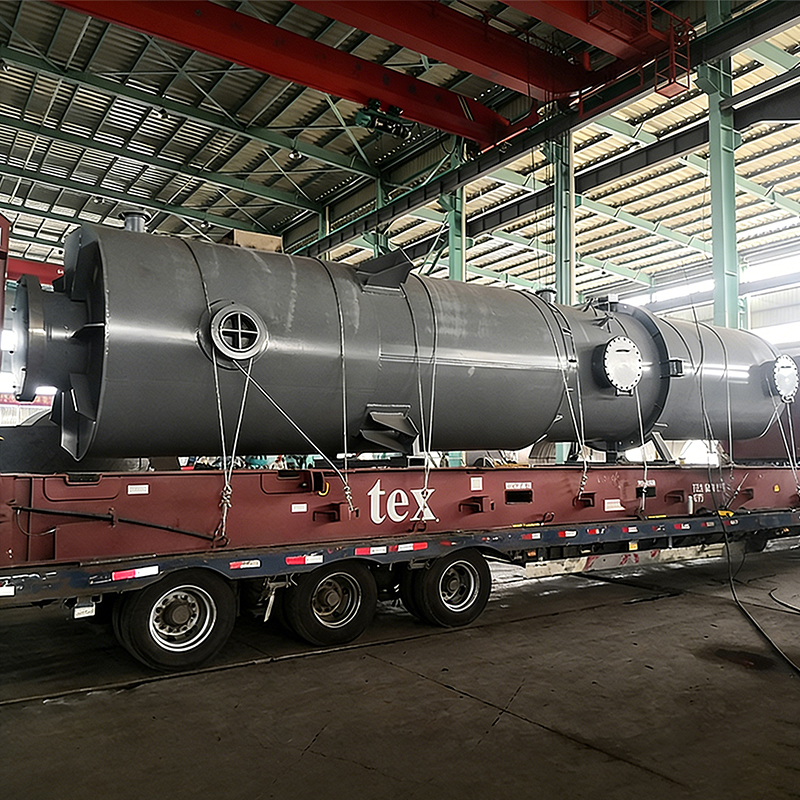
同社は、石炭化学、電力、冶金、合成アンモニア産業にサービスを提供する廃熱回収装置のメーカーおよびサプライヤーとして、個別の圧力コンポーネントと完全な回収システムの両方を設計、製造、委託しており、国内のクラス III 圧力容器製造ライセンスとともに ASME ボイラーおよび圧力容器の認定を取得しています。圧力境界の信頼性と熱回収性能の両方を実現する必要があるプロジェクトの場合、製造認定とシステム レベルのエンジニアリングの組み合わせは、仕様プロセスの早い段階で評価する価値があります。
重要なポイント: システムを診断し、設定圧力を確認し、排ガス側を管理すると、PRV の漏れは再発する問題ではなくなり、定期的なメンテナンス タスクになります。
 Previous