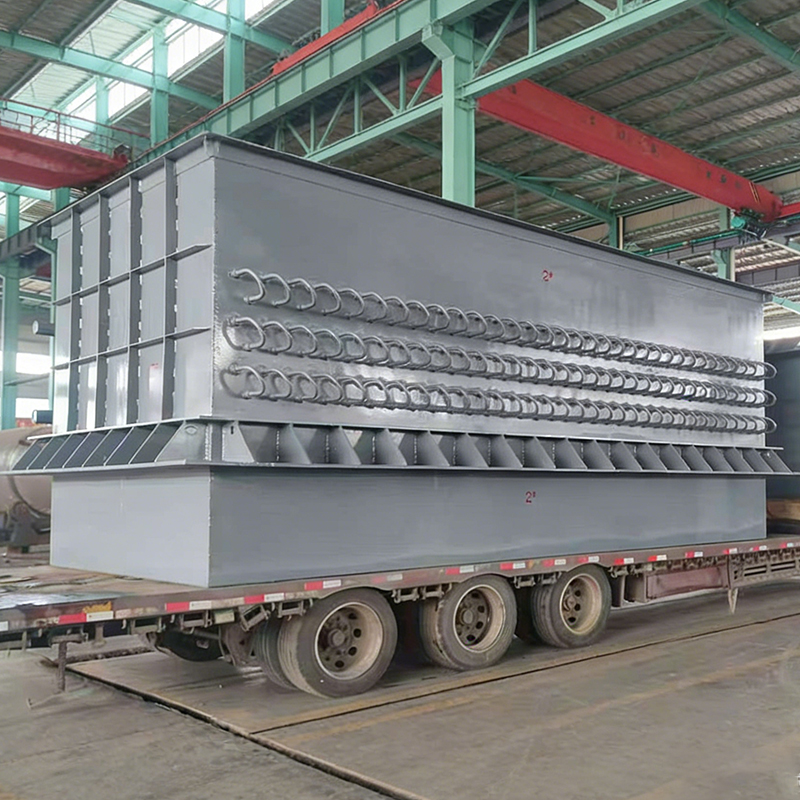
真空炉再生器とは何ですか? A 真空炉蓄熱器 は、鉄鋼製錬および冶金真空プロセス、特に RH (Ruhrstahl-Heraeus) 精製サイクルで使用される高効率の熱エネルギー回収装置です。の プレRH真空炉再生装置 真空タンクの動作中に放出される断続的な高温排ガス (通常 1100°C を超える) からの廃熱を捕らえて蓄えます。このシステムは、一対のセラミックまたはハニカム蓄熱器を使用して、熱の吸収と放出のサイクルを交互に行い、燃焼用空気を炉の温度近く (最大 1000°C) まで予熱し、排気ガスの温度を 150°C 以下に下げます。として 中国真空炉蓄熱器 スペシャリスト、 江蘇新能化工設備有限公司 は先進的なリジェネレーティブバーナーシステムを提供します。 2005 年に設立された中国の排ガス回収装置メーカーおよび廃熱回収システム会社である江蘇信能化工設備有限公司は、排ガス廃熱回収システムおよび化学装置の研究開発と製造を専門とし、ヒートパイプの開発からニッケルベースのろう付けから圧力容器の製造に至るまでの包括的な社内能力を備えています。当社の製品は石炭化学、冶金、発電、合成アンモニア産業で広く使用されており、海外市場にも輸出されています。信頼される者として 真空炉蓄冷器サプライヤー そして 鉄鋼精錬再生装置メーカー , Jiangsu Shineng は、鉄鋼工場の RH 精錬プロセスで 25 ~ 35% のエネルギー節約を達成できるよう支援しています。
世界の鉄鋼産業は年間約 3.4 ギガトンの CO₂ を排出しています。真空炉からの廃熱回収により、これを最大 8% 削減できます。一般的な RH 脱ガス装置は、バッチあたり 200 ~ 300 トンの溶鋼を処理し、排ガスの熱損失は総エネルギー入力の 12 ~ 18% に相当します。の 中国プレRH真空炉再生装置 は、高温低酸素燃焼技術を通じてこの課題に対処します。
1. 真空炉再生器はどのように機能するのですか? (回生サイクル機構) の 真空炉蓄熱器 ペアの再生器(セラミック球、ハニカムブロック、または構造化パッキング)を使用したデュアルチャンバー交互サイクルで動作します。その間、 再生サイクル RH 真空タンクからの高温排ガス (1100 ~ 1250 °C) は、誘引通風ファンによって再生器 A を通って引き出されます。ガスが再生媒体(比表面積 300 ~ 600 m²/m³)を通過すると、対流熱伝達が発生し、燃焼排ガスを 150°C 以下に冷却しながら媒体温度を上昇させます。この冷却されたガスはその後スタックに排出されます。短時間 (通常 30 ~ 60 秒) の後、高度な逆転バルブが流れの方向を切り替えます。燃焼用空気は再生器 A を通って流入し、蓄熱を吸収して 950 ~ 1050℃ の予熱温度に達します。同時に、燃焼排ガスが再生器 B を通って流れ、次のサイクルに備えて再生器 B を加熱します。の プレRH真空炉再生装置 を超える熱回収効率を実現 90% 、排ガス出口温度は一貫して 150°C 以下 (多くの場合 90 ~ 120°C) です。全サイクルの持続時間は、再生器の容量と必要な予熱レベルに応じて 45 ~ 120 秒の範囲になります。
210 トンの RH 脱ガス装置の場合、冷気燃焼から再生予熱に切り替えることで、天然ガスの消費量が鋼材 1 トンあたり 2.8 m3 削減され、これは 300,000 トンの生産ラインあたり年間 58,800 m3 に相当します。江蘇新能 中国真空炉蓄熱器 高温耐性セラミックス (Al₂O₃ 含有量 >95%) と耐熱衝撃性材料が組み込まれており、1300°C の炉温度でも安定した動作を保証します。
2. 熱回収効率の比較 – 真空炉再生装置と従来システム の table below compares key performance indicators between a conventional recuperator and a modern 真空炉蓄熱器 江蘇新能から供給されたもの。データは RH 精製操作に基づいています (2025 年の業界ベンチマーク)。
表 1: 性能の比較 – 従来の蓄熱装置と RH 以前の真空炉蓄熱装置 パラメータ 従来の熱交換器 真空炉再生装置 熱回収効率(%) 40~60% 88 – 95% 空気予熱温度 (°C) 300 – 500 950 – 1050 排気ガス出口温度(℃) 350 – 550 90 – 140 冷気と比較した場合の燃料節約率 (%) 15~22% 28~40%
熱回収効率の比較 – 真空炉再生装置 従来の熱交換器 40~60% 真空炉再生装置(Pre-RH) 88 – 95% 効率が高いということは、燃料消費量が減り、CO₂ 排出量が削減されることを意味します。江蘇新能の内部試験データ2025年。 横棒分析: の chart illustrates the significant performance advantage of the 真空炉蓄熱器 従来の熱交換器を超えています。標準的な復熱装置は、限られた伝熱面とシングルパス設計により、40 ~ 60% の熱回収しか達成できません。対照的に、 プレRH真空炉再生装置 回収率は 88 ~ 95% で、排ガスからの廃熱のほとんどが再利用されます。バッチあたり 12,000 m3 の天然ガスを消費する一般的な 210 トン RH 脱気装置の場合、熱回収率が 55% から 92% に移行すると、バッチあたり 4,440 m3 が節約されます。年間 2,000 バッチ以上の燃料節約量は 888 万 m3 に達し、年間約 17,600 トンの CO₂ 排出量が削減されます。これが、大手製鉄所が指定している理由です。 中国真空炉蓄熱器 経験豊富なシステム 真空炉蓄熱器 supplier 新しい RH の設置と改造は江蘇新能にお任せください。
3. 燃料節約量と燃焼空気予熱温度の関係 で 真空炉蓄熱器 システムでは、燃焼用空気の予熱温度が上昇すると燃料消費量が減少します。以下の折れ線グラフは、天然ガス燃焼 (過剰空気 10%) のこの関係を定量化しています。標準的な燃焼工学計算から得られたデータ。
冷気 (20°C) 対空気予熱温度と比較した燃料節約量 200℃ 500℃ 900℃ 1050°C 冷気と比較した場合の燃料節約率 (%) 燃焼空気予熱温度(℃) 32% 節約 41% 節約 折れ線グラフの解釈: この曲線は、空気予熱温度が高くなると燃料の節約がどのように増加するかを示しています。これは、 真空炉蓄熱器 。 200°C の予熱 (単純な復熱器の場合に一般的) では、燃料の節約はわずか 12% です。 500°C では、節約率は 22% に達します。ただし、 プレRH真空炉再生装置 950 ~ 1050°C の予熱を実現し、冷気燃焼と比較して 38 ~ 41% の燃料節約を実現します。 100 MW の RH 炉を稼働する鉄鋼製錬施設の場合、41% の燃料節減は 41 MW の熱出力の回収に相当し、年間約 120,000 トンの CO₂ が削減されます。ほぼ線形の関係は、予熱が 100°C 増加するごとに燃料効率が 4 ~ 5% 増加することを示しています。これにより、 中国プレRH真空炉再生装置 製鉄二次製造の脱炭素化に必須の技術。
4. 環境への影響 – 産業部門による CO₂ 削減 として 鉄鋼精錬再生装置メーカー , Jiangsu Shineng は、複数の高温産業にわたってシステムを導入しています。縦棒グラフは、平均年間 CO₂ 削減量を示します。 真空炉蓄熱器 セクター別の設置状況 (2020 年から 2025 年のプロジェクト データに基づく)。
真空炉再生装置あたりの年間 CO₂ 削減量 (トン/年) 16,800 スチール(RH) 9,500 航空宇宙 6,200 半導体 7,800 ハイエンドのツール 年間 8,000 時間の稼働時間とローカル グリッド排出係数に基づく 縦棒グラフの洞察: の 真空炉蓄熱器 鉄鋼業界で最大の CO₂ 削減 (RH 脱ガス) を実現し、設備ごとに年間約 16,800 トンの CO₂ を削減します。これは、3,600 台の乗用車を道路から撤去することに相当します。航空宇宙用熱処理設備(真空ろう付け・溶体化処理)は、高温サイクル運転により9,500トンの削減を実現。半導体材料処理(シリコンインゴットアニーリング)とハイエンドツーリング(真空焼入れ)でも、6,200~7,800トンの大幅な削減が見られます。として 中国真空炉蓄熱器 supplier , Jiangsu Shineng は、2018 年以来、CO₂ を累積で 380,000 トン以上削減するシステムを納入してきました。これらの数字は、2030 年までにすべての新しい高温真空炉にリジェネレーティブバーナーを推奨する IEA ネットゼロシナリオと一致しています。
5. 技術的利点 – 真空炉再生装置と非再生システムの比較 の プレRH真空炉再生装置 5 つの重要な指標において従来のシステムよりも優れたパフォーマンスを発揮します。レーダー チャートは、RH 脱ガス用の再生システム (Jiangsu Shineng) と標準の非再生バーナーを比較しています。
蓄熱システム(真空炉) 非蓄熱式バーナー 燃費 温度均一性 NOxの削減 熱回収 サイクルの安定性 レーダーチャートの評価: の blue polygon (regenerative 真空炉蓄熱器 ) のスコアはすべての属性にわたって大幅に高くなります。熱回収率が 90% 以上であるため、燃料効率は 9.5/10 に達します。予熱空気により安定した火炎特性が得られるため、真空炉内の温度均一性が9/10(AMS2750規格で±3℃を達成)に向上しました。 NOx 削減スコア 8.5/10 – 高温低酸素燃焼原理により、従来のバーナーと比較して熱による NOx の生成が 45 ~ 55% 抑制されます。熱回収性能は10/10です。対照的に、非蓄熱式バーナー (赤色の破線) のスコアは、燃料効率で 3/10、熱回収で 2/10 です。のために 鉄鋼精錬再生装置メーカー これらの利点は、運用コストの削減と環境コンプライアンスの向上に直接つながります。江蘇新能 中国プレRH真空炉再生装置 40 を超える冶金設備で実証されており、炉の温度均一性は 1250°C で ±2.8°C であることが文書化されています。
6. Jiangsu Shineng 真空炉再生システムの主要な利点 熱回収 efficiency >90%: セラミックハニカム再生装置による排ガス廃熱回収率。空気予熱温度は950〜1050℃に達します。排気ガス温度が150℃以下に下がりました。 高温と均一性: 炉温度 ≥1300°C をサポート。炉の温度均一性は AMS2750 規格に従って ±3°C 以内。高速気流により温度勾配が軽減されます。 NOxの削減 technology: 高温低酸素燃焼により、サーマル NOx の生成が効果的に抑制されます。選択触媒還元 (SCR) を使用せずに地域の排出基準を満たします。 耐久性のある構造: 高温耐性再生媒体 (Al₂O₃ >95%、熱衝撃耐性)。 >500,000 サイクル向けに設計された特殊な逆転バルブ。 実証済みのアプリケーション: RH脱ガス(能力200~300トン)、真空ろう付け、チタン合金熱処理、シリコンインゴット焼鈍、炭素繊維黒鉛化。 江蘇新能が主役 真空炉蓄冷器サプライヤー そして 鉄鋼精錬再生装置メーカー は、蓄熱容器、逆転バルブ、PLC 制御、燃焼管理を含む完全な蓄熱バーナー システムを提供します。当社のシステムは既存の RH 脱気操作と完全に互換性があり、最小限のダウンタイムで改造できます (通常の設置には 10 ~ 14 日)。
7. 真空炉蓄冷器に関するよくある質問 Q1: 真空炉蓄熱器の一般的な切り替えサイクル時間はどれくらいですか? のために プレRH真空炉再生装置 システムでは、逆転バルブが流れの方向を毎回切り替えます。 30~90秒 、再生器のサイズと希望の空気予熱温度に応じて異なります。短いサイクル (30 ~ 45 秒) では予熱温度がより安定し (±15°C)、長いサイクル (60 ~ 90 秒) ではバルブの摩耗が軽減されます。 Jiangsu Shineng の PLC 制御システムは、炉の負荷に基づいてサイクル時間を自動的に最適化します。
Q2: 再生メディアにはどのようなメンテナンスが必要ですか? の ceramic honeycomb or ball regenerator media has a typical service life of 3~5年 クリーンな排ガス用途 (天然ガス燃焼など)。粉塵が存在する可能性がある鉄鋼精錬の場合は、圧縮空気によるバックブローによる定期的な清掃 (12 ~ 18 か月ごと) をお勧めします。交換用メディアは、Jiangsu Shineng から次の製品として入手できます。 中国真空炉蓄熱器 supplier .
Q3: 真空炉再生装置を既存の RH 脱ガス装置に後付けできますか? はい。改造する 真空炉蓄熱器 既存の RH 真空タンクに新しい再生モジュール、逆転バルブ、および制御システムを取り付ける必要があります。 Jiangsu Shineng はアジアとヨーロッパで 12 件の改修を完了しました。回収期間は通常、 18~24ヶ月 天然ガスの節約に基づいています。適切に設計されていれば、改造は真空の完全性や精製性能に影響を与えません。


 English