English
工業用ボイラーのケーシングの下の水たまりが単なる配管の問題であることはほとんどありません。 60 t/h のコークス炉排ガス廃熱ボイラーでは、ケーシングの継ぎ目に沿って現れる水は、通常、管と管板の溶接の失敗、エコノマイザー管の薄化、またはハンドホールのガスケットのしだれのいずれか 3 つの原因を示しています。これら 3 つの障害は歩道から見るとほぼ同じに見えますが、修復にかかる費用とダウンタイムは大きく異なります。
誘惑は常に同じです。何かを締めて、ユニットをオンラインに保ち、次の計画停止中に対処する必要があります。これはまさに、ボイラー漏れの修理に 4 時間かかる作業が、生産上のペナルティを伴う 3 週間の交換プロジェクトに変わる様子です。
ということで、まずは結論から。誰かがレンチに触れる前に停止し、隔離し、位置を特定します。産業用ボイラーと廃熱ボイラーでは、水側の漏れのおよそ 3 分の 2 が、予測可能な小規模な一連の場所から発生しており、各場所には独自の遅延許容度を備えた優先修理方法があります。以下では、漏れの原因、漏れを安全に診断する方法、修理オプションの時間とコストの比較、今後 10 年間ボイラーをドライに保つ材料と設計の選択について説明します。
単一の工具箱を開ける前に、水漏れの原因を特定します。修理方法は、水が滴る場所ではなく、故障のメカニズムによって決まります。
工業用ボイラーの水漏れの実際の原因
ボイラーの漏れは偶発的に発生するものではありません。それらは限られた数の機構の周りに集まり、それぞれの機構が金属上に独自の痕跡を残します。メカニズムに名前を付けることができれば、修理、ダウンタイム、および 12 か月以内に同じ場所に漏れが再発する可能性を予測できます。
漏れ原因の 4 つのグループ
- 水側の腐食。 給水回路内の酸素孔食、酸性またはアルカリ性の逸脱、スケールの下の堆積物腐食はすべて、圧力境界を内側から薄くします。孔食により、小さくて深い孤立した穴が生じます。全体的な腐食は広範囲の壁の損失を引き起こし、通常、水が現れるずっと前に超音波の厚さ測定値に現れます。
- ファイアサイドの劣化。 酸性露点を下回る排ガスは冷たい金属表面に硫酸を堆積させます。そのため、コールドエンドのエコノマイザと空気予熱器のチューブが回路の他の部分よりもはるかに頻繁に故障します。火災側の他のメカニズムとしては、スートブロワー付近の灰の浸食と過熱器ヘッダーの高温クリープがあります。
- 機械疲労と熱疲労。 ボイラーは拘束された鋼鉄構造であり、負荷が変動するたびに伸縮します。チューブ、シェル、チューブシート、ヘッダーは異なる速度で膨張するため、それらを接続するジョイントには周期的なひずみが蓄積します。溶接止端部、チューブとチューブシートの接続部、および拡張要素は、その歪みが最終的に解放される場所であり、多くの場合亀裂として発生します。
- ツアーの運営。 急速な始動、ウォーターハンマー、繰り返しの過圧トリップ、および不安定なドラムレベルによって直接漏れが発生するわけではありません。これらは、このリストにある他のすべてのメカニズムを加速し、一度のシフトで辺縁接合部を漏れのある接合部に変えることができます。
| 漏水箇所 | 最も考えられる根本原因 | 最初のフィールドチェック | 優先修理 |
|---|---|---|---|
| 管と管板の溶接 | 周期的熱膨張、抑制された溶接止端 | 色素浸透テスト、関節内視鏡 | 局部溶接修復と応力除去 |
| エコノマイザーまたは空気予熱器の管壁 | 酸露点腐食、低い供給水 pH | 超音波肉厚調査 | 耐食設計のセクションリチューブ |
| スートブロワー付近の火側管表面 | 灰侵食、蒸気切断 | 停止中の目視検査 | スリーブの修理または単管の交換 |
| ハンドホールおよびマンホールガスケット | ガスケットの劣化、ボルトトルクのばらつき、シートの歪み | 低圧補充と共同観察 | トルクシーケンスが文書化された新しいガスケット |
| フランジ接続とボルト接続 | 熱サイクル下でのボルトの緩和 | ユニットが温かい状態での熱画像処理 | 仕様通りに締め直し、スプリングワッシャーを追加します |
| 伸縮継手とケーシング | ベローズの移動量を超えた差動動作 | 移動量とギャップの目視測定 | 拡張要素を再設計する |
| ヘッダーとブローダウン配管 | 湿った蒸気によるクリープ、エロージョンコロージョン | 硬度試験、超音波厚さマッピング | ヘッダーまたはパイプセグメントの交換 |
リストを絞り込むための 2 つの簡単な方法。まず、いつ漏れが現れるかを尋ねます。コールドスタート時にのみ現れる漏れは、収縮に関連した関節の問題です。負荷とともに増大する漏れは、通常、流れと温度によって引き起こされる腐食または浸食です。次に、ガス経路に対して水がどこから出てくるかを尋ねます。水側の故障は外側のケーシングや断熱材を濡らしますが、火側の管の故障は、多くの場合、煙道内の白い蒸気として、または水が目に見える前に煙突の温度の上昇として現れます。
ボイラーの漏れのほとんどは、実際の動作条件と材料、拡張、または水処理設計の間の不一致の症状であり、10 年前に誰かがひどい溶接をしたという証拠ではありません。
ボイラーの漏れを修復する方法: 安全な診断手順
漏れのあるボイラーの修理は、溶接機が到着するずっと前から始まります。以下の手順はプラント保守チームに推奨する手順であり、作業員と実際に何が失敗したかを示す証拠の両方を保護するように設計されています。
- 隔離してロックアウトする。 主蒸気、給水、ブローダウン接続を閉じて空にし、ロックとタグを適用します。ゼロエネルギー状態を文書化します。部分的に孤立したボイラーは、工場内で最も危険な場所です。
- 制御された曲線で減圧し、排出します。 熱いシェルに冷水を注ぐのではなく、大気まで排出し、メーカーの曲線に従ってドラムを冷却します。冷却が不均一になると、次の漏れが発生し、再度連絡される可能性があります。
- 操作履歴を取得します。 過去 2 週間のドラムレベル、給水導電率、pH、溶存酸素、負荷変動、排ガス出口温度をエクスポートまたは写真に記録します。このデータは通常、誰かが金属を見る前にメカニズムを特定します。
- 圧力境界リークを非圧力リークから分離します。 蒸気側の漏れ、ケーシングの貫通、サンプルラインおよび機器のタッピングは、チューブやシェルの圧力部品とは異なる修理カテゴリであり、コードに異なる影響を及ぼします。
- 領域を乾燥させ、低圧下で再充填します。 シェルのベントを伴う低圧静水圧充填により、完全なコード圧力テストを行わなくても、小さなジョイントの漏れが目視できます。
- 疑わしい領域に対して非破壊検査を実行します。 溶接部の染料浸透剤、フェライト系圧力部品の磁性粒子、エコノマイザーと空気予熱器バンク全体の超音波厚さマッピング。すべての測定値をグリッド位置とともに記録し、次の調査で類似点を比較できるようにします。
- ジオメトリが許す範囲で内部を検査します。 ドラムを通したボロスコープまたはチューブ端部のビューでは、多くの場合、壁の薄化パターンを説明する穴あき、鱗屑、または部分的に詰まったチューブが明らかになります。
- 修理または交換のしきい値に基づいて漏れを分類します。 壁の厚さ、影響を受けるチューブの数、残りの設計寿命、生産損失に伴うコストはすべて、その決定に影響を与えます。
- 水の化学に関するループを閉じます。 故障の原因が腐食の場合、化学的補正を行わずに修理すると時計がリセットされるだけです。同じ作業指示で治療プログラムを変更します。
水圧試験に関する注意事項: 設計圧力を超える試験は、該当する規定とボイラー独自の認定文書に従う必要があり、ガス側ダクトが取り付けられた廃熱ボイラーでは、水が導入される前にガス経路を積極的に隔離してパージする必要があります。このコーナーをカットすることが、メンテナンス タスクをインシデントに変える最も早い方法です。
診断手順は書類上のものではありません。ステップ 3 と 6 で収集した動作データと厚さマップによって、修理が 1 年続くか 15 年続くかが決まります。
産業用ボイラーの漏れ箇所クラスター: 現場分布
メンテナンス記録を日付ではなく場所で並べ替えると、パターンがほぼ即座に表示されます。ボイラーは有限の弱点を持って設計されたアセンブリであり、それらの弱点はさまざまな業界にわたって一貫して動作します。コークス炉バッテリー、焼結機、および発電所ボイラーは、異なる煙道ガス化学物質と異なる負荷プロファイルを使用して稼働しますが、それらの漏れの分布は非常に似ています。予想される分布を知ることで、予備品の在庫方法、検査ルートの作成方法、停止前に保守員に説明する方法が変わります。以下のグラフは、産業用ボイラーおよび廃熱ボイラーの検査で報告された漏れ箇所の代表的な分布を示しています。個々のプラントは燃料、水処理、負荷サイクルによって異なります。
産業用ボイラー検査全体で報告された漏れ箇所 (分布例、記録されたすべての漏れの割合)
このグラフが最初に示していることは、すべての漏れのおよそ 3 分の 1 が管と管板の接合部にあるということです。この接合部は、ボイラー内で 3 つの異なる膨張率を持つ 3 つの異なる材料が溶接されて単一の拘束接続を形成する場所です。この濃度は製造上の欠陥ではありません。これは、硬いジョイントに周期的な熱負荷がかかることによる自然な結果です。
2 番目のクラスターは 26% で、エコノマイザーと空気予熱器のチューブをカバーします。これらのコンポーネントは、金属の表面温度が酸露点を下回るガス経路の低温端に存在するため、硫黄含有燃料を燃焼させ、低い出口ガス温度で運転するボイラーは常に最初にエコノマイザを失います。プラントが 5 年間でエコノマイザー チューブを 2 回交換した場合、問題はチューブの供給者ではなく、表面温度のマージンです。
3 番目のグループであるガスケット、ハンドホール、フランジは 17% で、ほぼ完全に回避可能であるため、最もイライラさせられます。これらの漏れは、劣化したエラストマー、不均一なボルトトルク、歪みのあるシートや仕様ではなく感触によって締め直されたジョイントによって発生します。個別に修正するのは低コストですが、それぞれに分離、クールダウン、再起動がかかるため、全体としては高価です。
スートブロワー付近の火災による浸食が 12 パーセントを占めています。ここでのパターンは非常に局所的です。浸食は蒸気ジェットの経路をたどるため、損傷したチューブは通常、毎回同じ 3 列または 4 列になります。通常、スートブロワーの位置を変更したり、停止の間にスートブロワーの吹き出し順序を調整したりすると、この数が大幅に減少します。
伸縮継手とケーシングが 7%、ヘッダーとブローダウン配管が 4% を占めます。これらは、頻度は低く、重大な影響を与える障害です。伸縮継手の漏れは断熱材やケーシングに損傷を与えますが、圧力境界を脅かすことはほとんどありませんが、ヘッダーのクリープ亀裂は強制停止事象となり、鍛造品の交換に長い時間がかかります。
併せて読んでください。ディストリビューションはシンプルなメンテナンス戦略をサポートしています。検査予算の大部分を管と管板の接合部、エコノマイザーバンク、およびボルト接合部に注ぎます。これら 3 つの領域がリスクの 77% を担っているからです。残りの作業は、故障はまれですが深刻なヘッダーと配管の厚さのマッピングに使用します。
また、漏れのあるボイラーの修理に関する一般的なアドバイスがなぜ失望することが多いのかも説明されています。エコノマイザー入口温度が露点以下に保たれている間、停止をケーシングの修理に費やしたプラントは、18 か月以内に稼働に戻ることになります。分布は最初にどこを調べるべきかを示し、運用データは漏洩がなぜその場所を選んだのかを示します。
管と管板の接合部、コールドエンドの管群、およびボルト接続の 3 つの領域は、ボイラーの全漏れリスクの 4 分の 3 以上を担っており、すべての検査予算の大部分がこれらの領域に当てられるに値します。
修理方法の比較: どの修理がどの漏れに適合するか
メカニズムが分かれば、修復の選択肢はすぐに狭まります。以下の比較は、2 日間の修理か 6 週間の交換のどちらかを選択する必要がある稼働中のプラントの観点から書かれており、ボイラー コードとメーカーの文書に従っていることを前提としています。
| 方法 | 最適な用途 | 一般的なダウンタイム | 相対コスト | 現実的な耐用年数 |
|---|---|---|---|---|
| 局部溶接補修 | 孤立した溶接止端亀裂、厚い圧力部分の小さなピット | 1~3日 | 低い | 原因が改善されれば3~10年 |
| チューブの詰まり | 個々の故障チューブ、最大バンクの約 10% | 1~2日 | 低い | 無期限ですが、容量とフローバランスは減少します |
| スリーブ | 短いチューブ長にわたるエロージョンまたは腐食損傷 | 2~4日 | 低い to medium | 2~6年 |
| セクションリチューブ | 複数の障害が 1 つのバンクに集中 | 1~3週間 | 中 | 8~15年 |
| チューブバンドルの完全な交換 | 広範囲にわたる壁の喪失または任務の変更 | 3~6週間 | 中 to high | 15年以上 |
| ユニット全体の交換 | シェル、ドラムまたはヘッダーの損傷。義務はもはや設計と一致しません | 製作期間を含めて2~6ヶ月程度 | 高 | 20年以上 |
そのテーブルの背後には 3 つの実際的なルールがあります。まず、目詰まりは安定化のための手段であり、解決策ではありません。チューブが詰まっていると熱伝達面積が減少し、排ガス出口温度が上昇します。その結果、残りのチューブが露点に近づきます。バンクの約 10 パーセント以上を接続すると、エンジニアリングを行わずにボイラーを効果的に再設計したことになります。
第二に、溶接修理は、元の亀裂の原因となった拘束に対処した場合にのみ持続します。管と管板の接合部では、膨張代、管と穴のクリアランス、溶接後の熱処理の確認を意味します。これら 3 つの項目を無視して修理すると、通常 1 年以内に同じつま先に亀裂が入ります。
第三に、修理の経済性は修理請求書ではなく、供給される熱に基づいて判断されるべきです。漏れのあるエコノマイザーをチューブに差し替えずに栓をすると、排ガス出口温度が上昇し、ボイラーが稼働するたびに燃料消費量が増加します。継続的に発射するユニットの場合、そのペナルティは 2 ~ 3 つの運用シーズン以内に適切な再管のコストを超える可能性があります。
差し込みと溶接は時間を稼ぎます。漏れの機械的または化学的原因を取り除く修理のみが信頼性を獲得します。
プロセス位置による代替廃熱ボイラーの選定
修理が意味をなさなくなった場合、交換の決定はボイラーがプロセスのどの位置にあるかによって決まります。廃熱ボイラーは互換性のある製品ではありません。各構成は、ガス源、粉塵負荷、温度プロファイルに適合します。以下のストリップは、石炭化学、冶金、発電およびアンモニアのプラントで最もよく指定される構成をリストしています。
- コークス炉の排ガス廃熱ボイラー。 通常、粉塵率が高く、酸露点が激しいコークス炉バッテリー排ガスから熱を回収します。慎重なコールドエンド温度制御が必要です。
- 焼結円形冷却器廃熱ボイラー。 ガスが高温で粉塵が多く、流量が変化する焼結冷却器の排気に使用されます。最初の列の耐浸食性は、ピーク効率よりも重要です。
- 焼結主煙道ダクト廃熱ボイラー。 主要排ガスダクトに設置され、ガス量が多く、冷却回路よりも温度が低くなります。レイアウトと圧力損失が設計を左右します。
- 回転炉床炉廃熱ボイラー。 回転炉床炉からの粉塵を多く含む高温ガスを扱いますが、粉塵の付着やチューブの間隔によって洗浄間隔が決まります。
- 酸素吹き高温排ガス回収装置。 ガス温度が高く、負荷が厳しい酸素富化または純酸素吹き込みプロセス向けに設計されています。
- 空気予熱器とエコノマイザーのパッケージ。 燃焼用空気または給水を燃焼排ガスの残留熱を利用して加熱します。通常、これらのコンポーネントはコールドエンド漏れ後に交換されます。
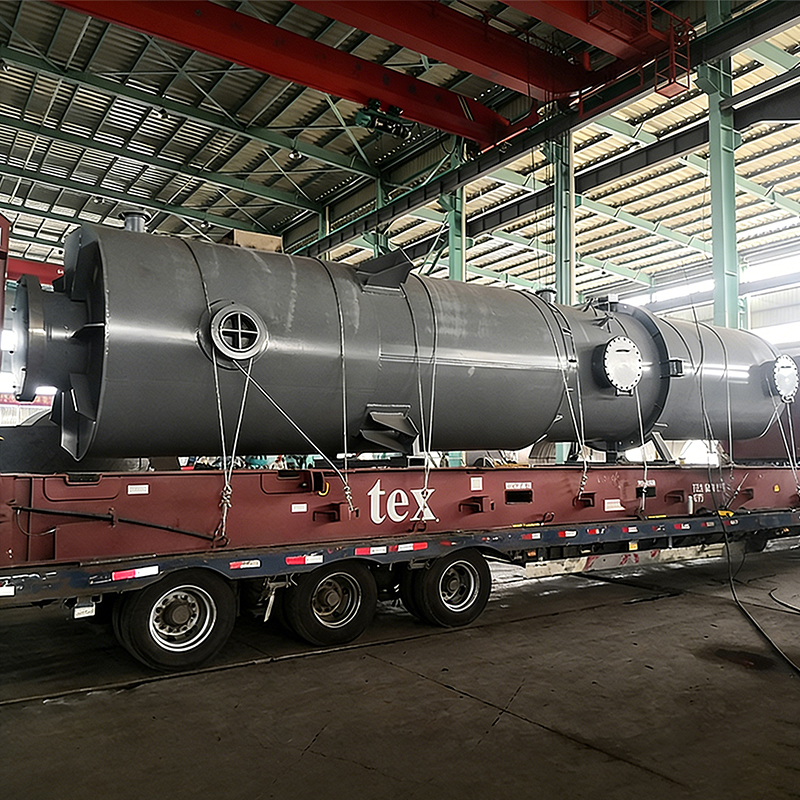
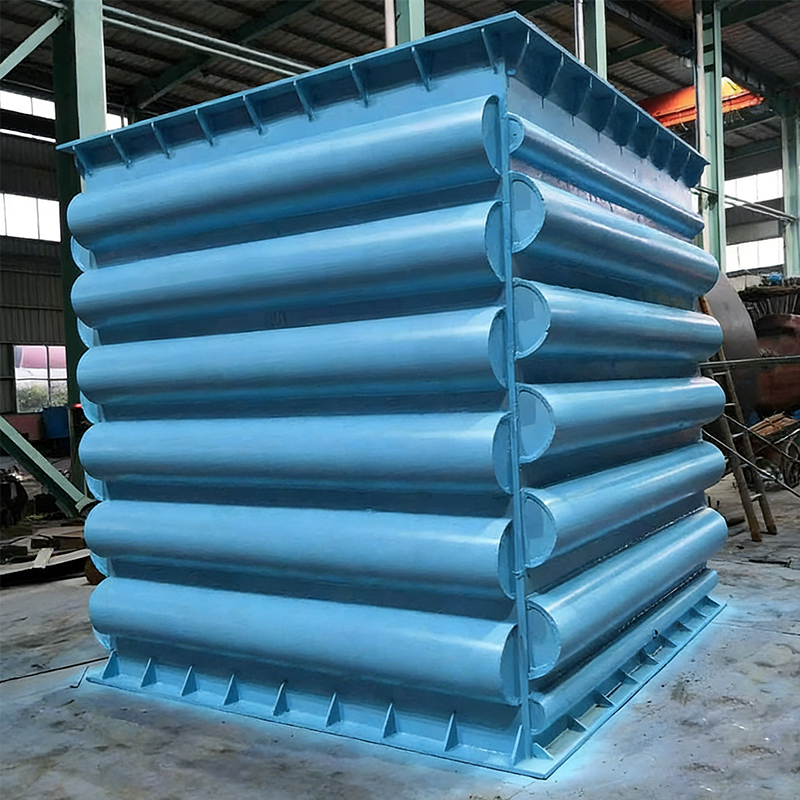 コークス炉 排ガス廃熱ボイラー コークス炉排ガス廃熱ボイラーは、コークス産業向けに特別に開発された高効率、省エネ装置です。を回収して活用することを目的としています。 製品を見る→
これらのポジションごとに、見積もりをリクエストする前に同じ 4 つの質問をしてください。アップセット条件を含む、入口での設計ガス流量と温度範囲はどのくらいですか?入口での粉塵負荷と粒度分布はどのようなものですか?硫黄と水分の含有量、つまり金属の最低温度を設定する酸露点はいくらですか?そして、銘板の範囲とは異なり、プラントは実際にどのようなターンダウンで稼働するのでしょうか?
サプライヤーの選択は構成と同じくらい重要です。廃熱ボイラーはガス側伝熱面を備えた圧力容器であるため、メーカーにはボイラーと圧力容器の両方の資格と、特定の粉塵や腐食環境に関する実務経験が必要です。クリーンガス熱交換器のみを製造したサプライヤーは通常、チューブの間隔とスートブローの仕様を低く設定しており、最初の漏れは営業 2 年目に発生します。
価格を比較する前に、ボイラー構成をプロセス位置、粉塵負荷、酸露点に合わせてください。構成エラーは割引によって修正できません。
漏れが始まる前に防ぐ素材と設計の詳細
産業用ボイラーにおける漏れ防止のほとんどは、メンテナンス工場ではなく、図面の段階で行われます。金属温度を酸露点以上に保つこと、膨張差を許容する接合設計を選択すること、および最初のチューブ列のガス速度を制限することという 3 つの設計上の決定によって、ほとんどの作業が行われます。
コールドエンド温度マージン
露点腐食は、エコノマイザーや空気予熱器の主なメカニズムです。工学的な答えは、低負荷条件を含む動作範囲全体にわたって維持される、最低金属温度と計算された酸露点の間の文書化されたマージンです。全負荷時にこのマージンを維持しても、40% の負荷でこのマージンを下回ったボイラーでも、故障の速度が遅くなるだけです。
チューブとジョイントの設計
従来の溶接エコノマイザ継手は高温、多量の粉塵、腐食性凝縮水に悩まされますが、ろう付け構造では別のトレードオフが生じます。ニッケルベースのろう付けエコノマイザーは、完全にろう付けされたチューブとヘッダーの接続を使用しており、これにより、周期的に負荷がかかる接合部で亀裂発生源として機能する長い溶接止端部が除去され、チューブとフィンの間の接触がより均一になります。溶加材は、溶接の容易さよりもむしろ耐食性を考慮して選択され、その結果得られる表面は、煙道ガス経路の低温端を攻撃する酸性凝縮水に耐えます。
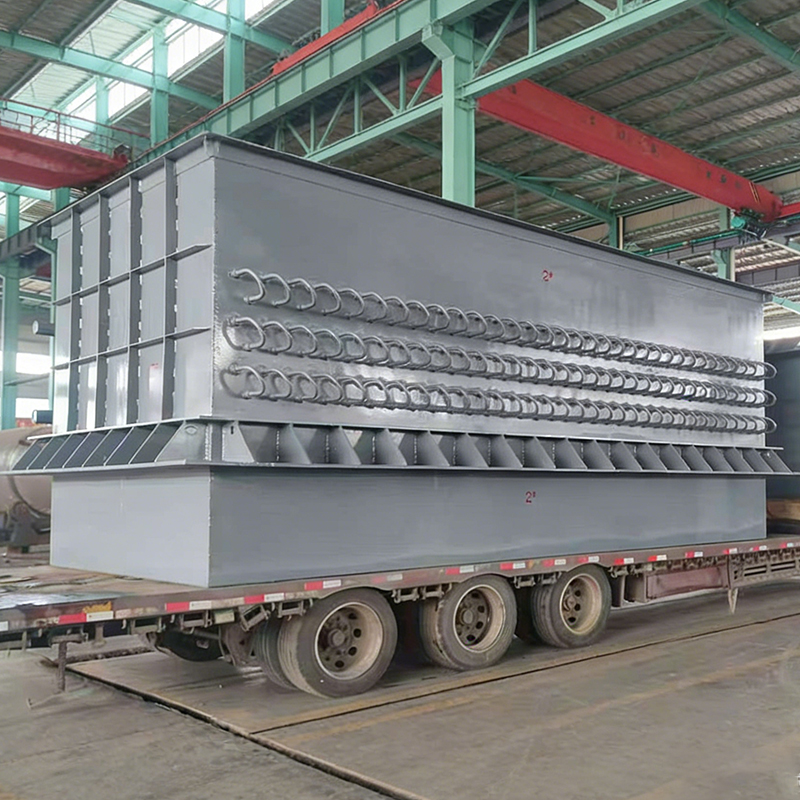
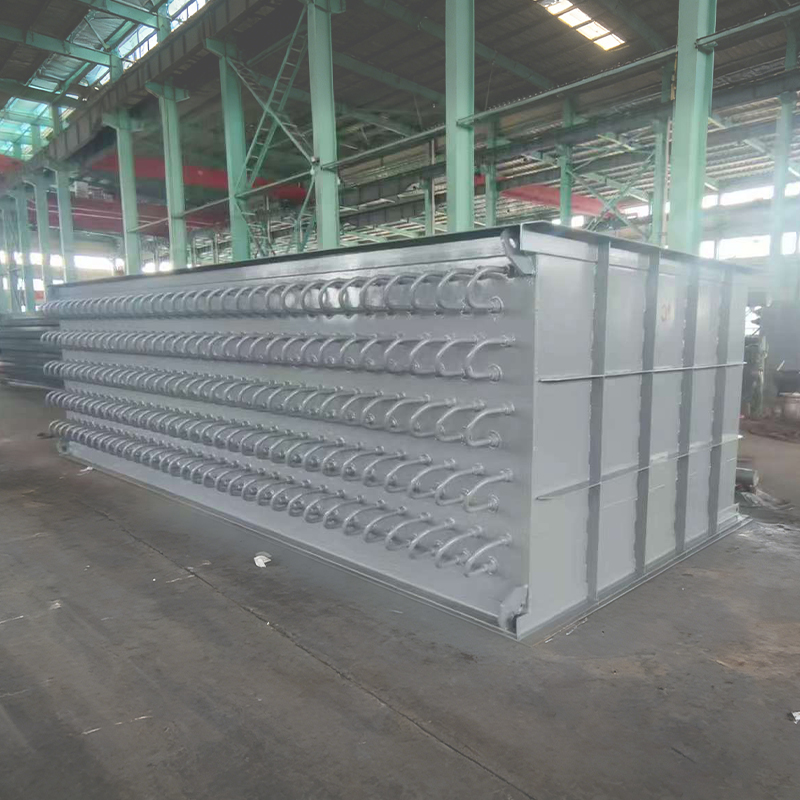 ニッケルベースろう付けエコノマイザー ニッケルベースろう付けエコノマイザーs are advanced devices that significantly improve the economizer's corrosion resistance, wear resistance, ash accumulation resistance, an... 製品を見る→
燃焼用空気を燃焼排ガスの残留熱で加熱するだけの要件がある場合、コールドエンド温度マージンが維持され、バンク全体を分解せずにガス側通路を清掃できる場合には、空気予熱器の方が経済的な選択肢となります。 2 つの間の選択は、機器のカタログの順序ではなく、排ガス分析に従う必要があります。
ガス速度とダストの管理
浸食はガス速度の 3 乗にほぼ比例するため、粉塵の多いボイラーの最初の列は、バンドルの残りの部分よりも低い速度になるように設計する必要があります。スートブロワーの配置も重要です。同じチューブ列に同じ角度から何年も蒸気を送り続けるブロワーは、予測可能なチューブのラインを侵食します。また、停止の合間にシーケンスをローテーションすることが、摩耗を分散させる低コストの方法です。
水側では、漏れを防ぐための設計の詳細はそれほど魅力的ではありませんが、同様に決定的です。蒸気のキャリーオーバーを避けるための正しいドラム内部、溶解固形物を制御するための適切なブローダウン能力、およびフローシート上に単に存在するものではなく真に酸素を除去する脱気装置です。水の化学的問題は数か月後にチューブの表面に現れ、その時にはすでに損傷は局所的な孔食になっています。
文書化されたコールドエンド温度マージンと膨張差を許容するジョイント設計により、メンテナンス体制で修復できる以上の漏れを防止します。
修理または交換しますか?実践的な意思決定の枠組み
決定は 4 つの数値に基づいて行う必要があります。測定された肉厚と必要最小限の肉厚、以前の運転期間と比較した現在の運転期間の漏れの数、圧力部品の残りの設計寿命、および 1 日分の生産損失の値です。これらの数値が異なる方向を指している場合は、以下の基準を使用してください。
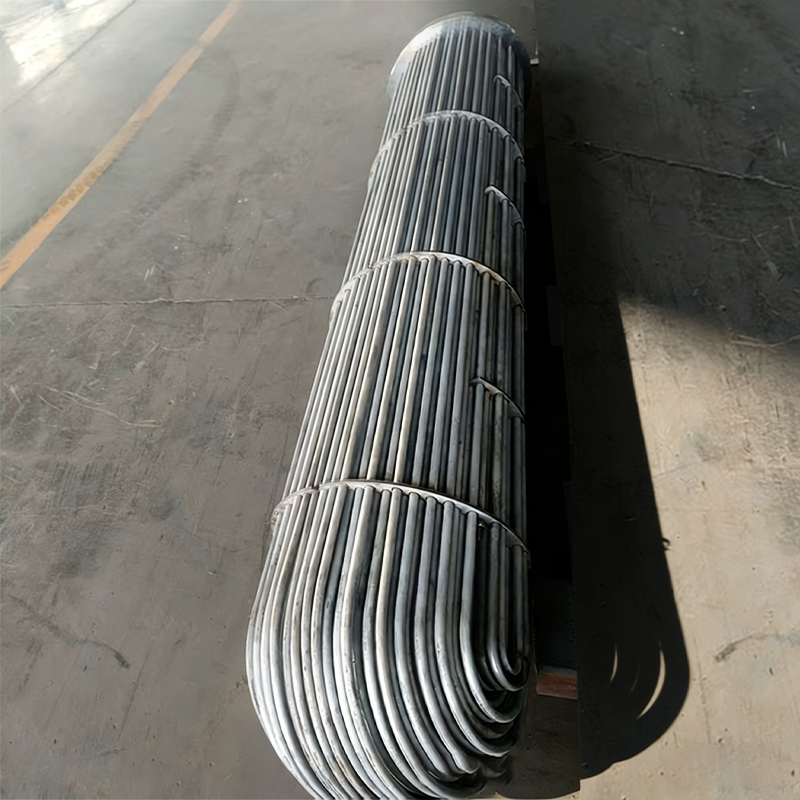 シェルアンドチューブ熱交換器 シェルアンドチューブ熱交換器は、典型的な汎用工業用熱交換器です。そのコア構造は、チューブを収容する大きなシェル (シェル側) で構成されています。 製品を見る→
| その場で修理する場合 | 次の場合に交換を計画します。 |
|---|---|
|
|
投資回収額の計算は適切に行う価値があります。エコノマイザの漏れによりプラントが伝熱面の一部をバイパスすることになり、排ガス出口温度が上昇し、回収が失われるたびに 1 時間あたりの追加燃料が発生します。その時間当たりのペナルティに年間稼働時間を乗算し、現在のユニットが引き起こした計画外の停止のコストを加え、その合計を設置を含む代替バンクの納入価格と比較します。
多くの連続稼動ユニットでは、2 ~ 3 年以内に交換するほうがよいという計算結果が得られます。これは、生産のピーク時の強制停止のリスクが考慮される前です。対照的に、年間数週間稼働するユニットでは、正しい水の化学的性質を使用して現場で修理することが、10 年間合理的な選択であり続ける可能性があります。
さらにもう 1 つの変数について言及する価値があります。それは、低品質の修理にかかるコストです。静水圧試験に合格しても、先端部に応力集中が残った溶接は再び破損します。2 回目の破損は、警告なしに、また多くの場合生産活動中に発生するため、通常、1 回目よりもコストが高くなります。
複数のバンクにわたって漏れの頻度が上昇しており、壁の厚さがコードの最小値になっている場合は交換してください。メカニズムがわかっていて、残りの寿命が次の停止サイクルまでカバーできる場合にのみ修理してください。
繰り返しの漏れの防止: 化学薬品、サイクリング、検査間隔
修理されたボイラーは、漏れ形成の 3 つの要因が設計範囲内に収まっている場合にのみ修理されたままになります。水の化学的性質によって内部からの壁の損失速度が制御され、荷重サイクルによって接合部の疲労損傷の蓄積が制御され、検査間隔によって次の漏れを技術者が発見するか、深夜のシフトオペレーターが発見するかが決まります。
| 間隔 | アクティビティ | 記録 | 漏れのメカニズムを解決 |
|---|---|---|---|
| シフトごとに | ドラムレベルの安定性、ブローダウン動作、目に見える浸出を確認してください。 | ログの読み取りと観察 | 動作時の異常、ガスケットの滲み |
| 毎日 | 給水の pH、導電率、溶存酸素試験 | 単なる値ではない傾向グラフ | 水側の孔食と堆積物下の腐食 |
| 毎週 | 排ガス出口温度と煙突の不透明度チェック | 負荷ベースラインに対する温度 | 初期のチューブの漏れ、汚れ、バイパス |
| 毎月 | 暖かい間のケーシング、フランジ、マンホールドアの熱画像 | 前月に対してファイルされた画像 | 故障前のジョイントとガスケットの漏れ |
| 年次停電 | エコノマイザと空気予熱器バンクの超音波厚さマッピング | グリッドマップされた測定値 | 腐食と浸食による壁の薄化 |
| 年次停電 | 管と管板の溶接部の染料浸透試験または磁性粒子試験 | ジョイントごとのレコード | 拘束された関節での疲労亀裂 |
| 3~5年ごと | 全圧部検査、ヘッダー硬さ検査、伸縮継手移動量測定 | Certified inspection report | クリープ、膨張オーバートラベル、ケーシング損傷 |
この間隔を効果的にするのは 2 つの習慣です。 1 つ目は、読み取り値を固定アラーム値ではなく、負荷補正されたベースラインと比較することです。これは、ほとんどの漏れは、しきい値を超えるずっと前に小さな傾向の変化として通知されるためです。 2 つ目は、水化学の修正を機械の修理と同じ作業指示書に書き込むことで、修正と原因が一緒に完了します。
負荷サイクリングには特に注意が必要です。起動と停止のたびに、管と管板の接合部、ヘッダー、拡張要素に完全な熱サイクルがかかり、修理がどれほど慎重に実行されたかに関係なく、疲労損傷が蓄積します。不必要なサイクルの数を減らし、メーカーの曲線内で上昇率を維持すると、コストはかからず、漏れの間隔が直接延長されます。
毎週化学物質と出口ガス温度の傾向を調べます。ボイラーの漏れは、ほとんどの場合、床に水として現れる数週間前に傾向の変化として現れます。
交換部品の調達: メーカー、製造業者、または地元のサプライヤー
決定が修理から交換に移ると、調達の問題が現実的になります。既存のダクトに適合し、該当するボイラーと圧力容器の要件を満たし、停止期間内に届く圧力部品を誰が納入できるでしょうか。答えは通常、一般的な製造工場ではなく OEM です。その理由は 3 つあります。
一つ目は資格です。廃熱ボイラーバンクは圧力境界コンポーネントであり、メーカーは管轄区域に適用される設計および製造の承認を必要とします。中国では、これは国内作業ではクラス 3 の圧力容器製造ライセンスを意味し、輸出機器または国際資金プロジェクトでは ASME スタンピングを意味します。一般の鉄鋼製造業者は、どんなに競争力のある見積もりを出しても、その部品を合法的に供給することはできません。
2つ目はプロセス知識です。ガス側伝熱面は特定の業界で特定の方法で故障するため、コークス炉、焼結、酸素吹き込み用途を提供しているメーカーは、侵食と汚れのパターンをすでに知っています。その経験は、チューブの間隔、スートブロワーの配置、伸縮継手の移動量、コールドエンドの温度マージンに反映されており、これらはすべて一般的な配置図では見えませんが、実用上は決定的です。
The third is delivery scope.漏れの修理や交換には、通常、単なる束ではなく、ダクトの修正、構造サポート、断熱材、耐火物の詳細、計器のタッピング、試運転サポートが必要です。設計、製造、設置、試運転を行う単一のサプライヤーと協力することで、3 つまたは 4 つの別々の請負業者間のインターフェースのリスクが排除されます。
潜在的なサプライヤーを評価するときは、主張ではなく証拠を求めてください。書面による圧力容器とボイラーの資格、達成可能な接合品質を決定する社内製造装置、同等のガス条件を稼働しているプラントからの参照リストなどです。独自のろう付け炉、フィン巻き取り能力、ヒートパイプ生産ラインを備えたメーカーは、コールドエンド漏れのほとんどを引き起こす接合部を直接制御できます。これは、これらの作業を下請けするサプライヤーとの大きな違いです。
国際的に操業するプラントの場合、調達に関する会話では、材料証明書、溶接手順の仕様と認定記録、非破壊検査報告書、水圧試験証明書、完成図などの文書化の実践も確認する必要があります。これらの書類は検査官が要求するものであり、書類がないと、機器が現場に到着した後も試運転が遅れる可能性があります。
最後に、価格は、提供される熱回収性能、予想されるメンテナンス介入の間隔、および予備品に対するサプライヤーの応答時間を含む総コストベースで評価される必要があります。 18 か月以内にコールドエンドを腐食生成物で塞ぐ安価なバンドルは、まったく安くありません。
社内で共同生産する認定ボイラーおよび圧力容器メーカーから圧力部品を供給します。納入後に下請け業者の作業に文書と接合品質を検査することはできません。
フィールドノート: ボイラーの漏れ修理中に見られる 5 つの間違い
何百もの検査と修理の仕事の中で、同じ 5 つの間違いが繰り返されます。それぞれを避けるのは低コストですが、繰り返すのは高価です。
- Repairing the leak without fixing the chemistry. 給水処理を変更せずに再チューブ化されたエコノマイザーでは、同じパターンで再びピットが発生します。修理命令と治療修正は一体のものです。
- 熱設計で許容される以上のチューブを接続する。 バンクの約 10% を超えると、表面積の損失によって出口ガス温度が上昇し、残りのチューブが酸露点以下に押し上げられ、次の故障が加速されます。
- 拘束を解除せずに疲労亀裂を溶接する。 関節が動かなくなると、ボイラーが作動するとすぐに応力が同じつま先に戻ります。溶接部の外観だけでなく、膨張代や溶接後の熱処理も確認してください。
- Retightening gaskets by feel. ボルトのトルクが不均一になるとシートが歪み、元の状態よりもひどい漏れが発生します。指定された順序とトルク値を使用し、劣化したガスケットは再利用せずに交換してください。
- Restarting without a load-corrected baseline. 再始動時の出口ガス温度とドラム化学ベースラインが記録されていないと、次の傾向変化を比較するものがなくなり、次の漏れの発見が遅くなります。
これらの間違いのそれぞれには、時間のプレッシャー、予算のプレッシャー、すでに遅れている停止期間など、短期的なロジックが背後にあります。問題は、多くの場合、プラントが計画外に停止する余裕がない生産キャンペーン中に、ミスの代償が次のメンテナンス予算に反映されることです。
簡単な規律で問題のほとんどは解決します。修理が完了する前に、メカニズム、修理方法、それを正当化する測定、再発を防ぐための運用変更を記録します。修理終了時の 10 分間の文書作成は、プラントにとって最も安価な信頼性への投資です。
すべての漏れ修理は、記録されたメカニズムとそれに対応する運用上の変更によって完了する必要があります。そうでない場合、同じ漏れが単に後日に予定されることになります。
関連リソース
修理または交換の決定を準備している間、次の 2 ページを開いたままにしておく価値があります。
- 冶金廃熱ボイラーがプラントのエネルギーコストをどのように削減するか — 回収された熱が公共料金請求書のどこに実際に表示されるかを確認します。これは、修理に対して交換を正当化するときに役立ちます。
- Air preheater design and selection notes — 空気予熱器の漏れにより、別の溶接パッチではなくプラントの交換が迫られる場合に関連します。
どちらのページも、この記事と同じ出発点、つまりメカニズムを理解してから機器を選択することを前提としています。
適切な調達決定は、明確な故障メカニズムから始まります。ガス分析、厚さマップ、漏れ履歴をサプライヤーとの最初の会話に持ち込んでください。
漏れのあるボイラーの修理は、単一の作業ではなく、一連の意思決定です。場所を特定し、メカニズムを確認し、原因を取り除く修理を選択し、元に戻らないように動作の変更を記録します。厚さのデータと漏れ頻度がユニットの完成を示している場合は、交換をプロセス位置、粉塵負荷、酸露点を伴うエンジニアリングプロジェクトとして扱い、カタログページではなくそれらの数値に基づいて機器を指定します。
この順序に従ったプラントでは通常、漏れが少なく、停止が短くなり、大規模な介入の間隔が長くなります。機構の代わりに水を追いかけるプラントでは、通常は次の再起動直後、生産年の最も都合の悪い瞬間に、同じ漏れが再び発生します。 The difference between the two is not budget;それは質問される順番です。
方法よりも機構について、価格よりも設計について質問してください。この順序だけで、繰り返されるボイラー漏れのほとんどを防ぐことができます。