English
ボイラーは爆発する可能性がありますか?はい、できます。しかし、産業プラントの場合、本当の問題はそれが可能かどうかだけではなく、施設の設計、材料、操作手順がそれを可能にするかどうかです。プラント管理者、プロセス エンジニア、または調達専門家がこのフレーズを検索するとき、通常は 2 つのシナリオのいずれかに直面することになります。1 つは安全監査で欠陥が見つかった場合、もう 1 つは新しい廃熱回収ボイラーの仕様を決定する場合です。いずれの場合も、答えは正確である必要があり、暗記して安心させるものではありません。ボイラーの爆発はランダムな物理現象ではありません。これらは、圧力が設計範囲を超えたり、伝熱面が冷却能力を失ったり、腐食によって圧力境界が薄くなったり、燃料ガスが発火源を見つけたりするなど、予測可能な一連の故障の終点です。これらの故障はそれぞれ、設計計算、製造品質管理、および規律ある検査体制によって防止できます。
この記事では、産業用廃熱ボイラー、エコノマイザー、熱交換器のメーカーの立場からこの問題を考察します。廃熱ボイラーの爆発リスクプロファイルは、燃焼パッケージボイラーの爆発リスクプロファイルとは異なるため、この視点は重要です。廃熱ボイラーは、多くの場合、シェル側の高温排ガスとチューブ側の水蒸気システムの両方にさらされます。これら 2 つのシステム間の境界は、ほとんどのインシデントが始まる場所です。ここでの目標は、障害のメカニズム、それを管理する基準、および障害が現実の出来事にならないようにするメンテナンス ルーチンについて、実用的かつ実践的に理解できるようにすることです。
ボイラーが爆発する原因は何ですか? 2つの物理的メカニズム
「ボイラーは爆発する可能性があるか」という質問に有効な方法で答えるには、2 つの異なる物理メカニズムを分離する必要があります。 1 つ目は圧力境界破壊であり、多くの場合物理的爆発と呼ばれます。 2 つ目は燃焼または燃料ガス爆発で、化学爆発とも呼ばれます。それらは同じ結果、つまり壊滅的なエネルギーの放出を共有しますが、異なるプロセス条件から発生し、異なる予防策が必要になります。
物理的爆発: 過圧と冷却損失
物理的なボイラー爆発は、水蒸気システムの内圧が圧力容器の強度を超えると発生します。通常運転中のボイラーでは、水と蒸気が制御された設定値で熱力学的平衡状態にあるため、圧力は保たれています。容器の金属は、対応する飽和温度でその圧力を伝えるように設計されています。圧力が設計限界を超えて上昇した場合、または圧力が限界内にあるにもかかわらず壁温度が設計温度をはるかに超えて上昇した場合、金属は強度を失い、破断します。貯蔵された水と蒸気が急速に膨張すると、大きな爆発物に相当するエネルギーが放出される可能性があります。
最も一般的な物理的爆発シーケンスは、水位の低下と持続的な発砲の組み合わせで始まります。水位がチューブより下に下がると、バーナーや排ガスからの熱が水に吸収されなくなります。その代わりに、チューブの金属が急速に加熱され、破断強度が失われます。炎が消えないと管が破損し、大量の高温水が爆発して蒸気になります。廃熱ボイラーでは、水側ポンプが作動している間にガス側の質量流量が継続すると、同じシーケンスが発生する可能性があります。重要なのは、バーナーが常に入熱を制御していると想定しないことです。廃熱ボイラーでは、熱源はバーナーではなく上流プロセスです。
化学爆発: 燃料ガス混合物と発火
2 番目のメカニズムは化学爆発です。これは、燃料ガス(天然ガス、コークス炉ガス、その他の可燃性蒸気)が密閉空間に漏れ、空気と混合して可燃範囲に達し、発火源に接触したときに発生します。ボイラーでは、これは燃焼室、煙道ダクト、または漏れのあるフランジ近くの外気で発生する可能性があります。最も危険な状態はプレパージの故障です。プレパージの故障は、燃焼室が空気で適切にパージされる前に燃料が流れることを許可するバーナー制御システムです。
まれに水側でも化学爆発が発生する可能性があります。特定の化学洗浄剤または分解生成物が水素を発生し、その水素が酸素とともに密閉空間に閉じ込められると、発火する可能性があります。しかし実際には、産業用ボイラー事故ではガス側の爆発の方がはるかに一般的です。
産業用ボイラー爆発の主な原因
さまざまな参照情報源、保険会社、プラント監査からのボイラー爆発の統計は完全に一致しているわけではありませんが、主要な原因の限られたセットに収束しています。以下の割合は、典型的な産業上の故障モードを概念的に総合したものであり、単一データベースの正確な統計記録ではないことを明確に述べておく価値があります。重要なのはランキングと工学的な解釈です。
一般的なボイラー爆発原因の相対的寄与
過圧保護の失敗が最大の原因です。これは、安全弁や安全装置が開くべきときに開かなかったか、低水遮断装置や火炎インターロックが熱源を遮断しなかったことを意味します。原因としては、圧力タップの詰まり、安全弁の設定が高すぎる、手動バイパスが開いたままになっているか、意図的に無効にされたインターロックなどが考えられます。廃熱回収システムでは、バイパス ダンパーが部分的に開いたままになり、水の流れがないときに高温のガスがボイラーに流入し続けることも同様に危険な状況です。
水辺の汚れが2位。これは、粉塵の多い排ガス条件下でのエコノマイザや廃熱ボイラーに特に関係します。水側のスケール堆積物は断熱層として機能し、金属から水への熱伝達を防ぎます。金属の温度が上昇し、極端な場合にはチューブが膨張して破裂することがあります。標準的な燃焼ボイラーでは、炭酸カルシウムのスケールが 1 mm 層あると、管壁の温度が数百度上昇する可能性があります。廃熱ボイラーでも、供給水の化学的制御が不十分な場合、同じことが起こる可能性があります。
燃料ガスの漏れは 3 番目のカテゴリーです。コークス化、化学、冶金プラントでは、燃料ガスはコークス炉ガスまたは高炉ガスであることがよくあります。これらは天然ガスではありません。それらは密度と組成が異なり、水素含有量が高いものもあるため、フラッシュバックが起こりやすくなります。ガストレインが正しくパージされていない場合、または制御バルブが弁座を越えて漏れている場合、爆発性混合物が形成される可能性があります。ガス検知と適切に設計されたプレパージシーケンスが主な防御策です。
腐食と疲労は「スローバーナー」の主な原因です。これらのメカニズムにより、初日に突然障害が発生することはありません。代わりに、圧力境界の厚さが減少したり、亀裂が発生したりして亀裂が発生し、亀裂は何年にもわたって伝播します。硫酸露点以下の排ガスで運転する廃熱ボイラーは、ガス側で深刻な低温腐食が発生する可能性があります。酸がチューブ表面で凝縮し、金属が化学的に侵食されます。特に水の化学的性質が維持されず、塩化物レベルが上昇した場合、チューブとヘッダーの接続部で応力腐食割れが発生する可能性があります。
残りのカテゴリである製造欠陥は、最小のものですが、最も防止可能でもあります。溶接の欠陥、不十分な熱処理、または間違って指定された材料グレードはすべて、早期故障につながる可能性があります。 ASME セクション I やセクション VIII などの規格、および国内の圧力容器ライセンスが、文書化された溶接手順、資格のある溶接工、重要な接合部の非破壊検査を要求しているのはまさにこのためです。適切な認証を取得したメーカーから購入すると、このリスク要因はほとんどが供給元で管理されます。
一般的なボイラーの種類とそのリスクプロファイル
すべてのボイラーが同じように脆弱であるわけではなく、「ボイラーが爆発する可能性があるか」という質問に対する答えは、ボイラーの構造に応じて異なります。火管ボイラー、水管ボイラー、廃熱ボイラーにはそれぞれ異なる故障モードがあります。新しいユニットを検討しているプラントにとって、情報に基づいた仕様には区別が不可欠であることを理解する必要があります。
| ボイラーの種類 | 水量 | 熱源 | 一次爆発の危険性 | 代表的な用途 |
|---|---|---|---|---|
| 火管ボイラー | 大 | バーナー・炉 | 燃料ガスの滞留、水位低下 | 小規模プラント向けのプロセス蒸気 |
| 水管ボイラー | より小さい | バーナー・炉 | スケールや過圧によるチューブの破損 | 発電および大規模プロセス産業 |
| 廃熱ボイラー | より小さい | 上流排ガス | バイパス時の水の流れの喪失、腐食、ガス側漏れ | 石炭化学、冶金、電力 |
| 電気ボイラー | 中級者 | 電気発熱体 | 膨張による過圧、燃料ガス源なし | クリーンな補助蒸気 |
火管ボイラーは本質的にコンパクトで蒸気量が多いため、古典的にボイラーの故障は「爆弾」に等しいという考えが生まれました。水の体積が大きいということは、突然の破裂によって蓄えられた膨大なエネルギーが放出されることを意味します。このリスクは、慎重に制御された水位を維持し、燃料が蓄積しないようにすることで軽減されます。火管ボイラーでは、炎が管の内側にあるため、水が外表面から熱を吸収します。水位が低すぎると、炉の頂部が直接露出し、すぐに故障する可能性があります。
水管ボイラーは管の内側に水を使用し、外側で燃焼ガスを使用します。容器内の水の量ははるかに少なく、通常は水から蒸気を分離するのに十分な量です。爆発の危険はチューブの破裂により局所的に限定されますが、局所的な破裂は依然として 2 番目のより深刻な事象を引き起こす可能性があります。水管ボイラーでは、入熱量に対する水流量の比率を監視することが重要です。重大な故障点は血管全体ではなく、循環体制にあります。循環が失われると、チューブが過熱し、圧力境界が破壊されます。
廃熱ボイラーには独自のリスクプロファイルがあります。通常、バーナーは装備されていないため、厳密な意味では、バーナーの混合気によるガス側の爆発は典型的な現象ではありません。しかし、多くのプラントでは廃熱ボイラーが燃焼軸やフライヤーに接続されており、上流工程からの未燃ガスがボイラーに流入する可能性があります。キューポラまたは製鉄ヒューム システムでは、排ガス中に CO が存在する可能性があります。適切なパージを行わずに漏れや再起動を行うと、CO が蓄積する可能性があります。最も一般的な廃熱ボイラー事故は、依然として熱衝撃、エロージョン、または腐食によって引き起こされるチューブの漏れです。これらのボイラーは高温で粉塵の多い排ガス流の中に設置されることが多いため、材料の状態を頻繁に評価する必要があります。
廃熱回収ユニットには、エコノマイザー、空気予熱器、その他の熱交換装置も含まれます。たとえば、エコノマイザは燃焼排ガスから熱を回収してボイラー給水を予熱します。水は飽和温度以下であるため、チューブ壁はより広い温度範囲にさらされ、熱疲労を引き起こす可能性があります。ニッケルベースのろう付けエコノマイザーは、腐食条件や熱サイクル条件に耐えるように特別に設計されています。また、ろう付け接合構造により、従来のエコノマイザーの故障点となることが多い溶接接合部の数も減少します。
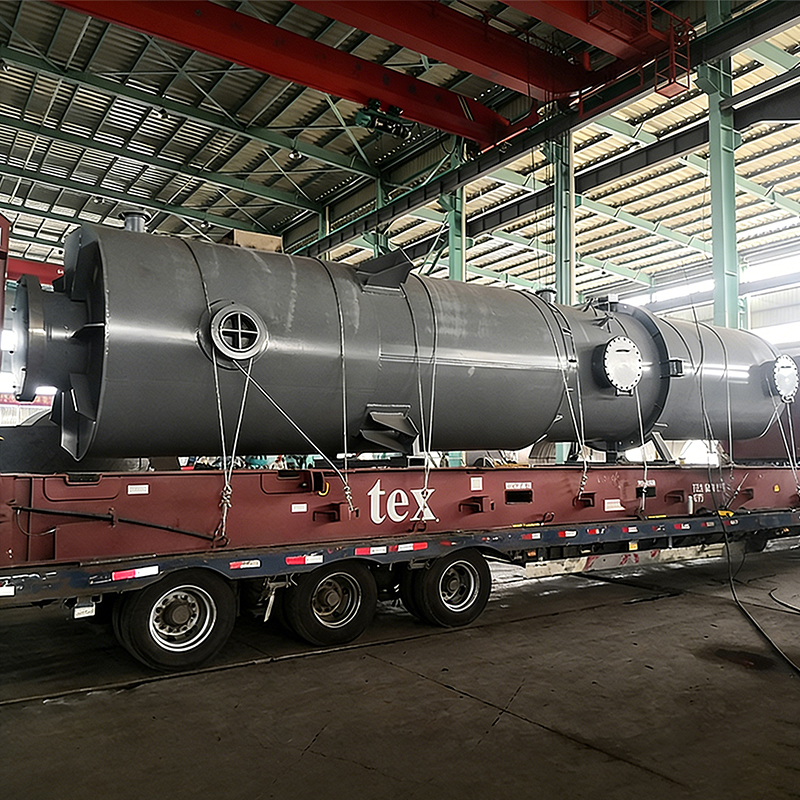
 中低温回収用コークス炉排ガス廃熱ボイラー 260~300℃のコークス炉排ガスから廃熱を回収し、蒸気を発生させながら140~160℃まで温度を下げるボイラーです。 H フィン付きチューブを備えたエコノマイザーおよび蒸発器セクションは 85% 以上の効率を達成しており、エネルギー節約と排出削減を求めるコークス化プラントにとって重要なソリューションとなっています。 製品を見る→
コークス炉排ガス用の廃熱ボイラーまたは焼結循環冷却システムを検討している場合、最も重要な選択の問題は、ボイラーの設計を実際の排ガス組成および温度プロファイルに適合させることです。ボイラーが小さすぎると、過度の排ガス速度で動作し、浸食が発生します。ボイラーが大きすぎると、ガス温度が低すぎて作動し、凝縮が促進されます。そのため、資格のある製造業者は、汎用の設計製品ではなく、特定のプロジェクトに基づいた設計計算を提供する必要があります。
規格と製造品質がどのようにリスクを軽減するか
「ボイラーは爆発する可能性があるか」という質問は、通常、規定や規格がすでに整備されている状況で尋ねられます。安全なボイラーと危険なボイラーを区別するのは、設計および製造の品質管理を通じてこれらの基準を施行することです。 ASME ボイラーおよび圧力容器規格は、世界的に、設計および建設のフレームワークとして最も広く認識されています。 ASME 証明書を保有するメーカーは、国内のタイプ III 圧力容器ライセンスと組み合わせて、設計計算、材料の選択、製造手順がすべて文書化された品質システムに従っていることを証明します。
設計段階は第一の防御です。ボイラーは、最大許容応力に対して安全率を考慮して設計されています。設計圧力は最大動作圧力より高く設定され、すべてのコンポーネントの構造強度が内部圧力と外部負荷の両方に対してチェックされます。同時に、熱伝達表面積は、予想される排ガス流量と温度から決定されます。設計では汚れの要因を考慮する必要があります。スケールが発生した場合でも金属温度が安全限界内に留まるように、追加のマージンが含まれています。
安全装置はシステムに組み込まれており、後から追加するものではありません。ボイラーの安全弁は、ユニットの最大発電量に合わせたサイズになっています。設計圧力以下の圧力に設定する必要があります。さらに、低水位遮断装置は、水位が最低安全レベルを下回ると熱源を遮断するバーナー管理システムに接続されています。廃熱ボイラーでは、安全インターロックはバイパス ダンパーの位置も監視する必要があります。ガスの流れがボイラーからそらされると、水の流れも同様に減らすことができますが、その手順は手動ではなく自動化する必要があります。
製造の品質管理も同様に重要です。ボイラーの圧力境界は、管と管、管とヘッダー、およびシェルの溶接された継ぎ目によって形成されます。これらの接合部は、特定の材料グレードと厚さに対して認定された手順で溶接する必要があります。各溶接部は、X 線撮影、超音波検査、またはその他の認められた NDT 法のいずれかによって検査する必要があります。溶接が完了した後、容器全体が通常設計圧力の 1.5 倍の圧力で静水圧試験されます。このテストにより、圧力境界全体が漏れがなく、構造的に健全であることが直接検証されます。
廃熱回収システムの場合、圧力境界は一部ですが、熱交換面自体も品質管理が必要です。ニッケルベースのろう付け熱交換器エレメントでは、真空ろう付け炉内で金属表面全体がニッケルベースの溶加材でコーティングされます。これにより、手動溶接よりもはるかに安定した均一で耐食性の層が形成されます。プラントが煙道ガス中の高濃度の塩化物または硫酸汚染に対処している場合、ろう付けされた表面はより効果的に腐食に抵抗し、機器の寿命を延ばし、チューブの漏れの可能性を減らします。
燃料ガスシステムにおける最善の防御策は、信頼性の高いバーナー管理システムです。火炎安全コントローラは、パージされていないチャンバーに燃料が入らないように、パージ、点火、および燃料の流れを順序付けする必要があります。さらに、ガストレインには漏れ防止バルブが必要です。一般的なメンテナンス項目はバルブ シートですが、熱サイクルや異物による摩耗により故障する可能性があります。気密性チェックは、バーナー管理テストと同じ頻度でスケジュールする必要があります。
中国では、国内の圧力容器免許は同等の一連の要件をカバーしています。製造業者は、設計、材料調達、溶接、検査、文書化を含む品質システムを導入する必要があります。これはまさに、プラントがサプライヤー監査中に検証すべき種類の能力です。堅牢な品質管理システムを示すことができるメーカーは、単に机上で優れているように見えるだけではありません。これは、ボイラーが製造上の欠陥を発生源から排除するように設計されたプロセスを経ていることを示しています。
廃熱回収システムを計画している人にとって、設計の品質とプラントの長期的な安全性の間には直接的な関係があります。経験豊富な製造業者は、ボイラーが過剰な汚れや浸食なく動作するように、腐食マージン、熱膨張クリアランス、粉塵負荷を計算します。これは「あれば便利」というわけではありません。汚れと浸食はどちらも上記の故障モードの大きな原因となるため、これは安全性を考慮したものです。
廃熱ボイラーの利用シーンと選定のポイント
廃熱ボイラーは、産業排ガスから熱を回収するために使用されます。プロセスに応じて、燃焼排ガスはコークス炉、焼結円形冷却器、回転炉床炉、または酸素吹き転炉から得られます。これらの各シナリオでのボイラーの選択は、非常に異なる技術的考慮事項によって決まります。選択の開始点は、煙道ガスの条件を定義し、次にそれらの条件に一致するようにボイラーの設計を一致させることです。
| コークス炉排ガス廃熱ボイラー | 焼結円形冷却器廃熱ボイラー |
|---|---|
| 排ガス温度: 高く、不安定なことが多い | 排ガス温度: 中程度だが流量が多い |
| 粉塵含有量: 中程度の粘着性のタールと細かい粉塵 | 粉塵含有量: 多く、研磨性があり、不規則な粒子サイズ |
| 腐食のリスク: 硫酸塩および硫化物の堆積 | 腐食のリスク: 起動時と停止時の低温腐食 |
| 選定のポイント:オンライン洗浄によるチューブ配置 | 選定のポイント:耐浸食設計とダストホッパー |
廃熱ボイラーを選択する場合、プラント エンジニアが理解しておくべき 4 つの主要な決定点があります。 1 つ目は、排ガス量と熱伝達表面積の関係です。体積が不十分な場合、それに応じてボイラーを通過するガス速度が増加し、浸食が発生します。ガスの流れが安定していない場合は、熱衝撃を調整して防止するためにバイパス バルブを組み込む必要があります。 2番目の決定点は水質です。水側にスケールが形成されると熱伝達が低下し、チューブが過熱する可能性があります。プラントが一貫した給水品質を保証できない場合は、洗浄のためのダウンタイムをさらに追加するか、スケールが付着しにくいチューブ表面を選択する必要があります。
3 番目の決定点は、ダスト処理戦略です。多くの工業用排ガス流では、粉塵が摩耗性であり、チューブの先端を侵食する可能性があります。設計には、スートブロワーまたはオンライン灰洗浄システムを含めることができます。 4点目はガス側表面の材質選定です。燃焼排ガスの水分含有量が高く、始動時の温度が低い場合には、硫酸凝縮が発生する可能性があります。このような用途では、ニッケルベースのろう付け表面により、特にエコノマイザーの腐食速度を大幅に低減できます。
プラントで排ガス熱回収システムを検討する場合には、ガス側の圧力損失も評価する必要があります。ボイラーは既存のドラフトシステムに圧力降下を加えます。背圧が高すぎると、上流の炉の動作に影響を与えます。この圧力降下の計算では、時間の経過とともに増加する塵の蓄積を考慮する必要があります。したがって、適切な設計では、多少の汚れがあってもボイラーが設計負荷で運転できるように十分なマージンが残されます。
コークス炉プラントにおける典型的な用途は、コークス炉の後の煙道ガスに設置される廃熱ボイラーです。煙道ガスの温度は高く、粉塵含有量は焼結工場よりも低い場合が多いですが、タールや揮発性有機化合物により粘着性の堆積物が発生する可能性があり、従来の洗浄では除去するのが困難です。スチーム スート ブロワーなどのオンライン灰洗浄システムが一般的なソリューションです。このシステムはボイラーの運転中に運転できるため、ダウンタイムが短縮され、伝熱面の閉塞が防止されます。その結果、蒸気出力がより安定し、局所的な過熱のリスクが低くなります。
焼結プラントでは、円形冷却器からの排ガスには塊状の研磨粉塵が含まれています。粉塵は非常に硬く、加熱チューブの先端を侵食する可能性があります。設計は、粒子負荷の高いガス流を扱うのに十分な堅牢性を備えていなければなりません。その結果、ボイラー内のガスチャネルのクリアランスは通常より大きくなり、ダストストリームによる直接の衝突を最小限に抑える方法でチューブが配置されます。あ 冶金工場の廃熱ボイラー回収システム 燃料消費量を節約し、システムの経済性を直接的に向上させます。これは、このような改造の具体的な利点を理解したいエンジニアにとって参考になります。
空気予熱器も一般的に廃熱ボイラーと組み合わせて使用されます。空気予熱器は燃焼排ガスから熱を回収して燃焼用空気を予熱します。これにより、火炎特性が改善され、燃料消費量が削減され、排ガス温度が低下します。空気予熱器は別個のコンポーネントにすることも、廃熱ボイラーに統合することもできます。空気予熱器の長寿命を確保するには、廃熱ボイラーと同じ要因、つまり塵、腐食、熱膨張を設計で考慮する必要があります。
 ボイラー排ガス熱回収用空気予熱器 排ガスから熱を回収して燃焼用空気を予熱し、ボイラー効率と燃焼安定性を向上させる空気予熱器です。ボイラーシステムの燃料消費量を削減するために重要な管状または回転設計のオプションにより、低温腐食の軽減に役立ちます。 製品を見る→
廃熱回収プロジェクトの設計過程にある場合、最も実践的なことの 1 つは、利用可能な製品を実際の排ガス データと比較する選択マトリックスを作成することです。 OEM メーカーにとって、これは日常的な計算です。エンド ユーザーにとって、このプロセスを実行することは、クリーン ガス向けに評価された製品を選択し、粉塵や酸の含有量が多い環境で使用するというよくある間違いを避けるのに役立ちます。この不一致により、早期の故障、頻繁なシャットダウンが発生し、最悪の場合、安全イベントを引き起こす可能性のあるチューブの漏れが発生します。
爆発を防ぐ保守・点検の習慣
工場の扉ではボイラーの爆発防止が完全ではありません。ボイラーがプラントに設置されると、保守および検査プログラムが保護のアクティブな層になります。適切に設計されたボイラーであっても、安全装置がテストされていない場合、水の化学的性質が維持されていない場合、または時間の経過とともに熱交換面が劣化した場合には、依然として危険である可能性があります。したがって、「ボイラーは爆発する可能性があるか」という質問には、「私の検査スケジュールは実際の危険箇所をカバーしているか?」という別の質問が伴う必要があります。
水の化学は安全な操業の第一の柱です。米国機械学会およびその他の団体は、ボイラー給水の水質に関するガイドラインを発行しています。 pH は、ボイラーのタイプに応じて、制御された範囲 (通常は 8.5 ~ 10.5) に維持する必要があります。溶存酸素は脱気装置で除去する必要があります。残留硬度はスケールの形成を防ぐために十分に低くなければならず、溶解固体の蓄積を制限するために導電率を監視する必要があります。廃熱ボイラーにも同じ基準が適用されますが、オペレーターは排ガス流からの変動する熱入力も考慮する必要があります。上流プロセスが高負荷で実行されている場合、入熱が増加するため、ボイラーにはバイパスなしで熱入力を処理する能力が必要です。
安全弁は、定期的にテストする必要がある重要な保護装置です。標準的な推奨事項は、少なくとも週に 1 回は安全弁を手動で持ち上げて、固着していないか確認することです。設定圧力は年次検査の一環として再検証する必要があります。安全弁がスケールや破片によって詰まっている場合は、隠れた故障です。プラントエンジニアは、圧力タップラインもチェックして、詰まりがないか確認する必要があります。廃熱回収システムでは、圧力タップが粉塵の多い場所にあることが多いため、従来の包装用ボイラーよりも頻繁な清掃が必要になる場合があります。
低水遮断およびバーナー管理システムは、安全弁と同じ頻度でテストする必要があります。制御装置は、水位が低下した場合に熱源を遮断できなければなりません。廃熱ボイラーでは、これは上流のガスの流れを遮断するか、バイパス ダンパーを閉じることを意味します。インターロック ロジックは、シミュレーションされた低レベル条件でテストする必要があります。これにより、制御システムがパネル上の単なるデッド コンポーネントではないことが実証されます。
圧力境界の検査は外部検査と内部検査に分けられます。外部検査は通常1年に1回行われます。シェル、ヘッダー、パイプ接続部などのボイラーの不可欠な部品は、変形、腐食、漏れの兆候がないか検査されます。内部検査は、ボイラーのクラスと運転履歴に応じて、通常 2 ~ 3 年ごとに行われます。内部検査では、水側の表面にスケールの蓄積、孔食、チューブ接続部の亀裂がないか検査されます。このような兆候が見つかった場合は、ボイラーを運転に戻す前に根本原因を特定する必要があります。廃熱ボイラーでは、チューブのガス側とダストホッパーも検査する必要があります。蓄積された灰の厚い層は、運用上の問題だけではありません。また、チューブ金属の過熱に寄与する熱障壁を形成することもあります。
廃熱ボイラーの熱交換面は浸食や腐食の影響を受けます。粉塵の多い排ガス流中のエコノマイザでは、外側からは見えない肉厚の減少が見られる場合があります。代表的なチューブ位置の厚さ測定は、計画された検査計画の一部である必要があります。厚さが設計最小値を下回った場合は、チューブを交換するか、より耐食性の高い材料を使用する必要があります。これはまさに、ろう付け層が腐食性排ガスに対して均一なバリアを提供するため、ニッケルベースのろう付け部品がより長い耐用年数を提供できる状況です。
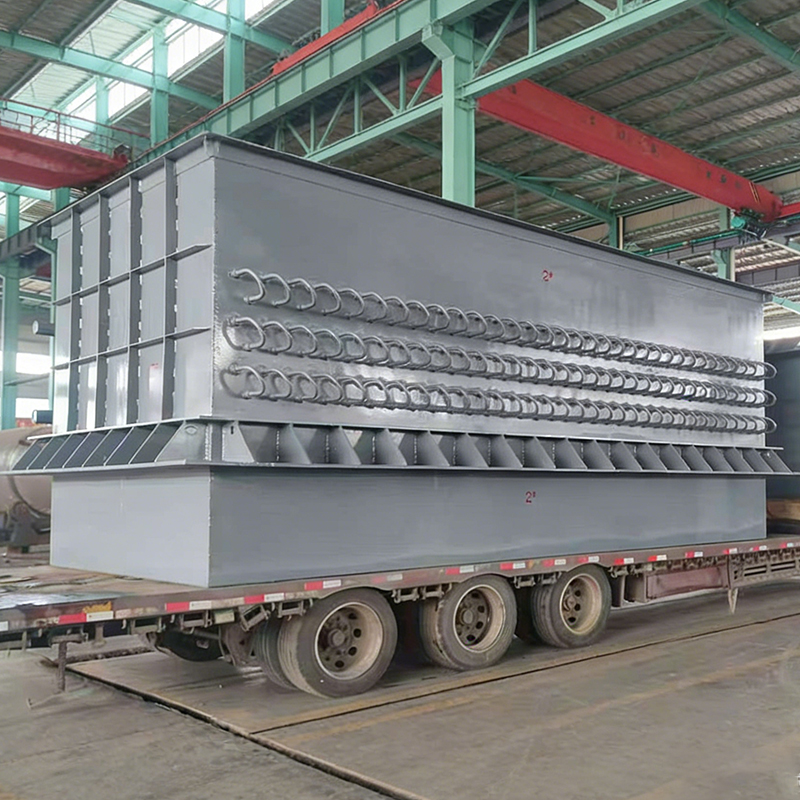
 高粉塵および腐食環境用のニッケルベースろう付けエコノマイザー このエコノマイザーは、フィンを冶金的に接合するためにニッケルベースのろう付けを使用しており、30 ~ 50% 高い熱伝達効率と露点腐食に対する強力な耐性を備えています。粉塵の多い排ガス流に最適で、産業廃熱回収システムの耐用年数を延ばし、メンテナンスを最小限に抑えます。 製品を見る→
操作と記録も予防プログラムの一部です。ボイラーのオペレータは、定期的な間隔で (通常はシフトごとに 1 回)、蒸気圧力、水位、排ガス温度、および水流量を記録する必要があります。逸脱は重大です。水の流れが一定のままであるにもかかわらず排ガス温度が上昇する場合、これはガス側の汚れ状態、またはチューブ内の水位の低下を示している可能性があります。ボイラーが蒸気を生成している間に水の流量が低下すると、プラントは爆発事故の危険にさらされます。適切なログは官僚主義ではありません。これは、大きな問題になる前に小さな問題を特定するのに役立つデータ ソースです。
最後に、メンテナンス プログラムには、長期間停止したボイラーに関する文書化された手順を含める必要があります。冷温停止は酸素がコンポーネントに侵入する可能性があるため、水側の腐食を引き起こす可能性があります。ボイラーは、不活性ガスブランケットまたは乾燥空気システムを使用して、乾燥した状態で保管する必要があります。水側の保護には、ボイラーを処理水で完全に満たした状態に保つか、排水して腐食防止剤を塗布することが含まれます。廃熱ボイラーでは、ガス側にも注意が必要です。灰は周囲の空気から水分を吸収し、チューブの下に腐食性のペーストを生成する可能性があります。ガス側をクリーニングし、除湿パージを行うことは、再始動時に推奨される手順です。
ボイラー爆発に関するよくある質問
ボイラーの爆発リスクを調査する際に、プラント エンジニア、保守監督者、調達チームからよく寄せられる質問を以下に示します。
ボイラーは警告なしに爆発する可能性がありますか?
ほとんどの産業事故では、たとえそれが短くても、警告シーケンスが存在します。物理的な爆発の場合、警告サインは通常、水位の低下、排ガス温度の上昇、または設定値を超える圧力の上昇です。化学爆発の場合、警報は臭気発生器またはガス検知器によって検出される燃料ガスの漏れです。 「警告なし」という用語は、主に、既存の亀裂または極度の材料疲労によって発生する突然のチューブの破断に適用されます。そのため、定期的な厚さ測定と亀裂検査が非常に重要です。彼らは、重大な段階に達するずっと前に、事件前の状態を把握します。
産業用ボイラーの爆発の最も一般的な原因は何ですか?
過圧保護の失敗は、一般化された分析で最も頻繁に言及される原因です。多くの場合、安全弁は正しく設定されていますが、圧力タップラインが詰まっているか、迷惑なトリップを避けるために前のオペレーターによって低水遮断が無効にされています。僅差で 2 番目に挙げられるのは、水側の汚れと、それによるチューブの金属の過熱です。どちらの原因もボイラーの保守および運転方法に直接関係しているため、定期的な検査を定期的に行うことが最も効果的な対策となります。
産業用ボイラーはどのくらいの頻度で検査する必要がありますか?
外部検査は原則として年1回実施します。内部検査は、ボイラーの種類、水の化学的性質、使用履歴に応じて 2 ~ 3 年ごとに実施されます。廃熱ボイラーの場合、同じ内部検査中にガス側の検査も実行する必要があり、厚さの測定も含める必要があります。一部の企業は、内部検査と工場の年次停止を組み合わせることを好みます。これにより、生産時間のロスが削減され、パフォーマンス傾向に合わせた一貫したデータ ストリームが提供されます。
廃熱ボイラーは従来の燃焼ボイラーよりも危険ですか?
燃料ガス爆発の危険性という点では、廃熱ボイラーにはバーナーが装備されていないため、一般に安全性が高くなります。ただし、熱衝撃と腐食のリスクという点では、より厳しい条件が要求される場合があります。入熱は、ボイラー自体が制御できない上流プロセスによって決定されます。プロセス排ガスの流れが突然中断されるか、ウォーターポンプが故障すると、ボイラーは急激な温度変化に直面します。適切な保護戦略は、上流プロセスとボイラー水システムの間のインターロックに加えて、適切な低水遮断です。
安全弁が作動していてもボイラーが爆発することはありますか?
はい、安全弁が唯一の保護層ではない場合は可能です。安全弁は過圧から保護しますが、水不足やスケールによるチューブの過熱からは保護しません。チューブの金属がクリープ限界に達すると、圧力が安全弁の設定値を下回っていても、チューブが破裂する可能性があります。保護層の正しい組み合わせは、安全弁、低水遮断、バーナー管理システム、および水の化学的検査ルーチンです。ボイラーを安全に作動させるには、4 つすべてが所定の位置に設置されている必要があります。
信頼できる産業用廃熱ボイラーのメーカーはどこですか?
主な判断基準は、エンジニアリング能力、有効な ASME 証明書、国内のタイプ III 圧力容器製造ライセンス、石炭化学、冶金、アンモニアなどのユーザーの特定の業界での実績です。老舗メーカーは、設計計算、材料認証、検査記録を提示します。ボイラーは工場に納入される前に特定のコード要件に従って設計およびテストされるため、認定された製造施設を備えたメーカーから購入することは、実際には長期的な安全性を考慮した決定となります。
ボイラーの安全性を評価する場合は、認定メーカーから始めてください
石炭化学、発電、冶金、またはアンモニアのプラントでボイラーの安全性の責任を負っている場合、最初に行うべきことは、ボイラー自体をチェックすることではなく、その背後にあるエンジニアリング系統をチェックすることです。理由は簡単です。ボイラーの爆発の危険性は、設計計算の品質、材料の選択、溶接の完全性によって決まります。 ASME ボイラーおよび圧力容器の認証と国内のタイプ III 圧力容器ライセンスを保有するメーカーは、これらの考慮事項を最初から最後まで網羅する文書化された品質管理システムを備えています。
Jiangsu Shineng Chemical Equipment Co., Ltd. は、廃熱ボイラーおよび熱交換装置のメーカーとして、2005 年以来産業用熱回収システムの設計と製造を行っています。同社の製品範囲には、廃熱ボイラー、ヒートパイプエコノマイザー、空気予熱器、サイクロン集塵機、シェルアンドチューブ熱交換器、タワー機器が含まれます。これらの製品は、石炭化学、冶金、電力、アンモニアの各プラントで使用されており、その排ガス条件は一般に高温、多塵、高腐食です。同社は輸入した第2世代ニッケル基ろう付け炉、高周波フィン巻線機、年間200万本のヒートパイプ生産ラインを備えている。
新しい廃熱ボイラーまたは熱回収システムを指定する場合、最も安全なアプローチは、排ガス データを経験豊富なエンジニアリング チームに提出することです。チームは、温度範囲、粉塵粒子サイズ、硫黄含有量、酸露点などの排ガス特性を計算する必要があります。次に、十分な安全マージンを備えた熱伝達設計を提案し、プラントのプロセス条件に合わせて装置のレイアウトを確認する必要があります。これはまさに、この記事全体で強調した過熱、腐食、熱衝撃のリスクを防ぐ一種の設計プロセスです。安全弁とインターロック システムはボイラーを誤操作から保護しますが、ボイラーの設計自体が、チューブ漏れなしで 5 年間または 20 年間運転できるかどうかを決定します。
完全な熱回収システムを計画しているプラントでは、ボイラー、エコノマイザー、空気予熱器、集塵機を完全な統合パッケージとして提供できる単一のメーカーを選択するのが一般的です。これにより、インターフェース管理の問題が軽減され、全体的な圧力降下、温度プロファイル、負荷制御のバランスが確保されます。システムレベルの設計と試運転を提供できるメーカーは、システム全体の安全性を検証する上でも有利な立場にあります。プロジェクトが複数のサプライヤー間で分割されている場合、ボイラーと下流の機器の間のインターフェースに対する責任が明確でないことが多く、その明確さによって安全上のギャップが生じる可能性があります。
メーカーを認定するプロセスには工場監査を含める必要があります。監査中に、溶接手順、NDT レポート、テスト記録、溶接担当者のトレーニングを検証できます。生産ラインを検査して、メーカーが納期を維持できるかどうかを確認することもできます。品質第一のサプライヤーは、レビューのためにこれらの記録を開くことに何の困難もありません。当社は品質と安全性を重視しているため、これらの慣行を重視するサプライヤーを選択することが重要です。
安全性と製品リソース
産業排ガス回収システムで使用される廃熱ボイラーと熱交換装置について詳しく知りたい読者には、次のリソースをお勧めします。
- ボイラー排ガス熱回収用空気予熱器 排ガスから熱を回収して燃焼用空気を予熱し、ボイラー効率と燃焼安定性を向上させる空気予熱器です。ボイラーシステムの燃料消費量を削減するために重要な管状または回転設計のオプションにより、低温腐食の軽減に役立ちます。 製品を見る→ — 排ガスから熱を回収して燃焼用空気を予熱し、燃料効率を向上させ、排ガス温度を下げます。
- 中低温回収用コークス炉排ガス廃熱ボイラー 260~300℃のコークス炉排ガスから廃熱を回収し、蒸気を発生させながら140~160℃まで温度を下げるボイラーです。 H フィン付きチューブを備えたエコノマイザーおよび蒸発器セクションは 85% 以上の効率を達成しており、エネルギー節約と排出削減を求めるコークス化プラントにとって重要なソリューションとなっています。 製品を見る→ — 安定した出力とオンライン洗浄機能を備えたコークス炉の排ガスから熱を回収するように設計されています。
- 高粉塵および腐食環境用のニッケルベースろう付けエコノマイザー このエコノマイザーは、フィンを冶金的に接合するためにニッケルベースのろう付けを使用しており、30 ~ 50% 高い熱伝達効率と露点腐食に対する強力な耐性を備えています。粉塵の多い排ガス流に最適で、産業廃熱回収システムの耐用年数を延ばし、メンテナンスを最小限に抑えます。 製品を見る→ — 高湿度および高酸の排ガス環境用の耐食性エコノマイザ。
- 冶金廃熱ボイラーがどのようにエネルギーを節約できるか — 冶金工場における廃熱回収によるエネルギー節約の可能性の実際的な考察。
- 品質第一: Shineng は安全性を保証します — 圧力境界の安全性に対する同社の品質管理アプローチの概要。
- 100 件近くの特許: Shineng は革新します — 同社のヒートパイプと熱伝達設計の背後にある技術的背景。
高温ガス廃熱回収のための完全なソリューションを必要とするプラント エンジニアにとって、廃熱ボイラー、エコノマイザー、集塵機を含む複合システムが実用的な答えとなります。ボイラーは顕熱を回収し、エコノマイザーは給水温度を高め、集塵機は熱交換面を研磨粒子から保護します。このシステム レベルのアプローチは、全体的なエネルギー効率を向上させるだけでなく、機器の耐用年数も延長します。これはまさに、この記事で説明する故障モードを防止する一種のメンテナンス主導の安全性です。
 Previous