English
午前 2 時 47 分、冶金工場の夜勤の監督者は警報を受け取りました。廃熱ボイラーが水位低下でトリップしたということです。乗組員はバーナーをリセットし、ドラム缶を再充填して再始動しようとしますが、ユニットは圧力を保持できません。 3 か月間、徐々に燃焼排ガス温度が上昇し、徐々に煙道損失が発生しながら稼働していたボイラーは、大規模な修理が必要になりました。生産マネージャーは、40 時間のシャットダウンに伴うコスト、つまり生産量の損失、超過労働、急ぎの交換部品などを計算します。この話がもどかしいのは、あらゆる症状が数週間にわたって現れていたことだ。ガス温度の上昇、蒸気 1 トンあたりの燃料消費量の増加、断続的な低水位警報はすべて、ボイラーの予防保守プログラムがキャッチしたであろう早期警告でした。
ボイラーの予防保守は、一般的なチェックリストの演習ではありません。冶金、石炭化学、電力、アンモニア合成の産業施設にとって、ボイラーまたは廃熱ボイラーは重要な生産資産です。これらの業界における計画外のダウンタイムは、1 日あたり数万ドルに上ります。この記事では、完全なボイラー予防保守プログラムがどのようなものなのか、最も注意が必要なコンポーネントは何か、プラントを安全かつ効率的に稼働し続けるスケジュールを作成する方法について説明します。
ボイラー予防保守プログラムが十分に採算が取れる理由
結論を先に述べておきます。体系化されたボイラー予防保守プログラムは、産業プラントが蒸気システムに対して行うことができる最も費用対効果の高い投資です。人々を保護し、高価なダウンタイムを防ぎ、燃料消費量を制御します。ボイラーは、加圧下、温度下、可燃性燃料および裸火で作動します。これらの要因が組み合わさると、失敗は単に不便なだけではないことがわかります。それらは危険になる可能性があります。ボイラーの爆発、空焚き現象、または作業エリアへの排ガス漏れは、怪我、生産の中断、メンテナンス スケジュールのコストをはるかに超える規制上の罰則を引き起こす可能性があります。
いくつかの測定可能な効果は、プラントのリーダーがメンテナンスを中核的な運営機能として扱う理由を説明しています。まず、強制的な停止が最も目に見えるコストです。冶金工場や石炭化学工場が短時間停止しただけでも、下流のプロセスが中断され、重いボイラー システムの再起動には修理自体に加えて何時間もかかります。第二に、燃料は蒸気プラントの単一の運転経費の中で最大のものです。伝熱面がきれいで、燃焼が正しく調整されている場合、ボイラーは設計効率で燃料を蒸気に変換します。第三に、設備自体が主要な資本資産です。大型の産業用ボイラーの交換は複数年にわたるプロジェクトであり、メンテナンスによって耐用年数が延びるごとに、直接的な経済的利益が得られます。最後にコンプライアンスです。保険契約やプロセス安全監査では、圧力容器が検査され、安全装置がテストされ、有資格者によってメンテナンスが実施されたことを示す文書化された証拠がますます求められています。つまり、問題はメンテナンス プログラムを支払う余裕があるかどうかではなく、メンテナンスされていないボイラーが次の検査サイクルが終了するまでにどれくらいの費用がかかるかということです。
メンテナンス プログラムの価値は、稼働数に最もよく表れます。ダウンタイム、修理費用、燃料使用量、機器の寿命、安全上のインシデントは、ボイラー所有者にとって最も重要な 5 つの指標です。以下の棒グラフは、事後対応の修復から計画的な予防プログラムに移行するプラントから一般的に報告される改善範囲をまとめたものです。現場の条件、燃料の種類、運用規律がすべて実際の結果に影響を与えるため、これらの数値はパフォーマンスの保証ではなく方向性のベンチマークとして扱ってください。独自の傾向データは、数回の完全なメンテナンス サイクル後にさらに意味のあるものになります。
最大の影響は計画外のダウンタイムに現れ、通常、アクティブなプログラムでは強制停止が約 45% 減少すると報告されています。これはボイラーの故障パターンと一致しています。ほとんどの故障は、スケールの蓄積、煤の蓄積、制御ドリフトなどの測定可能な劣化が先行して起こります。修理コストの削減も同じ論理に従います。摩耗したバルブや腐食したチューブを早期に発見する方が、損傷したドラムを交換するよりもはるかにコストが安くなります。 10 ~ 15% の燃料節約は控えめに聞こえますが、1 時間あたり 10 トンの蒸気ボイラーを年間を通じて稼働させる場合、これは意味のある年間燃料代に相当します。設備の耐用年数は、今年度の予算のみに注目する工場管理者によって過小評価されることがよくあります。 20 年で廃止されるはずだったボイラーは、規律ある水処理と燃焼調整により 25 年以上に達することがよくあります。安全上のインシデントの削減は、メンテナンス予算にはめったに含まれませんが、最も重要な項目です。安全弁、低水位遮断装置、および火炎安全装置は、まさに、動作やテストを行わないと、静かに故障するコンポーネントです。これら 5 つの影響を総合すると、保険会社や法規制当局が文書化されたメンテナンス記録を求めることが増えている理由が説明されます。会計の観点から見ると、メンテナンス プログラムの利益は通常、年間コストの数倍になります。同じデータは、最悪の故障は、すでに何かが故障した後にのみサービスを要求するプラントで発生することも示しています。つまり、予防は単に故障を先延ばしにするだけではありません。それはプラントの故障プロファイル全体を変えます。
ボイラーを知る: タイプ、コンポーネント、故障箇所
ボイラーの設計が異なれば、メンテナンスの重点も異なります。 2 つの古典的なカテゴリは、火管ボイラーと水管ボイラーです。火管ボイラーでは、高温の排ガスが水に囲まれた管を通過します。水管ボイラーでは、炉内ガスによって外部から加熱された管の中を水が循環します。産業プラントでは、小規模負荷用の電気ボイラーや、独自の燃料を点火する代わりにプロセスガスからエネルギーを抽出する廃熱ボイラーも使用されます。予防メンテナンスの目的での主な違いは、水の量と熱伝達の形状です。火管ユニットには大量の水が蓄えられているため、短時間であれば耐えられますが、水不足状態が発生すると危険です。水管ユニットは水の量が少なく、入熱の変化に素早く反応しますが、水管はスケールや局所的な過熱に対してより敏感です。電気ボイラーは燃焼のリスクを排除しますが、それでも水処理と制御チェックが必要です。
| 特徴 | 火管ボイラー | 水管ボイラー |
|---|---|---|
| 熱伝達形状 | チューブ内に排ガス、外側に水 | チューブ内に水、外側に排ガス |
| 代表的な圧力範囲 | 最大約 17 bar (250 psi) | はるかに高い圧力向けに設計 |
| 水の在庫 | 大きい;負荷変動に対する応答が遅くなる | より小さい;負荷変動に対するより速い応答 |
| 主な規模のリスク | 管表面のスケール、ドラム内のスラッジ | 小径チューブ内のスケール、急激な過熱 |
| 火災現場の主なリスク | 煤の蓄積、耐火物の損傷 | 浸食、熱疲労、灰付着 |
| メンテナンス重視 | 水位制御、ブローダウン、バーナー | 給水の水質、チューブの太さ、バーナーの調整 |
メンテナンス プログラムでは、ボイラーの種類に加えて、故障したコンポーネントに最初に対処する必要があります。 6 つの部品はすべての検査で特に注意が必要です。スチームドラムは、水位、ブローダウン、内部検査が行われる場所です。低水域からの保護が始まる場所でもあります。チューブは主要な熱交換面であり、スケール、すす、侵食、および減肉に対して最も脆弱な部分です。エコノマイザは煙道ガスの排気経路内に設置されており、冷たい給水が酸性ガスと接触すると酸露点腐食を受けます。空気予熱器は燃焼用空気を加熱するため、コールドエンドの詰まりや腐食が発生しやすくなります。バーナーと燃料トレインが燃焼品質を決定します。ノズルの状態、燃料圧力、バルブの気密性がすべて重要です。最後に、安全弁と制限制御は最後の防御線であり、検査するだけでなく実行する必要があります。
スチームドラム
水位制御、ブローダウン、内部点検箇所、低水止水取付。
チューブ
一次熱交換面。スケール、すす、侵食、厚さの損失に対して脆弱です。
エコノマイザー
酸露点腐食や熱衝撃に最もさらされるコールドエンドコンポーネント。
空気予熱器
多くの場合、詰まり、汚れ、コールドエンド腐食が最初に現れる場所です。
バーナーと燃料トレイン
ノズルまたはアトマイザー、電極、フレームロッド、燃料バルブ、およびダンパーが燃焼の質を制御します。
安全性と制御
安全弁、低水遮断装置、および火炎安全装置は定期的にテストする必要があります。
ボイラーの種類とサービス状態が故障パターンにどのような影響を与えるかを理解することは、実際のリスクを対象とした保守計画を作成するための最初のステップです。食品工場のパッケージ ボイラーと製鉄所の廃熱ボイラーでは、両方が同じ蒸気圧力を生成する場合でも、メンテナンス カレンダーはまったく異なります。そのため、このガイドの残りの部分では、一般的なボイラーのケアと産業廃熱機器の特定の要求を区別します。
ボイラー予防保全の5本の柱
効果的なボイラー予防保守プログラムはすべて、5 つの技術的な柱に基づいています。そのうちのどれかが弱ければ、他のものは補うことができません。産業用ボイラーのエンジニアは、このフレームワークを使用してサイト固有のプログラムを設計します。小型の蒸気発生器を運転する場合でも、大型の廃熱回収システムを運転する場合でも、同じロジックが適用されます。
1. 水質の維持
水は作動流体であると同時に腐食剤でもあります。未処理または不適切に処理された水はスケールを発生させ、伝熱面を絶縁し、チューブの過熱を引き起こします。また、ドラム、ヘッダー、配管に酸素による孔食や腐食が発生します。監視する重要なパラメータは、硬度、pH、溶存酸素、総溶解固形分、およびアルカリ度です。有能な水処理プログラムには、定期的なサンプリング、化学薬品の投与、適切な脱気装置の操作、および最大の凝縮水回収が含まれます。ボイラーメーカーが設定した給水化学物質の制限と該当する圧力容器コードを操作マニュアルに記載し、すべての実験室レポートと照合する必要があります。
2. ボイラーを適切にブローダウンする
ブローダウンとは、溶解固体とスラッジを制御するためにボイラーから制御された水を除去することです。底部ブローダウンにより、泥ドラム内に沈殿する懸濁物質が除去されます。表面ブローダウンは連続ブローダウンとも呼ばれ、スチームドラム内の溶解固体の濃度を制御します。過剰なブローダウンはエネルギーと化学処理を無駄にします。ブローダウンが不十分な場合、スケールと泡が蓄積します。正しい頻度は、水質、蒸発速度、給水処理によって異なります。多くのプラントでは、手動ブローダウン スケジュールにバックアップされた自動ブローダウン システムが使用されています。
3. 燃焼の調子を整える
バーナーはボイラーのエネルギー入力の中心です。バーナーの調整が不十分だと、燃料が無駄になり、排気ガスが増加し、煤が発生して暖炉の側面の表面を汚します。メンテナンスには、ノズルまたはアトマイザーの洗浄、点火電極の検査、燃料圧力の確認、リンケージとダンパードライブのテスト、火炎安全装置のタイミングの確認が含まれます。酸素、一酸化炭素、煙道温度を測定する定期的な排ガス分析は、バーナー調整をガイドする標準的な方法です。燃料供給の変更後、バーナーの大規模な修理後、少なくとも年に 1 回は燃焼調整を繰り返す必要があります。
4. 両側の伝熱面をきれいにします
伝熱面は炉辺と水辺に堆積物を蓄積します。炉辺の堆積物には、すす、灰、スラグ、粉塵が含まれます。水辺の堆積物にはスケールやヘドロが含まれます。どちらも断熱材として機能し、ボイラーは同じ蒸気出力を得るためにより多くの燃料を燃焼させます。洗浄方法には、蒸気や圧縮空気によるすす吹き、機械によるブラッシング、水洗、水辺スケールの化学洗浄などがあります。重要な管理ポイントは、清掃スケジュールと各清掃の測定された効果 (通常、排ガス温度の低下や燃料消費量の変化として表されます) を追跡することです。
5. 安全装置をテストし、制御装置を校正する
安全弁が固着していると何の保護にもならないため、安全弁は設定圧力で開くかどうかをテストする必要があります。低水燃料カットオフと低水警報は、テストボタンを押すだけでなく、実際の水位低下を使ってテストする必要があります。火炎安全装置システムは、火炎の故障をシミュレートし、燃料遮断シーケンスを観察することによってチェックする必要があります。圧力および温度計、トランスミッタ、およびリミットスイッチは、既知の基準に対して校正する必要があります。これらのタスクはオプションではありません。それは、安全に停止するボイラーと壊滅的に停止するボイラーの違いです。
頻度別ボイラー予防保全チェックリスト
実用的なチェックリストでは、各タスクを頻度と特定の役割に割り当てます。以下の表は、産業用ボイラーの予防保守プログラムで最も一般的に見られるタスクをまとめたものです。周波数は、メーカーの推奨事項、運転時間、燃料の種類、水質、検査結果に基づいて調整する必要があります。粉塵の多い環境で重油を燃焼させるプラントでは、天然ガスを燃焼させるプラントよりも頻繁に炉辺の清掃が必要になります。
| 周波数 | タスク | 目的 |
|---|---|---|
| 毎日 | 水位計とゲージのガラスの透明度を確認してください | 正確な水位測定値を確保 |
| 毎日 | 漏れ、異音、振動の有無を点検します。 | 初期の機械故障を捕捉する |
| 毎日 | バーナーの炎の外観を確認し、燃料使用量を記録します | 燃焼ドリフトを早期に検出 |
| 毎日 | 水柱を吹き飛ばしてガラスを計る | 誤った水位測定値の防止 |
| 毎週 | 低水燃料カットオフと低水警報をテストする | 空焚きや爆発の危険を防ぐ |
| 毎週 | 耐火物、ガスケット、ドアシールを検査します | 熱損失と空気漏れを防ぐ |
| 毎月 | 炉辺の表面を掃除したり、すす吹き機を操作したりする | 熱伝達効率を維持する |
| 毎月 | 安全弁と遮断弁をテストする | オンデマンドで安全機能を検証する |
| 毎月 | ボイラー水をサンプリングしてテストする | 化成処理とブローダウンを調整する |
| 毎月 | 排ガスベントシステムの詰まりや漏れを検査します。 | 適切なドラフトを維持し、COリスクを回避 |
| 四半期ごと | 動作および制限制御を再調整する | 温度と圧力の設定値を正確に保つ |
| 四半期ごと | バーナーコンポーネントと燃料トレインを検査します | クリーンで安全な燃焼を確保 |
| 四半期ごと | 凝縮水戻りと給水配管を確認してください | 水分の損失と腐食を防ぐ |
| 毎年恒例 | 水辺と炉辺の内部検査を行う | チューブの状態と堆積物の厚さを評価します |
| 毎年恒例 | 漏れがないか水圧試験を実施する | 圧力境界の完全性を検証する |
| 毎年恒例 | バーナーを調整し、排ガスを分析する | 効率を最適化し、排出量を削減 |
| 毎年恒例 | マンウェイとハンドホールを開け、ガスケットを検査して交換します | 内部表面をチェックし、シールを修復します |
書面によるチェックリストは、一貫して従った場合にのみ役に立ちます。各タスクを指名された担当者に割り当て、結果をログブックまたはコンピュータ化された保守管理システムに記録し、例外が見つかったその日に報告します。最も効果的な工場は、チェックリストを生きた文書として扱います。同じ問題が繰り返し発生する場合は、問題が制御されるまでそのタスクの頻度を上げます。タスクが数サイクル経っても何も見つからない場合は、その頻度を安全に減らすことができますが、その場合は変更を裏付ける文書化された証拠が必要です。
効率監視でメンテナンス品質がわかること
熱効率は、オペレーターが制御室から追跡できるボイラーの状態を示す最も明確な単一の指標です。排ガス温度、酸素含有量、蒸気の流れを総合すると、ユニットの炉側と水側の状態がわかります。メンテナンスの価値を視覚化する便利な方法は、24 か月の稼働期間にわたるボイラーの熱効率をプロットすることです。下の折れ線グラフは、それ以外は同一の 2 つのボイラーを比較しています。1 つは規律ある予防保守プログラムを受けており、もう 1 つは障害が発生した後にのみ修理されています。曲線は、煤、スケール、および制御ドリフトが時間の経過とともにゆっくりと増大する、工業操業で観察される典型的な劣化パターンを反映しています。
メンテナンス プログラムに参加しているボイラーは、2 年間の期間全体にわたって 82% 近くの効率を維持しています。小規模な落ち込みは、高負荷の期間や給水温度の季節変化に対応して、毎年ほぼ同じ時期に現れます。スケジュールされた各クリーニング後の回復は、サービス間隔ごとに続くわずかな上り坂で確認できます。対照的に、メンテナンスされていないボイラーは、着実に加速する曲線で効率を失います。 6 か月後、その差はわずか約 0.5 パーセント ポイントであり、日常業務では無視するのが簡単です。 12 か月後にはその差は 2 ポイントを超え、すでに顕著な燃料消費量の増加につながっています。 2 年目の終わりには、メンテナンスされていないボイラーの稼働率は 74% 近くに達し、メンテナンスされたボイラーよりもほぼ 8 ポイント低くなります。燃料に関して言えば、同じ蒸気出力に対して約 10 ~ 12 パーセント多くの燃料が燃焼することになります。追加の燃料は、排ガス温度の上昇を意味し、熱交換面のクリープと腐食を促進します。効率の低下が燃料代にはっきりと現れるまでに、内部の損傷がチューブの交換が必要になるところまで進行していることがよくあります。これが、効率の監視が単なるコスト計算の指標ではなく、真のメンテナンス ツールである理由です。オペレーターに早期警告を与えるため、チューブの漏れテストや内部検査よりもはるかに低コストで対処できます。
産業廃熱ボイラーおよび熱交換器の過酷な環境でのメンテナンス
産業用廃熱ボイラーは、高い粉塵負荷、変動するガス温度、酸を含む排ガス、ガス組成を変化させるプロセスの混乱など、従来のパッケージボイラーが直面することのない条件下で運転されます。たとえば、冶金廃熱ボイラーは、数分以内に摂氏 300 度から摂氏 900 度の間で変動する酸素吹きコンバーターからガスを受け取ることができます。コークス炉の排ガス廃熱ボイラーは、コークス化プロセスからの硫黄化合物、微粒子、水分を含む燃焼生成物を処理します。焼結クーラーボイラーは、細かい鉄鉱石の粉塵を運ぶ熱風を処理します。これらの状況により、メンテナンスの優先順位が重要な点で変化します。
汚れと浸食が最初の懸念事項です。灰や塵がチューブバンクに堆積し、排ガスの圧力降下が上昇し、熱伝達が低下します。同時に、粒子を含んだ高速ガスがチューブやフィンの先端を侵食します。スートブロワーは正常に動作する状態を維持し、アクセスドアは予定通りに開けて検査し、チューブの壁の厚さは超音波装置で毎年測定する必要があります。酸露点腐食が 2 番目の大きな懸念事項です。排ガス出口温度が酸露点を下回ると、硫酸がコールドエンド表面で凝縮し、炭素鋼を急速に攻撃します。ボイラーは、ガス出口温度が計算された露点を安全に上回るように運転する必要があり、毎年の停止ごとにコールドエンド列の孔食や減肉を検査する必要があります。
通常、この環境で最初に影響を受けるコンポーネントはエコノマイザです。これは煙道ガス経路の最も冷たい端に位置し、流入する給水によってガスが酸凝縮閾値以下に冷却されます。高硫黄サービスでは、フィンの材質とフィンの形状によってエコノマイザの寿命が決まります。ニッケルベースのろう付けフィンチューブは、従来の炭素鋼フィンよりもはるかに耐酸腐食性に優れているため、多くの工場が交換時にこの設計を選択します。アップグレードされたエコノマイザーを選択することは、通常、繰り返しの修理、チューブの詰まり、故障したユニットの生産損失の累積コストよりも安くなります。
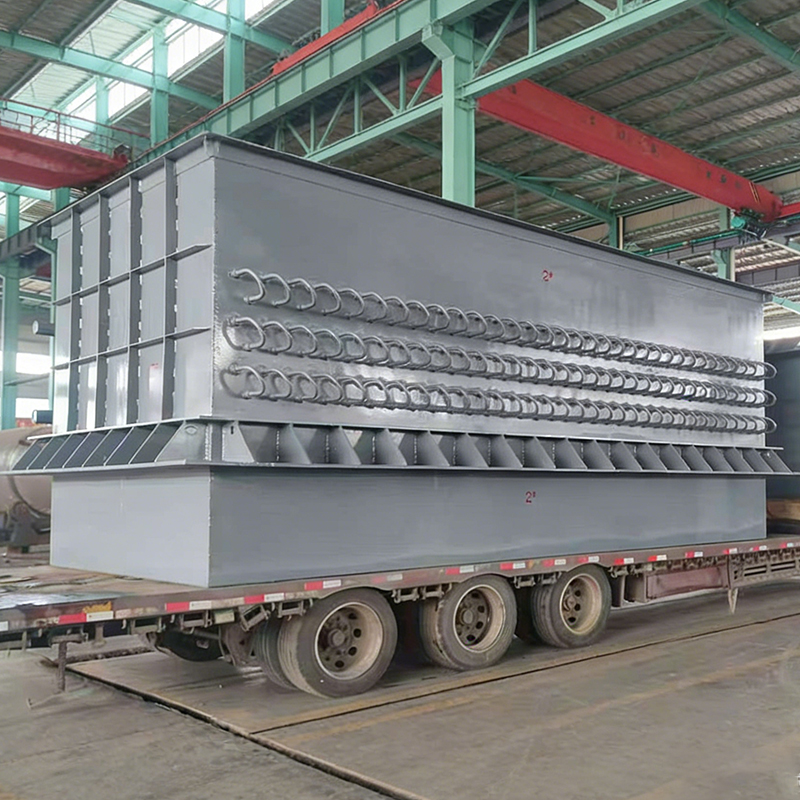
 高硫黄排ガス用ニッケルベースろう付けエコノマイザー ニッケルろう付けフィンは、炭素鋼よりもはるかに優れた酸露点腐食に対する耐性を備え、エコノマイザーの寿命を延ばし、過酷なボイラー環境における修理コストを削減します。 製品を見る→
空気予熱器も燃焼用空気側で同様の影響を受けます。一部のサービスでは、コールドエンドのバスケットが粉塵や重硫酸アンモニウムの堆積物で詰まり、シールが摩耗すると空気側がガス側に漏れる可能性があります。メンテナンスには、ガス側と空気側のクリーニング、シール検査、空気出口温度と煙道ガスの圧力低下の監視が含まれます。空気予熱器の性能が低下すると、バーナーが冷たい空気を受け取り、燃焼効率が低下し、ボイラーがより多くの燃料を点火することで補います。
 ボイラー効率向上のための空気予熱器 燃焼用空気を予熱してボイラーの効率と燃焼の安定性を向上させますが、性能を維持するには定期的な清掃とシールの監視が必要です。 製品を見る→
継続的な上流プロセスに関連付けられた廃熱ボイラーの場合、メンテナンス期間をプロセスと同期させる必要があります。コークス炉の排ガス廃熱ボイラーは、多くの場合、計画された炉の停止中にのみ検査できるため、限られた時間内に検査チェックリストを完了する必要があります。部品を待つことで停止が延長されないように、チームは交換用のガスケット、予備のフィン付きチューブ、および修理資材を事前に準備する必要があります。傾向記録を作成するために、シャットダウンのたびに内部写真、厚さの測定値、堆積物のサンプルを撮影する必要があります。高硫黄石炭への切り替えや新たな生産速度など、プロセスガスの組成が変化した場合には、それに応じてメンテナンス計画を見直す必要があります。
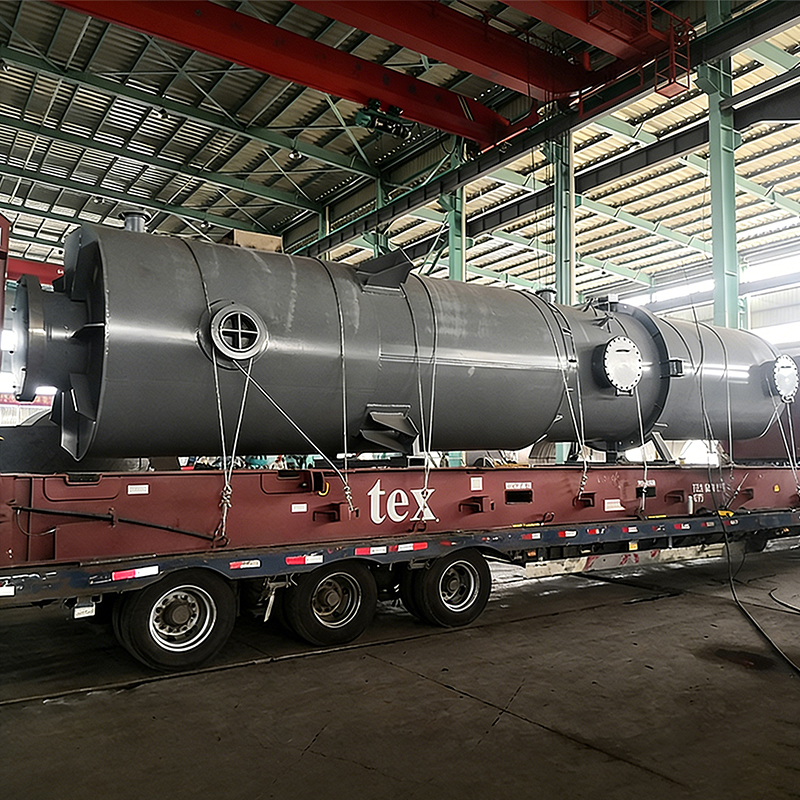
 コークス炉 排ガス廃熱ボイラー 炉の停止と同期したメンテナンスを行うように設計されています。廃熱を回収して蒸気を生成し、同時に排ガス温度を 140 ~ 160°C に下げます。 製品を見る→
ASME ボイラーおよび圧力容器の設計認証を取得し、高温、高粉塵、高腐食の環境での豊富な経験を持つメーカーは、どのセクションを最初に検査するか、どの代替材料を指定するかについて貴重なガイダンスを提供できます。たとえば、Jiangsu Shineng Chemical Equipment Co., Ltd. は、冶金、電力、石炭化学、合成アンモニアの各プラント向けの廃熱回収装置を設計しており、現場での経験から顧客に推奨する検査の優先順位がわかります。同じ論理がどのプラントにも当てはまります。疑問がある場合は、メンテナンス スケジュールを変更する前に、OEM メーカーまたは経験豊富な産業用熱回収装置メーカーに問い合わせてください。節約の機会をより広範に把握するには、冶金廃熱ボイラーが工場のエネルギー消費量の削減にどのように役立つかを確認してください。
持続可能な保守計画の構築: ドキュメント、KPI、および OEM サポート
ボイラーの予防保守計画は、文書、重要なパフォーマンス指標、および専門家のサポートへのアクセスによってサポートされて初めて持続可能になります。文書化は、単純なログブックまたはコンピューター化された保守管理システムから始まります。すべての水質検査、ブローダウン、バーナー調整、検査所見、および修理は、日付と実施者の名前とともに記録する必要があります。清掃前後の炉辺の表面の写真は、堆積物形成の視覚的な履歴を作成するため、特に価値があります。ログブックには、保険調査やコード検査のコンプライアンスも記録され、罰金や強制シャットダウンのリスクが軽減されます。
重要業績評価指標は、生のデータを意思決定に変えます。ボイラーのメンテナンスに最も役立つ指標は、年間の強制停止の回数、平均故障間隔、蒸気 1 トンあたりのメガジュールまたは同様の単位で表される比燃料消費量、水質試験の合格率、安全弁および低水遮断試験の成功率です。メトリクスが間違った方向に動いた場合は、メンテナンス計画を見直す必要があります。たとえば、比燃料消費量の上昇傾向は、汚れや燃焼ドリフトの初期の兆候です。水質検査の不合格は、処理に問題があり、それがすぐに水垢の問題になることを示しています。
オペレーターのトレーニングは、持続可能な計画のもう 1 つの柱です。ボイラーのオペレータは、通常の動作がどのようなものかを知っておく必要があります。彼らは、歪んだ炎、騒音の高い給水ポンプ、マンウェイガスケットの漏れ、異常な値を示すゲージを特定できる必要があります。シャットダウンと起動の手順は熱ストレスにとって重大な瞬間であるため、オペレーターは慎重に手順に従わなければなりません。多くの工場では、毎年の停止前に短いツールボックス トークを開催し、全員が検査と修理の範囲を理解できるようにしています。
最後に、機器メーカーの知識を活用します。 OEM メーカー、または関連する認定を受けた専門サプライヤーは、設計マージンと、長年の使用後に発生する可能性のある故障モードを知っています。たとえば、ASME ボイラーおよび圧力容器の設計認証を取得したサプライヤーは、溶接検査ポイント、チューブの肉厚の許容値、および特定のガス化学に適した代替材料についてアドバイスできます。プラントが古いエコノマイザ、空気予熱器、または廃熱ボイラーをアップグレードする場合、計画段階の早い段階でメーカーが関与することで、接続の不一致やパフォーマンス向上の機会の逸失を回避できます。まさに、品質を重視した製造や安全性試験が自社工場の信頼性に表れるのはこのような状況です。品質第一の製造アプローチがどのように機器の安全性をサポートするかについて詳しく読むことができます。
ボイラーの寿命を縮める一般的なメンテナンスの見落とし
ボイラーの故障のほとんどはパターンに従います。つまり、誰も記録していない小さな目に見える劣化が発生し、その後に誰もが覚えているような大きな故障が発生します。以下の表は、産業用ボイラー プラントで最も一般的なメンテナンスの見落とし、その結果、および正しい実践方法を示しています。年に 1 回、オペレータやメンテナンス スタッフと一緒にこのリストを確認することは、良い習慣を新たにするための簡単かつ効果的な方法です。
| 監督 | 結果 | 正しい練習 |
|---|---|---|
| 毎日の水量計の点検を省略する | 水位は気づかれないうちに低下します。空焚きのリスク | シフトごとにゲージガラスをチェックする |
| 底吹きの遅延 | 汚泥は水線より下に集中します。スケールフォーム | ショートカットせずにブローダウンスケジュールに従ってください |
| 小さな蒸気漏れは無視してください | 水分の損失、補給水の増加、シートの損傷 | 小さな漏れはすぐに修理してください |
| スタック温度の傾向を無視する | すすやスケールの蓄積は発見されない | スタック温度をログに記録し、上昇に応じて対処します |
| 毎週低水カットオフをテストしていない | カットオフは必要なときに正確に失敗する可能性があります | 毎週、実際の水位低下をテストします。 |
| 未処理の化粧水を使用する | チューブ内のスケール、酸素の孔食、チューブの急速な破損 | すべての化粧水の処理と分析 |
| 安全弁ポップテストの遅延 | バルブは過圧下で固着する可能性があります | 少なくとも年に一度は安全弁をテストしてください |
| 年次内部検査の中止 | 隠れた減りやひび割れを見逃します | 年間を通じて検査日を固定する |
このパターンはどの業界でも一貫しています。ボイラーの最も高価な故障の前には、スタッフ メンバーが記録しなかったり、対処しなかったりする小さな目に見える劣化が発生します。よくあるケースの 1 つは、プラントが 3 か月間スタックの温度がわずかに高いことに気づいたが、清掃をスケジュールしなかったというものです。その結果、火災側のスラグが蓄積したため、チューブの金属温度が上昇し、チューブの破断と40万ドルの修理につながりました。別のケースでは、オペレーターは給水ポンプが通常よりも頻繁に循環する音を聞きましたが、それが通常の変動であると考えました。ポンプには逆止弁が摩耗しており、ウォーターハンマーによってエコノマイザーヘッダーに亀裂が生じました。これらは珍しい話ではありません。これらは工業用ボイラープラントにおける標準的な故障の物語です。
さらに詳しい資料とリソース
適切な機器と適切なメンテナンスパートナーを選択することは、チェックリスト自体と同じくらい重要です。以下の記事は、エネルギー消費を削減し、産業用熱回収システムの信頼性を向上させたいと考えている工場管理者およびエンジニアリング チームを対象に書かれています。
ボイラーの予防保守は最小限に抑えられる費用ではありません。それは管理されるべき生産能力です。メンテナンスを戦略的機能として扱うプラントでは、燃料消費量が削減され、強制停止が減り、機器の寿命が長くなり、作業環境がより安全になります。手順は簡単です。機器の状態のベースラインを確立し、実際の動作状態に適合するチェックリストを作成し、すべてのタスクの責任を割り当て、データを毎月確認します。厳しい条件下で廃熱回収システムまたは化学プロセスボイラーを運転する場合は、機器の特定の故障モードを理解しているサプライヤーと協力してください。定期的かつ誠実で文書化されたメンテナンスは、ボイラーを必要なときに起動し、意図的に停止するまで稼働し続けるための最も直接的なルートです。
 Previous