English
工業用化学プロセス装置で何を探す必要がありますか?
簡単な答え: 選択するとき 工業用化学プロセス装置 、材料の互換性、圧力と温度の定格、エネルギー回収能力、カスタム製造におけるメーカーの実績を優先します。を調達しているかどうか 化学反応器 、 廃熱ボイラー 、 圧力容器 、または 工業用貯蔵タンク 、それぞれの購入決定は、プラントの稼動時間、運用コスト、規制遵守に直接影響します。これらの選択を正しく行うには、パンフレットの主張のチェックリストではなく、構造化された評価フレームワークが必要です。
このガイドでは、システムで使用される主要な機器カテゴリにわたる主要な選択基準をすべてカバーしています。 化学プロセス装置 プラント: 原子炉、熱回収システム、圧力容器、貯蔵タンク。これは、業界のパフォーマンス ベンチマーク、製造標準、および導入後に調達エンジニアが遭遇する運用上の現実を活用しています。最終的には、あらゆる項目を評価するための実践的な基盤が得られるでしょう。 化学反応器 manufacturer , 廃熱回収 システムサプライヤー、または 圧力容器 manufacturer 対等な立場で。
機器の選択がプラントの経済性を決定する理由
化学プラントの資本設備は、総ライフサイクル コストに不釣り合いな影響を及ぼします。業界分析では、初期購入価格は、主要なプロセス単位の 20 年間の総所有コストの 15 ~ 25% にすぎないことが一貫して示されています。残りの 75 ~ 85 パーセントは、エネルギー消費、メンテナンス、ダウンタイム、そして最終的な廃止措置から発生します。アン 省エネ熱回収システム たとえば、排ガスエンタルピーのさらに 8% を回収することにより、一般的な天然ガス価格で 18 か月以内に限界費用プレミアムを回収できます。
この経済学の議論は、次の場合にも同様に適用されます。 工業用化学反応器 熱伝達係数が最適ではない場合や撹拌が不十分な場合、変換率が 3 ~ 10 パーセント低下し、製品収率が直接損なわれる可能性があります。該当するのは 産業用排熱回収ボイラーシステム 制御されていない汚れにより、すす吹きの間隔が元の設計に組み込まれていない場合、2 稼働年以内に熱効率が 15% 低下する可能性があります。そしてそれが当てはまるのは、 薬品貯蔵タンク この仕様では、間違ったライニング材料がバッチ全体を汚染し、リコールを引き起こす可能性があります。
この横棒グラフは、20 年間の総所有コストが主要なプロセス装置ユニット全体にどのように配分されているかを示しています。初期資本購入は生涯支出のわずか 20% を占めますが、35% のエネルギー消費と 25% の定期メンテナンスが主なコスト要因となっています。この分布は、より高額な先行投資を行ってエネルギー回収ボイラーまたは高効率化学反応器を指定することが、日常的に優れた長期的価値をもたらす理由を説明しています。購入コストのみを重視する調達チームは、総支出を 3 ~ 5 分の 1 に過小評価するのが常です。この内訳を理解することは、産業機器の購入において最も重要な再構成です。
化学反応器の選択: 設計、材料、プロセスのマッチング
A 化学反応器 あらゆるプロセスプラントの中核となる変換ユニットです。適切な反応器の種類、構造材料、および熱管理戦略を選択することで、プロセスが設計収量および規制制限内で稼働するか、継続的にパフォーマンスを下回るかが決まります。 化学反応器メーカー は幅広い構成を提供しており、化学物質の特定の反応速度論、フィード特性、熱プロファイルに基づいて選択する必要があります。
リアクターのタイプと滞留時間
特殊化学品、医薬品、ファインケミカル合成で一般的なバッチおよびセミバッチ反応では、精密設計の撹拌機と内部または外部熱交換器を備えた撹拌タンク反応器が標準的な出発点となります。反応速度が速い連続プロセスでは、より狭い滞留時間分布と逆混合の低減を実現するプラグフローまたは管型反応器の形状が有利です。資格のある カスタム化学反応器メーカー は、ジオメトリを最終決定した後ではなく、前に滞留時間分布と熱伝達係数をモデル化します。
腐食環境用の構造材料
材料の選択 高温化学反応器 または 化学反応器 for high pressure process 動作温度における特定の反応物、中間体、副生成物の腐食データから始まります。 ステンレス鋼化学反応器メーカー 通常、塩化物含有量と温度に応じて、304L、316L、321、または二相グレードで使用できます。より強い酸やハロゲンの場合は、ハステロイ C-276、インコネル 625、チタン グレード 2 などの高合金材料が必要になる場合があります。腐食代の計算と定義された検査間隔を行わずに材料を指定することは、エンジニアリング上の重大なギャップであり、3 ~ 7 年以内に薄肉化が促進されて現れることになります。
高圧および高温設計
A 化学反応器 for high pressure process 水素化分解、メタノール合成、アンモニア製造などの用途は、ASME セクション VIII ディビジョン 1 またはディビジョン 2 (またはヨーロッパの同等の PED) に設計および認証されている必要があります。設計圧力は通常、最大許容作動圧力 (MAWP) の 110% に設定されており、信頼できる企業からの完全な設計ドキュメント パッケージが提供されます。 工業用化学反応器 supplier 材料試験レポート (MTR)、水圧試験記録、非破壊検査 (NDE) レポート、およびスタンプ データ レポートを含める必要があります。この文書を完全に提供できないメーカーは、見積リードタイムやコストに関係なく失格とすべきです。
この縦棒グラフは、適切に最適化された動作条件下で 4 つの一般的な工業用リアクター タイプで達成可能な典型的な変換効率を比較しています。管型反応器は、狭い滞留時間分布と優れたプラグフロー挙動により理論収率の約 91% を達成し、高速で不可逆的な反応に好ましい選択肢となっています。プラグフロー反応器は 88% でそれに続き、流動床設計は機械的により複雑ではありますが、優れた固体触媒接触により 83% の効率を実現します。最も広く導入されている形式である撹拌タンク反応器は約 78% を達成しており、依然としてバッチ処理の最も汎用性の高いオプションです。これらの数字は、反応器の形状を反応速度論に適合させることが、調達の優先事項ではなく、基本的なエンジニアリング上の決定である理由を強調しています。
廃熱回収装置: 排ガス流から価値を回収
産業用排ガス廃熱回収装置 本来であれば大気中に排出される熱エネルギーを、再利用可能な蒸気、熱水、または予熱された燃焼用空気に変換します。重工業では、燃焼排ガスは 350 ℃から 1,000 ℃をはるかに超える温度で炉、窯、ボイラーから排出されます。そのエンタルピーの 40 パーセントを回収するだけでも一次燃料消費量が目に見えて削減され、業界のケーススタディでは、適切に設計されたシステムの設置により 12 ~ 28 パーセントの燃料節約が実証されています。 排ガス熱回収装置 システム。
廃熱ボイラーの設計と応用
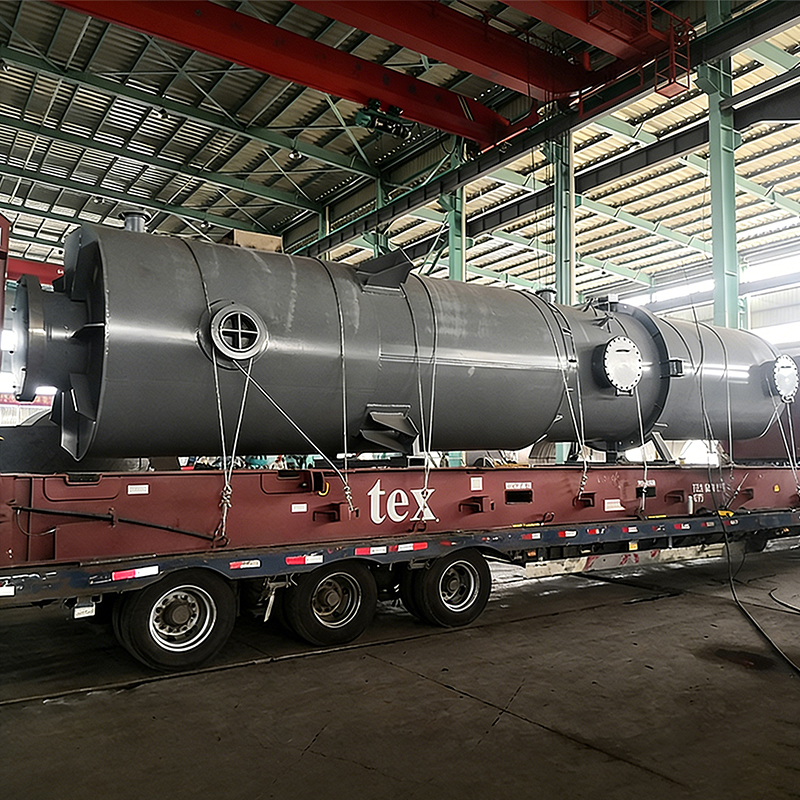
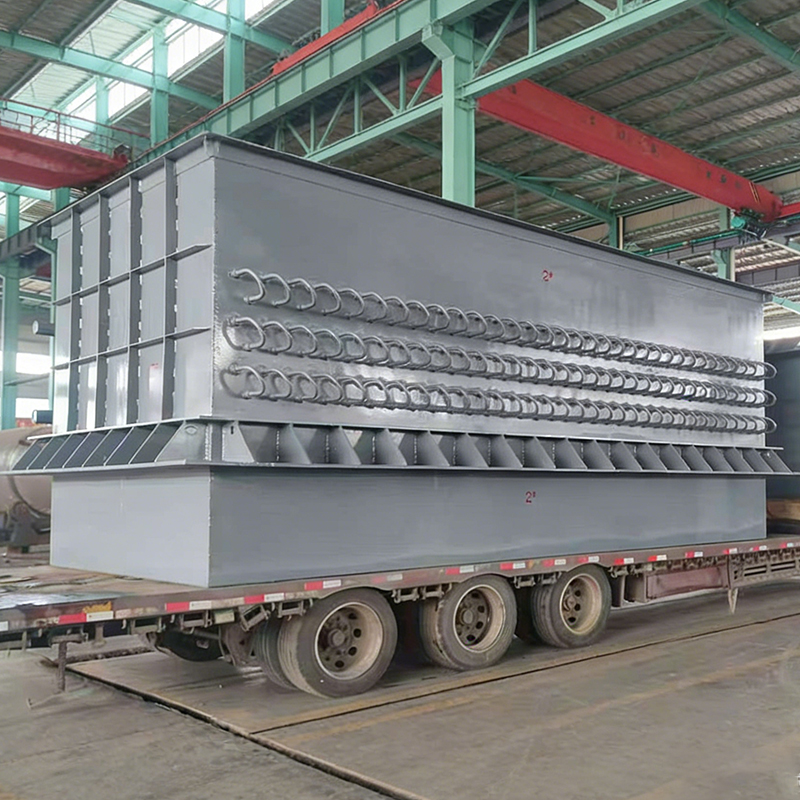
A 廃熱ボイラー 、lso called an industrial WHB or 熱回収ボイラー 、ほとんどの場合の主要な容器です。 排ガス廃熱回収装置 インスタレーション。これは、熱煙道ガスが通過する対流管束または膜壁を含むガス側ダクトで構成され、管側の水または蒸気に熱を伝達します。のために 冶金廃熱ボイラー 転炉、電気炉、焼結機などの用途では、ガス側には大量の微粒子が含まれており、ボイラーは拡大されたガス通路、効果的なすす吹きシステム、浸食に耐える耐摩耗性の管材料を備えて設計されている必要があります。
資格のある 冶金廃熱ボイラー supplier または 中国の産業用WHBメーカー 特定のガス組成、流量、入口温度、ターゲット蒸気パラメータの完全な熱と質量バランスの計算を提供する必要があります。大型ボイラーは資本を無駄にします。ボイラーのサイズが小さすぎると、設計上の熱負荷を回収できず、投資収益率が予測を下回ります。正しいサイジングマージンは通常、計算されたデューティより 5 ~ 10 パーセント高く、一部のベンダーが自社の製造プロセスを簡素化するために提案している 20 ~ 30 パーセントではありません。
熱回収システムの主要なパフォーマンス指標
を評価するとき、 産業廃熱回収システム または 廃熱回収 system for chemical plant アプリケーションでは、契約で次のパラメータを保証することをサプライヤーに要求します。
- 排ガス出口温度 設計流量および入口条件で、通常はプラスまたはマイナス 10 ℃の許容差で表されます。
- 蒸気または熱水の出力 保証された品質での kg/h または kW (乾き度または温度)
- ガス側圧力降下 これは誘起通風ファンの電力消費に影響を与えるため、サイトのエネルギーバランスに統合する必要があります。
- 熱効率 回収熱を周囲基準温度を超えるガス流中の利用可能な総エンタルピーで割ったものとして定義されます。
- 可用性目標 、定義されたメンテナンス間隔で、ボイラーが設計出力以上を供給する予定運転時間の割合として表されます。
この折れ線グラフは、適切に設計された廃熱ボイラー システムの排ガス入口温度に応じて熱回収率がどのように増加するかを示しています。 350 ℃ では、回収可能な割合は総排ガス エンタルピーの約 18 パーセントです。 800 ℃までに、これは約 48 パーセントに上昇します。また、冶金炉の排気を代表する 1,100 ℃では、回収率は 65 パーセントに近づきます。この非線形関係は、高温のガスは単位質量あたりのエンタルピーがはるかに大きいため、高温用途が排ガス廃熱回収装置への投資において最も経済的に魅力的な対象となるために生じます。熱回収ボイラーを使用せずに 700 ℃を超える温度で炉を運転しているプラントは、運転時間ごとにかなりのエネルギークレジットを残しています。これらの数字は、産業廃熱回収システムを優先エネルギープロジェクトとして設置するビジネスケースを裏付けるものです。
圧力容器の製造: 規格、検査、およびサプライヤーの認定
A 圧力容器 サービス中に失敗しても、静かに失敗するわけではありません。壊滅的な圧力容器の故障は、数キログラムの爆発物に相当する蓄積エネルギーを放出し、主要な工業地域のすべてで死亡事故、プラントの破壊、環境事故を引き起こしています。規制の枠組み 工業用圧力容器 設計と製造が存在するのは、まさに設計や製造のショートカットの結果が工場所有者だけでなく周囲の全員が負担するからです。
満たさなければならない設計基準
評判の良い 中国の圧力容器メーカー または 工業用圧力容器 supplier は、仕向け先の市場に応じて、次の 1 つ以上の認められた規格に基づいて設計および製造します。
- ASME セクション VIII ディビジョン 1 および 2 (米国およびほとんどの輸出市場): 世界で最も広く参照されている圧力容器コードであり、15 psi を超えて作動する容器を対象としています。
- PED 2014/68/EU (欧州連合): 圧力機器指令。CE マーキングと認証機関による適合性評価が必要です。
- GB150 (中国国内): 鋼製圧力容器の国家規格。中国国内で製造および運航される船舶に義務付けられています。
- EN 13445 (欧州の非燃焼圧力容器規格): PED と調和し、国の附属書と並行して使用されます。
A 圧力容器 manufacturer 複数の規格を同時に認証できるため、輸出および合弁プロジェクトに最大の柔軟性が提供されます。メーカーが、単に異なる船舶カテゴリーの過去の証明書を保持しているだけでなく、プロジェクトに適用される特定の規格に関する最新の監査済み登録を保持していることを確認してください。
溶接品質と非破壊検査
溶接の完全性は、圧力容器の最も重要な製造品質指標です。縦方向および円周方向のシェルの継ぎ目は、完全に X 線撮影または超音波検査を受け、結果が ASME または同等の許容基準に分類される必要があります。調達仕様書でジョイント効率 (フル X 線撮影の場合は E=1.0、スポットの場合は E=0.85) を指定します。これは、この値が計算された最小肉厚、ひいては容器の安全マージンに直接影響するためです。臨死体験報告書は、個々の溶接、溶接工、検査日まで追跡可能でなければならず、船舶に同梱される最終文書パッケージに含める必要があります。
このレーダー チャートは、6 つの重要な評価基準にわたって、完全に認定された圧力容器メーカーと典型的な非認定サプライヤーとの間のスコアの差を視覚化します。認定メーカーは、規格準拠、NDE 機能、材料トレーサビリティ、カスタム設計能力、溶接後の熱処理、および文書の完全性にわたって 9.0 ~ 9.5 の範囲のスコアを獲得しています。非認定サプライヤーは、同じ軸で 5.0 ~ 6.0 のスコアを獲得しており、サービスにおける実際のリスクを生み出すプロセス管理と記録管理のギャップを反映しています。認定された多角形で囲まれた領域は、未認定の多角形よりも約 2.6 倍大きく、資格のギャップを定量的に表します。材料のトレーサビリティと規格への準拠は相対的に最も大きな差異を示しており、これは業界の安全機関によって報告された主要な圧力容器の故障に関するインシデント調査の結果と一致しています。この視覚化は、調達段階で最終候補に挙げられたサプライヤーを採点する際のテンプレートとして使用する必要があります。
工業用および化学貯蔵タンク: 材料、ライニング、および構造の完全性
アン 工業用貯蔵タンク または 薬品貯蔵タンク プロセスステップ、飼料の準備、製品の発送の間の在庫バッファーとして機能します。化学プラントの場合、保管媒体は腐食性、可燃性、毒性、またはその組み合わせであることが多く、プラント内の反応器や容器と同様に材料の選択と構造設計が安全性を重視します。
炭素鋼、ステンレス鋼、およびライニングタンク
炭素鋼は、依然として周囲温度または中程度の温度での非腐食性バルク保管用の最も経済的なベース材料です。ただし、 工業用化学薬品貯蔵タンクのサプライヤー 設計された内部ライニングなしで酸性、アルカリ性、または塩化物含有製品に炭素鋼を指定することは、重大な品質不足です。エポキシ、ゴム、ポリ尿素、HDPE のライニングは、それぞれ異なる温度と耐薬品性の領域をカバーします。たとえば、食品グレードのポリ尿素コーティングは約 40 ℃ までの希酸に耐えられますが、FRP (繊維強化ポリマー) ライナーは 60 ℃ までの温度の濃硫酸まで使用できます。 カスタム化学薬品貯蔵タンク 製造業者は、製品、濃度、温度範囲に固有の文書化されたライニング選択マトリックスを提供する必要があります。
タンクのサイズ、ノズルのレイアウト、および計器類
通常、作動容量は、熱膨張、泡の抑制、および上部の計器の不感帯を考慮して、幾何学的な体積の 85 ~ 90 パーセントで指定されます。ノズルのレイアウトは、混合用途の滞留時間分布に対する入口乱流の影響、および固体のヒール蓄積や重度の相分離がリスクとなるタンク内のドレン勾配を考慮する必要があります。評判の良い 中国の工業用貯蔵タンク サプライヤーは、基本的なエンジニアリング パッケージの一部として、詳細なノズル スケジュール、図面、および検査アクセス計画を提供します。
| タンク材質 | 代表的な用途 | 最高動作温度 | 耐食性 | 相対的な製造の複雑さ |
|---|---|---|---|---|
| 炭素鋼 | 燃料油、水、ドライバルク | 400℃(裏地なし) | 低い(化学薬品用のライニングが必要) | 低い |
| 304 / 316L ステンレス鋼 | 食品、医薬品、弱酸 | 500℃ | 中~高 | 中 |
| 二相ステンレス鋼 | 塩化物含有液体、海水 | 300℃ | 高 | 高 |
| 炭素鋼 FRP Lining | 濃酸、溶剤 | 60℃(ライニング限界) | 非常に高い (裏地に依存) | 中 |
| ハステロイ C-276 | 強酸化性の酸、ハロゲン | 1,050℃ | 素晴らしい | 非常に高い |
化学プロセス装置のメーカーまたはサプライヤーの評価
を選択する 化学プロセス装置 manufacturer または 化学プロセス装置 supplier 主要なプロジェクトの場合、技術仕様を比較するだけでは不十分です。サプライヤーの組織能力、品質管理システム、プロジェクトの実行履歴、アフターセールスインフラストラクチャが総合的に判断され、機器が 15 ~ 25 年の設計寿命を通じて約束どおりに機能するかどうかが決まります。
品質管理と認証
信頼できる 工業用化学反応器 supplier または 排ガス廃熱回収装置 supplier は、ASME U スタンプ、PED 認証機関の承認、または中国の TS 圧力機器登録などの業界固有の認証によって補足された、通常 ISO 9001 などの認証された品質管理システムの下で動作します。これらの認定はマーケティング上の主張ではありません。すべての製造、検査、文書化プロセスに対して定期的な第三者による監査が必要です。現在の証明書を要求し、その有効性を発行機関に直接確認してください。
カスタムエンジニアリング能力
A ターンキー化学プロセス装置 サプライヤーまたは カスタム工業用化学反応器 メーカーは、プロセス シミュレーション、機械設計、認定 MTR による材料調達、製造、NDE 検査、圧力試験、最終文書化など、完全なエンジニアリング ワークフローを社内または文書化された下請けの下で実行できる能力を証明する必要があります。同等の完了したプロジェクトからエンジニアリング成果物をレビューするよう依頼します。サプライヤーがエンジニアリング計算パッケージの編集された例を提供できない、または提供しない場合は、これを資格に関する重大な懸念事項として扱ってください。
プロジェクトの参考資料と現場訪問
同等のサービス条件で同等の機器タイプについて少なくとも 3 件の参照をリクエストします。書面による感想文だけでなく、リファレンスプラントに直接電話するか現地訪問してフォローアップしてください。具体的には、試運転時の保証パラメータに対するパフォーマンス、起動時のテクニカル サポートの対応、保証請求の頻度と解決方法について質問してください。アン 産業用熱回収ソリューション サプライヤーまたは 産業用エネルギー回収装置 強力な参照サイトを持つメーカーは訪問を積極的にサポートします。文書による声明のみを曲げたり提供したりするものには、さらなる精査が必要です。
この積み上げ棒グラフは、4 つの仮想サプライヤーが品質管理システムの強度、エンジニアリング能力、参照サイトの品質、文書の完全性という 4 つの評価カテゴリーにわたってどのようにスコアを付けているかを示しています。サプライヤー C は、4 つの側面すべてにわたってバランスのとれたパフォーマンスを備え、100 点中 90 点という最高の総合スコアを達成しており、成熟し、一貫して有能なメーカーであることを示唆しています。サプライヤー A のスコアは 85 で、ドキュメントの内容がわずかに劣っていますが、サプライヤー B のスコアは 65 で、リファレンス品質とシステム認証に大きなギャップがあることが示されています。サプライヤー D の 48 は、ほとんどの主要なプロジェクト所有者が適格性を得るために設定する一般的な最小しきい値である 60 を下回っています。積み上げ形式は、高い総合スコアには 4 つの領域すべてを同時に強化する必要があり、エンジニアリングで高いスコアを獲得しても文書化でスコアが低いサプライヤーは、実行において非対称なリスクを示していることを明確に示しています。このフレームワークは、組織の特定の調達優先順位に合わせて調整および重み付けを行うことができます。
エネルギー回収と持続可能性: プロセス装置をアップグレードするための戦略的ケース
産業用エネルギー消費は世界の最終エネルギー使用の約 37% を占めており、化学製造は最もエネルギーを大量に消費するサブセクターの 1 つです。このような背景から、 産業用エネルギー回収装置 そして 産業用熱回収ソリューションs これはコスト削減戦略であり、炭素削減イニシアチブでもあり、エネルギー効率報告や炭素価格設定メカニズムが義務付けられている市場では、規制遵守の要件としてますます重要になっています。
よく実行された 廃熱回収 system for chemical plant 統合により、15 ~ 28 パーセントの燃料節約が実現され、それに比例して CO2 排出量が削減され、適切に最適化されたプラントでは全体の熱効率が通常のベースラインの 55 ~ 65 パーセントから最大 78 ~ 85 パーセントまで向上します。投資回収期間 排ガス廃熱回収装置 supplier 中規模の化学プラントへの設置期間は通常 18 ~ 36 か月ですが、これはほとんどの業界団体の資本承認基準の範囲内に十分収まります。
直接的な燃料節約を超えて、回収された熱は、反応器供給物の予熱(反応開始エネルギーの削減)、負荷冷却用の吸収冷凍機の駆動(電動冷凍機の代替)、またはトレースおよび暖房用の低圧蒸気の生成に再利用できます。各二次アプリケーションは、元のアプリケーションの経済性を拡張します。 産業廃熱回収装置メーカー 一次熱生成に追加の設備投資をすることなく設置できます。
化学反応器の設計と製造: エンジニアリング プロセスはどのようにあるべきか
エンジニアリングと製造の旅 カスタム工業用化学反応器 最初の問い合わせから現場での試運転までは、複雑さ、材料の入手可能性、検査スケジュールに応じて通常 12 ~ 30 週間かかります。各フェーズを理解することは、調達チームが現実的なタイムラインを設定し、一般的に遅延が発生する場所を特定するのに役立ちます。
フェーズ 1: プロセスと機械設計 (第 1 週から第 4 週)
の 化学反応器 design and manufacturing プロセスは、ライセンサーまたはプロセス エンジニアがプロセス設計の基礎となるもの(供給組成、流量、反応温度と圧力プロファイル、放熱または吸収データ、必要な変換)を提供することから始まります。反応器の製造業者は、これを、シェルの形状、ノズルのスケジュール、撹拌機のサイズ設定 (該当する場合)、加熱または冷却ジャケットの設計、および計装要件を含む機械設計仕様に変換します。この段階では、資材調達が開始される前に、双方が承認した正式な設計レビュー文書を作成する必要があります。
フェーズ 2: 材料の調達と認証 (第 2 週から第 8 週)
のために ステンレス鋼化学反応器メーカー または high-alloy fabricator, certified material procurement is on the critical path. Plate, pipe, and forging mills issue material test reports certifying chemical composition, mechanical properties, and heat treatment condition. These MTRs are referenced in the ASME Data Report and must be traceable to every piece of material incorporated into the pressure boundary. Shortcuts in this step, such as accepting material without full mill certification or substituting alternative heats without engineering review, are serious quality defects that may not be visible until a vessel fails in service.
フェーズ 3: 製造、検査、テスト (第 6 週から第 22 週)
製造は、プレートの圧延または成形、認定された WPS (溶接手順仕様) に基づく溶接、定義された保持点での NDE 検査、および必要に応じて溶接後の熱処理を経て進行します。 MAWP (ASME) の 1.3 倍での水圧試験は、出荷前の最終検証です。のために 化学反応器 for high pressure process 申請の場合、すべてのホールドポイントに検査官が立ち会うことは交渉の余地のないものであり、製造を開始する前に検査計画に同意し、署名する必要があります。
工業用化学プロセス装置に関するよくある質問
Q1:排熱ボイラーと排熱回収ボイラーの違いは何ですか?
A 廃熱ボイラー そして a 熱回収ボイラー 主な熱源として補助バーナーを使用せずに、高温のプロセスガスまたは排気流から熱エネルギーを回収することによって蒸気または熱水を生成する容器を表す機能的に同等の用語です。実際には、「廃熱ボイラー」という用語は冶金および工業炉の用途でより一般的ですが、「排熱回収ボイラー」または「排熱回収ボイラー」(HRSG) はガス タービンおよび複合サイクル発電の文脈で使用される傾向があります。どちらのタイプでも、同じ基本的なエンジニアリング分野が必要です。つまり、ガス側の熱設計、管束の浸食と汚れの分析、ドラムと循環の設計、ASME または同等の規格に対する圧力部品の認証です。
Q2: 高温化学反応器に適した材料を選択するにはどうすればよいですか?
材料の選択 高温化学反応器 設計点だけでなく、全動作温度範囲での特定の反応物、生成物、副生成物を対象とした腐食調査から始まります。標準の 316L ステンレス鋼は、150 ℃ 未満でのほとんどの酸性水溶液の使用に適しています。150 ℃ を超える温度または塩化物の存在下では、二相または超二相グレードが推奨されます。高温で強酸化性の酸、硝酸、またはハロゲン含有ストリームの場合は、ハステロイ C-276 やインコネル 625 などのニッケル合金を評価する必要があります。仕様を最終決定する前に、一般的な腐食表ではなく、特定の媒体の腐食速度データを提供するよう材料サプライヤーに必ず要求してください。
Q3: 圧力容器メーカーはどのような認定を取得する必要がありますか?
少なくとも、 圧力容器 manufacturer 国際市場に供給する場合は、品質管理に関して ISO 9001 を取得し、米国または ASME 輸出市場向けの船舶に対して ASME U スタンプ認証を取得する必要があります。欧州での供給の場合、認証機関による PED 2014/68/EU に基づく CE マーキングが必要です。中国内航船舶は国家市場監督管理総局 (SAMR) の TS (特殊装備) 登録を行う必要があります。二重認証保有者は、独立して監査された 2 つの品質システムの下で同時に運営され、単一認証メーカーよりも高いプロセス規律のベースラインを提供するため、輸出プロジェクトに適しています。
Q4: 排ガス廃熱回収システムは現実的にどれくらいのエネルギーを節約できますか?
うまく設計された 排ガス廃熱回収装置 化学プラントまたは冶金プラントに設置すると、通常、 12 ~ 28 パーセント 入口ガス温度、流量、目標出口温度、および既存のプラントヒートシンクへの回収エネルギーの統合品質に応じて、一次燃料消費量が変化します。ガス入口温度が 600 ℃ を超え、既存の回収装置が設置されていないプラントでは、最も高い節約が実現されます。入口温度が低いプラントや既存の回収が部分的に行われているプラントでも、8 ~ 15% の節約を達成できます。資格のある専門家による適切な熱と物質のバランスの研究 産業廃熱回収装置メーカー これは、資本を投入する前にサイトの具体的な節約額を確立できる唯一の信頼できる方法です。
Q5: 納品時にカスタム化学反応器メーカーにどのような文書を要求する必要がありますか?
の complete documentation package from a カスタム化学反応器メーカー 以下を含める必要があります: 刻印された ASME データ レポート (または同等のコード文書)。すべての材料試験レポートは圧力境界コンポーネントまで追跡可能です。溶接手順の仕様および溶接者の資格記録。合格結果を含むすべての臨死体験検査レポート。水圧試験記録;ノズルスケジュールと溶接マップを含む完成図。操作およびメンテナンスの説明書。メーカーの参照情報を含む部品と材料のリスト。納品時にこれらの書類のいずれかが欠けている場合は契約不適合となるため、完全なセットを受け取って確認するまで受領は行われません。
Q6: 工業用化学薬品貯蔵タンクの標準的な耐用年数はどれくらいですか?またそれに最も影響を与えるものは何ですか?
アン 工業用薬品貯蔵タンク 適切な材料とライニングを使用して認められた基準に従って製造されており、通常の動作条件下で設計寿命は 20 ~ 30 年です。実際の耐用年数に最も大きな影響を与える要因は次のとおりです。内部ライニングまたはコーティング システムの完全性と適合性。タンクが埋設されているか土壌と接触している場合の陰極防食の品質。内部検査の頻度と徹底性(API 653 では、腐食速度データに基づいた検査間隔を推奨しています)。急激な温度変化や不適合物質の導入による熱衝撃を避けるなどの運用方法。予定通りに検査され、ライニングの欠陥が即座に修理されたタンクは、最小限の追加費用で設計寿命を 5 ~ 10 年超過することが日常的にあります。
 Previous